刚进车间的新人,眼睛总粘在那些几人高的大机床上,问的第一句话永远是”这个能做多大的件?精度能到多少?”
我总笑着递给他两个巴掌大的零件,让他摸。十有八九,他会说”这不是一模一样吗?”
别盯着外观看,公差才是制造工艺的魂
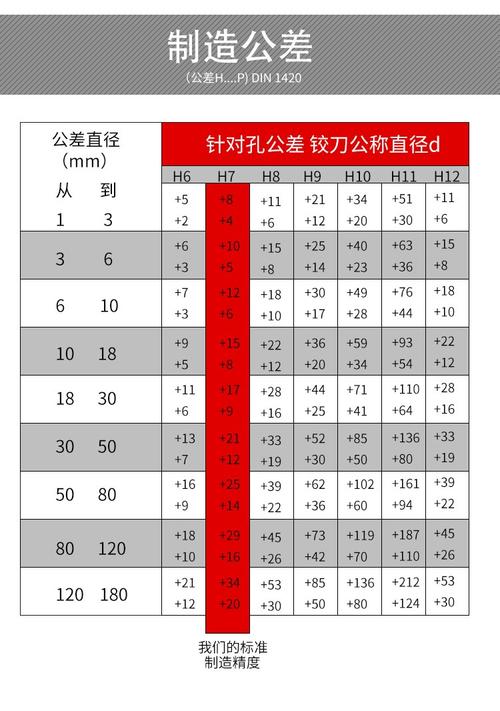
我刚入行那会跟着师傅跑验收,他就拿这招试我。我翻来覆去摸了十分钟,拍胸脯说两个一模一样。师傅开机把两个轴分别塞进匹配的孔里转,一个静得能听见车间换气扇的风声,一个沙沙响得像踩进了干沙子堆。
差在哪?差在几微米的公差。
你拿普通游标卡尺卡不出来,用手也摸不出来,但装到机器里转上几千圈,区别就全出来了。公差松一点,转起来晃,用不了三个月就磨坏了。公差紧一点,装都装不进去,硬敲进去转两下就咬死了。制造工艺的第一步,就是把公差控制在你需要的那个窄窄的范围里,不多不少,刚刚好。
看不见的走刀节奏,比机床价格更重要
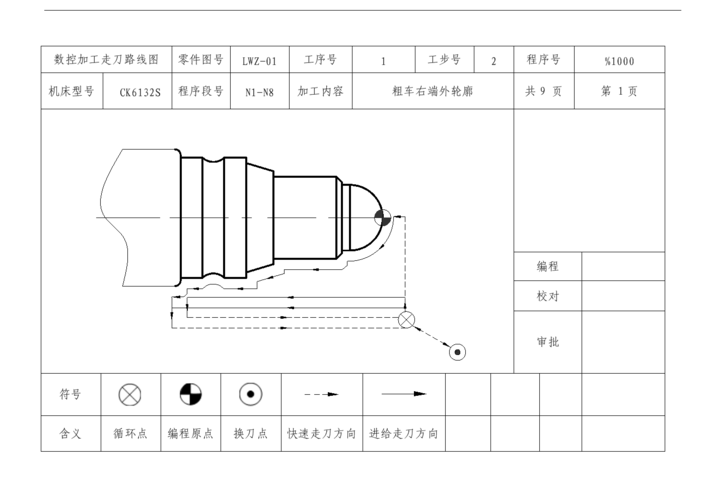
说实话,我见过太多老板砸了几千万买顶级机床,做出来的活还不如人家老工人用普通机床做的稳。为什么?就是走刀的工艺没摸对。
铣一个平面,粗加工留多少余量,半精加工分几次进刀,最后精加工走几刀,每一步都有讲究。你图快,粗加工一刀下去留个几丝直接精铣,看起来表面亮得能照出人影,放半个月再量,平面拱起来了。为什么?内应力没释放干净。
不过话说回来,走刀的节奏哪是写在操作手册上的死东西?都是老工人在机床边站十几年,磨出来的经验。今天材料硬度不一样,走刀就得慢一点。室温差个好几度,余量就得多留半丝。这些东西,哪是AI能算准的?
被绝大多数人忽略的,就是去应力工序
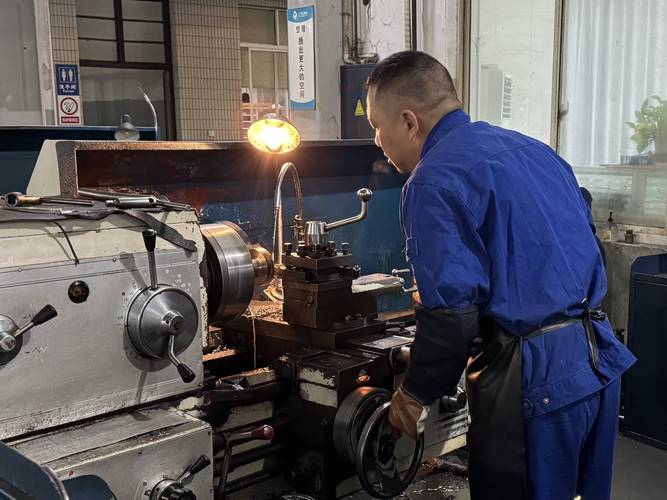
制造工艺里最吃亏的,就是这种不改变外观,还费时间费钱的工序。很多小厂为了省成本赶工期,直接就砍了。
我之前待的厂就出过这事。老板接了一批活,赶工期赶得上火,说那个振动时效去应力的工序,反正外行人看不出来,省了吧。我跟他争了半天,他说我小题大做。结果呢?不到半年,客户把整批货都退回来了,机架放了半年,全都歪了,焊缝自己裂了,我们赔了违约金,还把整个批次重新做了一遍,亏了大半年的利润。说起来都懊恼。
很多人觉得制造工艺就是把零件做出来,看起来对就行。其实不对。好的制造工艺,是让零件在未来十年甚至几十年里,都能保持你想要的样子。那些看不见的工序,那些多花的两三天,那些多耗的几度电,全是给未来买的保险。
逛了半圈车间,现在再摸那两个零件,你能看出区别了吗?
作者|制造
排版|制造
审核|白杨