尺寸差一丝,为什么就是废件?
很多外行总说,不就是差个头发丝粗细吗,凑合用也不行?真不行。我刚入行那会犯过傻,磨轴承安装的内孔,成品比图纸要求差了一丝,当时觉得就一微米的差距,谁能摸得出来?老师傅拿内径塞规一塞,塞规晃了晃,直接抬手把工件丢进了脚边的废料框。
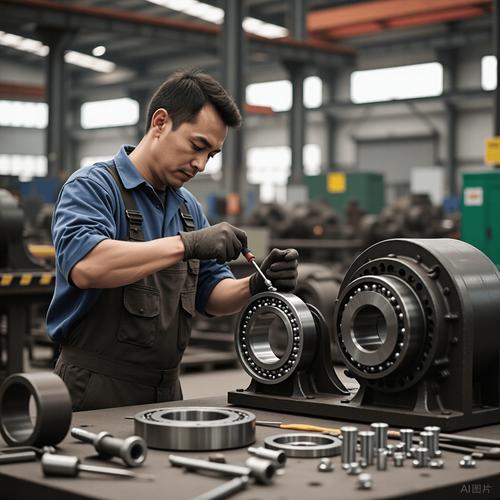
那时候还觉得老师傅太较真,不就是一个工件的料钱吗?后来跟着去客户那边调试,见过别的厂做的类似工件,就差两丝,装上去的轴承一开始转的好好的,跑了不到一个礼拜,内圈打滑,把轴磨坏了,整台设备拆了重装,赔出去的钱够做一百个这个工件。才懂,机械制造卡的不是尺寸,是整台机器的命门。过盈配合的地方差一丝,要么装不进去,要么装进去用不住,半点含糊都不能有。
看着糙的活儿,其实比精雕细琢更难
很多人觉得,机械制造越精密的活儿越难,那些焊机架、铸底座的粗活儿没技术含量。其实完全反过来。就说大型设备的机架,要求看起来不高,尺寸差个一毫米都没事,可你要是焊完了不去内应力,放仨月自己就能翘出半毫米的弯,整台设备的主轴中心线直接歪了,切什么零件都歪。
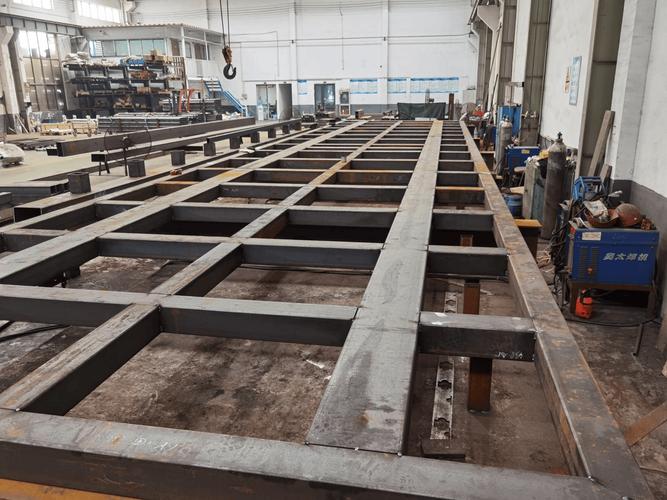
说实话,现在年轻工程师都爱拿软件算,有限元一跑,变形量算的丝毫不差,拉到现场一焊,还是不对劲儿。为什么?钢板出厂就带轧制内应力,下料切割的时候又扯出新的应力,这些零零散散的应力,你不可能把每一块都测一遍输入软件。老师傅的办法笨,焊两道歇半小时,让应力慢慢散,焊之前提前把钢板往反方向垫个角度,留好变形量,最后出来的精度,比软件算出来的还准。不过话说回来,不是说软件不好,是软件算的是理想状态,机械制造做的是真实的材料,材料本身就不完美,就得有人用经验补这个缺口。对吧?
越简单的结构,越见真功夫
就说普通机床的导轨,不就是一根长长的硬钢条,磨平了装上去?说起来简单,真做起来能难死不少人。导轨要求用十年八年,天天被滑块磨,不能磨出凹坑,还得全程直,不能弯一丝。你说,一根好几米长的钢条,要做到从头到尾直线度控制在一丝以内,怎么做到?得一遍一遍磨,磨完凉透了测,测完再磨,急不得。
现在很多人炒新概念,说什么新技术能把传统制造都颠覆了,真到了这种要承受长期反复摩擦的核心部件,还是得靠老办法一步步磨出来。我之前碰过一个项目,为了省成本,用了拼接的导轨,想着反正精度够,结果用了不到一年,拼接的地方就磨出了小台阶,走刀的时候直接在工件上留了一道印,最后还是拆了换整根磨的,前前后后多花了好几倍的钱,还耽误了交付。
机械制造这行,从来没有什么偷工减料的捷径。你糊弄它,它转头就糊弄你。所有看着平平无奇的工件,背后都是无数次试错磨出来的规矩。
作者|制造
排版|制造
审核|见微