上周带刚毕业的小徒弟逛车间,他刚走到铣床旁边就往后缩——那机器转起来的声音太吓人,不是普通的嗡鸣,是刀刃蹭着金属往外飞铁屑的尖锐啸叫,混着切削液滋啦的蒸发声,连地面都跟着发颤。
别把它和钻床混为一谈
很多新人站在机床边上,看那根转得飞快的刀杆,第一反应就是”这不就是个大号钻床?”
错。
钻床的动作逻辑很简单:工件固定在台面上不动,钻头垂直往下扎,靠旋转磨掉材料,钻出来的孔边缘永远带着一圈毛毛糙糙的飞边。你要是想在一块钢板上铣个台阶,开个燕尾槽,或者把一块整料铣成带弧度的曲面,钻床根本接不了这活。
你伸手摸过刚铣完的工件边缘就知道,那粗糙度摸起来像滑溜溜的玻璃,和钻床加工的质感完全是两个路数。铣床的核心动作从来不是”扎进去”,而是”横着走”——刀杆带着铣刀高速旋转,工作台带着工件一点点横向、纵向甚至斜向往前送,刀刃从工件表面一层一层刮掉多余的材料,薄的时候能削出像刨花一样的连续铁屑。
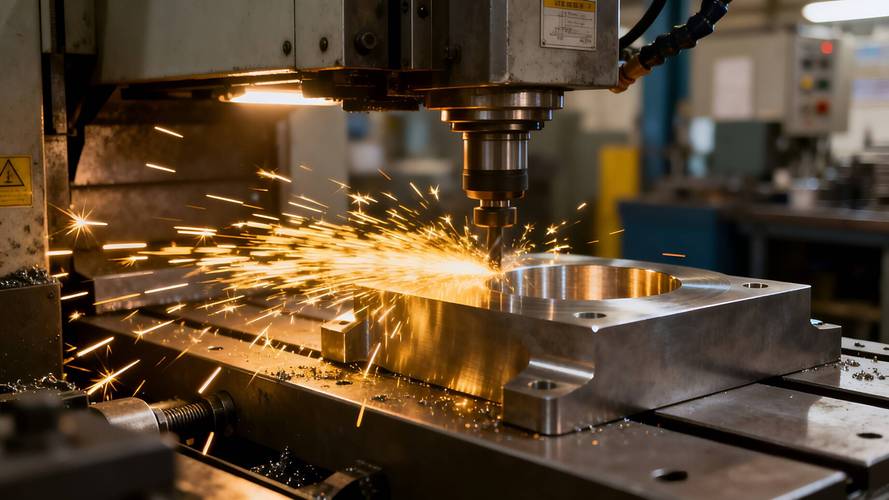
说出来你都不信,我刚进厂那会,师傅拿台用了快二十年的普通立式铣床,调合适的进给量,给一块淬硬的钢块铣密封槽,出来的尺寸公差能控制在头发丝直径的几分之一,根本不用后续上磨床补加工。很多人觉得铣床就是个粗加工的糙家伙,其实是没摸透它的脾气。
那些没人写在手册上的”小脾气”
书本上的操作手册会告诉你转速多少、进给量多少,但是那些真能影响加工质量的细节,从来都是靠在车间里熬出来的经验。
比如切削液。很多新人开铣床,总怕温度太高烧刀,把切削液阀门开到最大,滋得工件上、地面上到处都是,觉得这样降温最到位。
错。
要是你铣那种薄的铝件,切削液浇太猛,工件表面一冷一热直接翘起来,最后铣出来的平板中间鼓个小包,尺寸直接超差,整块料直接报废。还有刀柄的锁紧,别觉得卡紧扳手拧到位就行,你得拿铜棒敲两下听声音——声音发脆就是卡牢了,发闷就是里面卡了细碎的铁屑垫着,开起来转两圈刀柄飞出来,能把旁边的防护板砸个坑。

你盯着飞出来的铁屑看就知道加工状态对不对:那种连续的、卷成小弹簧一样的银亮色铁屑,说明刀刃锋利,进给量刚好。要是铁屑碎成渣子的黑屑,或者带着焦味的蓝屑,别犹豫,赶紧停机换刀——再硬扛下去,刀头烧了是小事,工件表面被振出一道深沟,半下午的活直接白干。我上次就贪省事,刀磨得不够快硬扛着铣钛合金件,最后那块料直接铣废,被班长追着骂了半条生产线,现在想起来都后背发紧。
被吹上天的新设备,未必比老铣床好使
现在车间里都在说加工中心好,刀库自动换刀,程序一输就不用人管,做出来的零件精度高。但真到了小批量单件的活,很多时候老铣床的效率能把新设备比得没话说。
比如你要在一块方钢上铣两个平行的定位槽,拿老铣床,夹上工件,把行程挡块一拧,开着自动走刀来回两趟,十分钟就完事。换加工中心?你得对刀,输程序,找坐标,光准备时间就二十分钟,算下来时间成本差远了。铣床从来不是什么高精尖的”贵族设备”,它是车间里最不挑活的老伙计。

上次有个做定制零件的小老板来车间找活,说自己买了台新的数控铣,做出来的零件总是带着振刀纹,试了半个月都没调好。最后我们师傅把他的活拿到老铣床上,换了个粗齿的铣刀,把进给速度放慢两档,十分钟就铣完,表面光滑得连个刀纹都没有。他站在旁边看傻了,说原来不是机器贵就能出好活。
昨天路过车间,那台老铣床还在转,铁屑卷着落在接屑盘里,切削液顺着工件往下流,混着机油的味道,还是我刚进厂时闻着的那个味。手柄上被几十年的操作手磨出的深深指印,亮得像包了浆,比那些新机器上亮闪闪的塑料按钮,靠谱多了。
作者|制造
排版|制造
审核|知知