刚换完冲压模的手套还沾着黑油,我顺着车间通道往休息室走,就撞见仓管的小周蹲在地上,脑门上的汗把工服领子浸得透湿。他脚边堆着半米高的冷轧钢板,正卡在AGV的行驶路线上——刚才那台送料的小车绕了三圈都过不去,直接触发了急停,把旁边的光电传感器都碰歪了。
这不是第一次了。
那些被当成”缓冲垫”的多余库存
很多刚进车间的人,对库存的第一印象就是”多备点总没错”。怕换线的时候料不够停线,就往工位旁边堆半人高的型材;怕设备临时出故障交不上货,就往仓库里塞两倍量的成品;怕供应商送货晚了耽误事,就把原材料的安全库存翻了倍。
真的,我之前见过个班组长,为了”保产线稳定”,在自己负责的焊接工位旁边,堆了三批不同厚度的铝板。刚开始他还得意,说就算供应链断三天,他这线也能照常转。结果季度盘点的时候,大家翻那堆料才发现,靠外面的两批铝板因为靠窗户太近,被太阳晒了快俩月,表面氧化得掉皮,边角都翘起来了,根本没法用。算下来损失的钱,比他之前三次因为缺料停线的损失加起来还多。我当时在旁边看着,气得手里的扳手都差点掉地上——合着当初拍胸脯说”备料防断供”的人,转头就把这堆料的存在忘得一干二净。
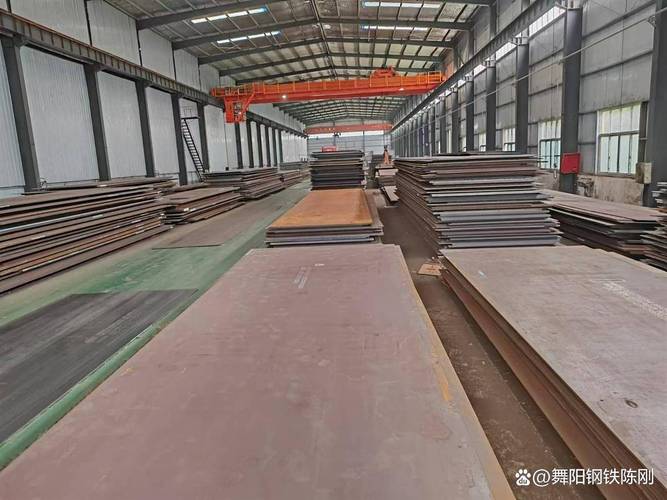
你说他故意浪费?真不是。就是大家默认了一个逻辑:库存是安全垫,多堆点,总能挡住那些不知道什么时候会冒出来的问题。
算对节拍的库存,才不是仓库里的数字
很多人觉得库存管理就是仓库里的事,点个数,登个系统,把账对平就算完事。错得离谱。
我之前待的那个车间,前几年搞整改,把所有工位旁边的临时备料全清走了。当时所有班组长都闹,说这么干肯定天天停线。我们当时就定了个死规矩:每个工位旁边的备料,只留够15分钟加工的量,多一件都不准放。
头一周确实乱。有两次因为之前藏在料堆里的边角料找不到,线停了十来分钟。但从第二周开始,顺得离谱。之前大家要找个对应批次的料,得在半人高的料堆里翻半天,现在料架上整整齐齐排着,伸手就够着。算下来,整条线的周转速度比之前快了快三分之一,连之前天天要加班赶的订单,到下班点就能把活干完。
夏天车间温度快四十度的时候,这点好处更明显。之前堆在通道里的塑料注塑件,放久了会因为温度太高变形,有次我们整批件因为搁在窗边晒了一周,翘曲了快两公分,整批拉去重新打磨,磨出来的铁屑落得满地都是,扫了三簸箕才清干净。现在料架离窗户远,量又少,根本没机会放坏。

其实说穿了,产线上的库存根本不是仓库里的死数字,是跟着产线节拍走的活东西。冲压线每分钟出两个件,后面的焊接工位每三分钟接五个,那你中间的在制品量,就得卡在刚好的数——堆多了,通道堵了,送料的小车转不开;堆少了,前面的机器空转,电费都白瞎。
别把库存当”遮羞布”
说个扎心的事实。很多时候,大家拼命往各个环节堆库存,根本不是为了保生产,是为了遮羞。
上次有台机械手换料总是卡,班组长不找设备组调参数,反而在料架旁边多堆了两箱料,说就算卡个十分钟也不会停线。结果呢?那台机械手的问题越拖越严重,最后直接把料夹变形了,连带着后面的传送带都磕出个坑,修了整整两天,损失比当初及时调参数大了十倍。
你仔细想就明白,库存堆得越高,藏在产线里的问题就越深。换模时间长?就多备点中间的在制品,怕换模的时候停线;设备总是出故障?就多备点成品库存,怕供不上货;和供应商对接不顺?就多备点原材料,怕送货晚了。这些东西看起来是缓冲,其实是把那些本来要当场解决的问题,全压在了库存架子上。时间久了,架子上的东西越堆越多,找个东西都要翻半小时,更别说那些藏在里面的坏料、错料了。
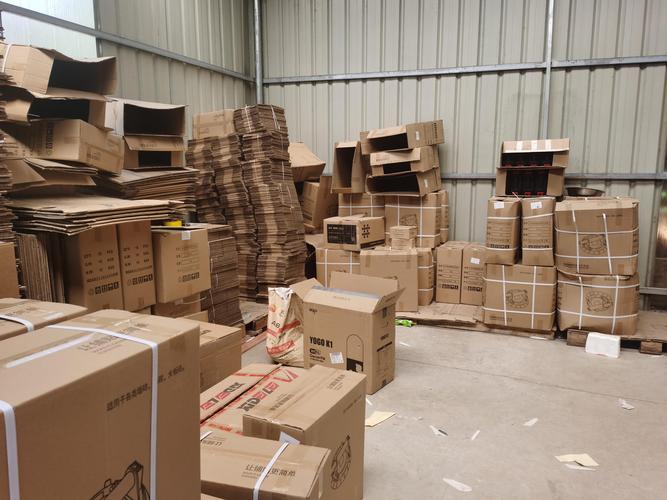
上次盘点的时候,我们在仓库最里面的角落,翻出来半箱十年前的螺丝。上面的防锈油都干成壳了,拿起来一拧,螺纹直接掉渣。当时管仓库的师傅脸都绿了,说这东西从他进车间开始就在那,没人记得是什么时候备的,也没人敢扔,怕哪天突然要用。
真的没必要。
那些堆在通道里、工位旁、仓库角落的铁疙瘩,从来不是什么安全垫。你要是蹲在车间通道口待上半天,看着拉料的小车来来回回绕着地上的料打转向,看着仓管师傅踮着脚在半人高的料堆里找对应批次的标签,就会明白——好的库存管理,从来不是把所有东西都堆在那,而是让每一样放在那里的料,都知道自己下一分钟要去哪。
作者|制造
排版|制造
审核|满满