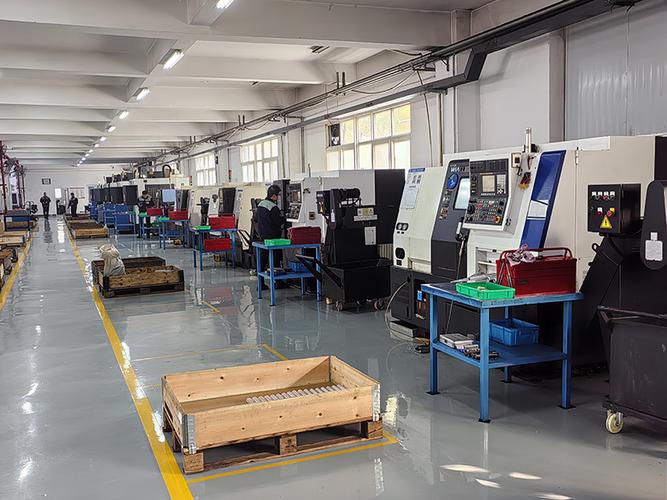
身边跟的刚毕业的实习生眼睛都不够用,扫过一排排嗡鸣的铣床,最后定格在车间西南角那半车盖着防锈纸的半成品上。
“这不是按订单生产的车间吗?怎么还有堆了好几天的加工件?”
我没急着答。
谁告诉你接了单才开机的?
上次有个销售跟客户拍胸脯,说我们全流程严格按订单生产,从毛坯到成品全是你下单了才动的,半分提前备货都没有。我当场在旁边翻了个大白眼。
真要是等客户把订单拍在桌上,才去供应商那拉铝棒、锯毛坯、上机床粗加工,那客户要求的7天交付期,连机床的预热、刀具的试切都不够。
哪有那么死板的事。
真正落地在车间里的按订单生产,从来不是等客户下单才开机,而是把所有不涉及客户特殊要求的通用工序提前做完,精准卡在“需要匹配客户个性化需求”的节点停下来等单。
比如做设备配套的安装支架,外形尺寸、边角倒角、喷砂粗糙度这些所有客户都通用的要求,我们提前批量做完,反正不管你要在侧面打多大的孔、装什么规格的传感器,这个基础支架的形状是不会变的。
总不能等客户说“我要个支架”,你才从整块铝棒开始锯吧?
卡在哪个节点停,全是算出来的
别觉得提前备半成品是偷懒。这里面的分寸,是多少班组亏出来的经验。
之前隔壁班组贪方便,提前备了两三百个带固定安装孔的底座,想着反正都是装同款电机的,差不了多少。结果客户临时改了设备布局,安装孔的位置整体偏了三公分。
那批底座最后当废铝卖的。
称重量结的账,比买原材料的钱亏了快三分之二。
亏麻了。
所以现在所有要提前备的半成品,停留的节点全是反复核对过的——但凡涉及到客户特殊要求的尺寸、公差、孔位,半分都不能提前做。就像你做手擀面,提前把面揉好、擀成薄片放在那,等客人说要宽面还是细面,直接切就行。你总不能提前把面条全切好放着,万一客人说要吃刀削面,那之前切的细面全白费。
我带的班组现在备的所有支架,全是外形铣完、边角倒好、喷砂做完,就留着客户需要定制的那几个加工面不动。等客户的正式图纸发过来,核对完孔位、公差,直接上钻床半小时就能做完剩下的工序,转去检验区打个合格证就能装箱。
快得很。

最容易翻车的,从来不是加工环节

根本不是。
最容易出问题的,全是那些看不见的对接环节。
之前有个新来的库管,把我们提前备的几百个粗加工法兰挪去了别的区域,连个登记都没做。等客户的订单到了,我们找了整整三个小时,最后在废品堆旁边的角落翻出来的。本来能提前两天交货的,硬生生拖到了交付期的最后一小时,客户那边的采购在电话里骂了快十分钟。
还有那种,备的半成品在角落放久了,表面氧化出一层暗斑,等单到了还要重新做一遍表面处理,平白多花一天的时间。
写字楼里的管理顾问总喜欢吹什么零库存、柔性制造,说车间里堆的半成品就是管理落后的证据。他们从来不会蹲下来摸一摸那堆工件的加工面,算一算每多停一天要占多少仓储空间、要多花多少防锈成本、万一客户改需求要砸进去多少损失。
在车间里,按订单生产的核心从来不是“等单再做”,是“什么时候停、停多少、怎么把每一批待加工的件记清楚”。
没人会为了一句字面的定义,跟自己的交付期过不去。
刚才实习生蹲下来,掀开盖在支架上的防锈纸,指着工件侧面用铅笔画的小三角记号抬头问我,这就是你说的停下来等单的件?
我点点头。
车间外面的货运车已经在门口等着装货了,机床的嗡鸣盖过了说话的声音,切削液顺着导轨流到地上,晕开一小片暗黄色的印子。
谁都知道,真等着客户下单才开机的话,这车间的机床,十有八九是要闲到生锈的。
作者|制造
排版|制造
审核|知知