上周三去老厂区的冲压车间转,刚进门就听见160吨冲床那片传来一阵嚷嚷。
走过去一看,8个工人围着一台刚停机的冲床转,有人蹲在地上摸螺丝,有人踮着脚找吊具的挂钩,还有人翻了三个工具箱才找到适配的套筒,汗把藏蓝色的工服浸出一大片深色的印子。
算下来从停机到出第一个合格件,整整1小时47分钟。
旁边隔了两个工位的班组,同样吨位的冲床,同样厚度的板材,从接到换模指令到第一个件合格,11分钟。
我当时就蹲在旁边记了个笔记。这就是很多人挂在嘴边的SMED,根本不是什么飘在PPT上的高级管理概念,就是一群天天泡在现场的老工人,一点点抠出来的省时间的门道。
你以为换模慢是人手不够?错了
很多车间主任遇到换模慢的第一反应,就是下次多派几个人过来搭把手。上次我跟那个慢班组的班长聊天,他说之前最多一次派过12个人,结果呢?人多了反而乱,你踩我的脚,我碰你的扳手,上次还差点把模具从吊车上晃下来,摔在地上磕掉一块角,修模具花了两千多,算下来比省的那点时间贵多了。
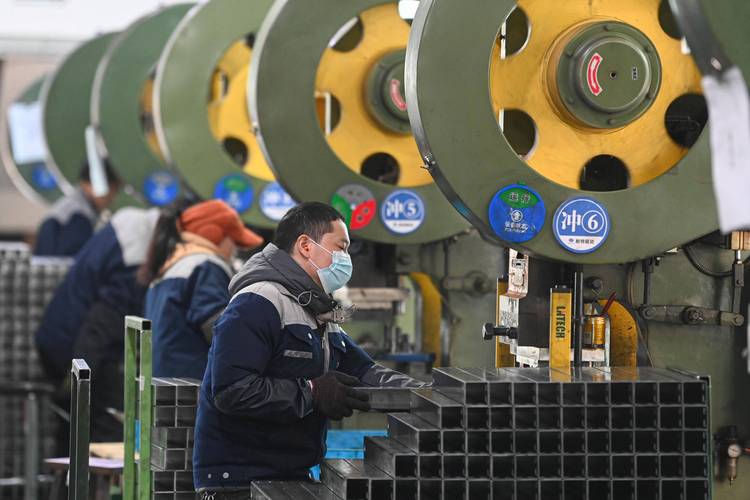
人多从来不是解决换模慢的核心。你仔细看就会发现,这8个人里,真正在动手拆模具的只有2个,剩下的6个要么在等工具,要么在等天车,要么站在旁边不知道该干嘛,纯纯的无效忙碌。冲床的滑块停在上死点,发出哐当一声闷响,整个换模流程就算正式开始了,可大部分准备工作,全是等停机了才开始做,光这一项,就浪费了快一半的时间。
那些藏在螺丝外面的“偷时间”技巧
那个快班组的班长跟我唠的时候,根本没说什么高深的理论,就说以前他们换模也慢,俩小时都是常事。后来慢慢摸出来几个门道:提前把所有准备工作挪到设备运行时做,冲床还在打最后一批件的时候,就已经把下一套要换的模具从模具库吊到冲床旁边的预留位上了,对应规格的扳手、套筒、压块,全提前摆在伸手就能够到的工具架上,根本不等停机了才开始到处找东西。
哦对,以前他们拆模具的固定螺栓,是那种长T型螺栓,一个螺栓要拧个七八圈才能松下来,四个角就是十六圈,拆下来的螺栓还要找个盒子装起来,不然掉在地上滚到地沟里,找又得十分钟。后来他们干脆把长螺栓全换成了快速压块,手扳一下就能松开,再扳一下就能压紧,连扳手都不用拿。

就这点改动,没花什么钱,换个螺栓的时间就从20分钟缩到了2分钟。还有个细节,以前他们换模的时候,要反复调整模具的位置,对准冲床的中心,调一次要半小时,后来他们在冲床的工作台面上焊了两个固定的定位块,模具吊过来直接靠在定位块上,位置基本就对了,微调两下就行,又省了十几分钟。
别迷信教科书,现场的问题永远比公式多

很多人一提到SMED,就觉得要花大价钱上自动化设备,买机器人换模系统,做全流程的数字化监控。说实话,我见过太多车间,花了几百万上了这套东西,最后因为维护成本太高,用了半年就停在那儿吃灰。别为了压时间砸超出实际收益的钱,这是现场最实在的提醒。
就像之前那个要等模具冷却才能拆的班组,以前他们换完模,要等40分钟,等模具表面温度降到能上手的程度,才能拆下来换。刚拆下来的模具烫得能在铁皮上煎鸡蛋,工人戴的厚石棉手套没两分钟就透了热气。按教科书的说法,应该上什么模温机,什么快速冷却通道,一套下来十几万。结果他们就花了几十块钱,在模具旁边装了个工业轴流风机,对着模具的型腔吹,10分钟就凉透了,工人能直接上手拆,效果跟花十几万的装置差不了多少。
不过话说回来,也不能走到另一个极端。我见过有的班组为了省时间,拆模具的时候不等滑块停到安全位置就伸手进去摸,出过好几次工伤。省时间的前提是安全,这个底线不能破。
上周我又去那个车间转,之前那个慢的班组,现在已经把换模时间压到25分钟了,班长说还要再抠抠,争取下个月摸到15分钟。
你看,哪有什么魔法。就是每天在现场多瞅两眼,哪个环节浪费时间了,就顺手改一改,慢慢攒下来,时间就省出来了。
作者|制造
排版|制造
审核|安然