今早进车间的时候,鞋帮子蹭到了刚拖过的地面,沾了半圈混着乳化液的印子。带的小徒弟跟在后面,手里攥着个皱巴巴的故障记录本,脸拉得老长。
上周他盯的那台数控车床,连续三天早班开机半小时就触发主轴报警,维修组的人换了两个转速传感器,清了一堆铁屑,每次试机都顺得不行,一到第二天早班,准又出问题。
大家都笑,说这机床是成精了,专挑早班人没醒的时候掉链子。
别把“偶发”当借口,那是故障率在攒大招
哪有什么成精的设备。
都是攒出来的毛病。
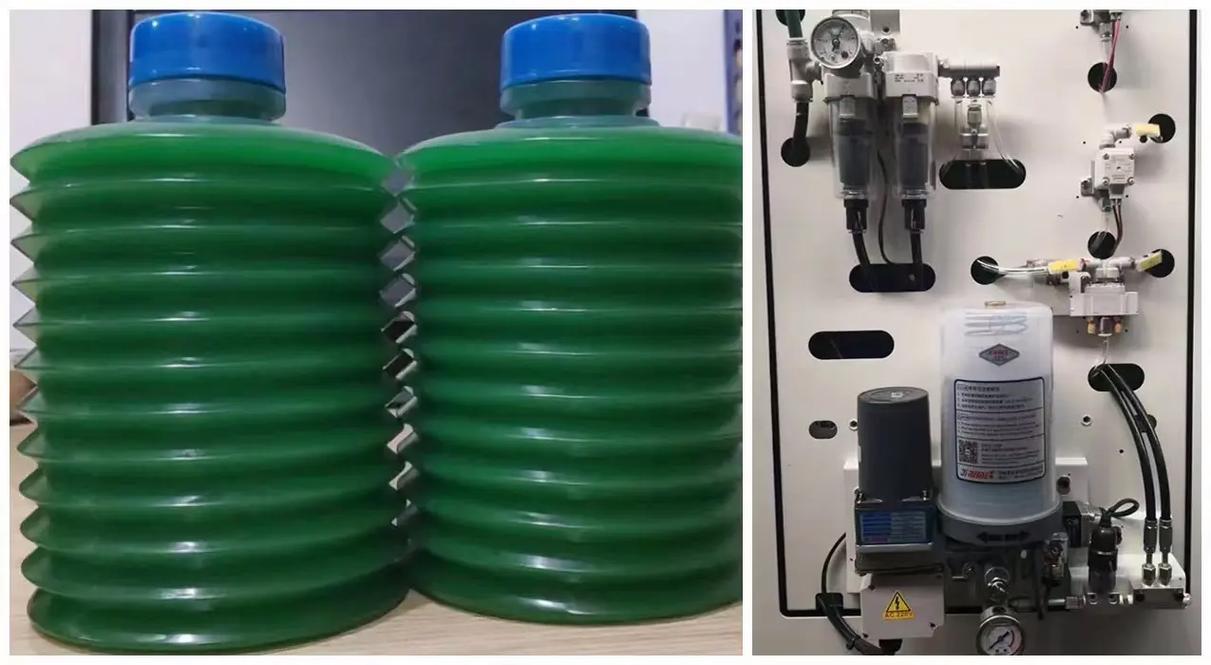
我让小徒弟第二天早班提前四十分钟到,别等机床完全热透了再查,就刚开机那会,伸手摸一下主轴箱的温度,拧开润滑管路看一下流出来的油是什么状态。
他第二天去了,回来跟我说,那会的油稠得像夏天放凉了的猪油,根本流不到导轨滑块的位置。
之前换传感器的师傅都是九点多才过来,那会车间暖气烘了俩小时,机床自己的运转发热也把管路烘透了,润滑脂化得顺顺的,当然查不出问题。
故障率从来不是“坏了多少次”的冰冷计数,是设备在特定工况下,失效概率的长期累积。你以为的“偶发一次”,其实是它已经在临界点晃了好几天,就等一个温度低点、油温高点、操作工手劲偏一点的触发条件。
你算的那个故障率,为什么从来不准
小徒弟之前算故障率,特别认真。拿个计算器按了半小时,跟我显摆,说这台机床三个月一共出了6次需要维修组到场的故障,算下来故障率才千分之二,比车间给的考核指标还低。
我当时翻了翻旁边的操作工日志,差点把计算器给他扔了。
真的。
你算的那叫“大故障发生率”,不叫故障率。
那些没拉维修组的小毛病,比如走刀偏了两丝,操作工自己拿扳手校一下刀补就接着干的;比如主轴转起来有轻微的异响,听着不对但切出来的零件尺寸还合格的;比如换工件的时候卡一下,晃两晃就能正常启动的——这些根本没被记进“故障”栏的微异常,全是故障率往上飘的信号。
很多人做设备管理有个通病,觉得只有停机超过半小时的事,才算需要记的故障。说白了就是怕麻烦,觉得小问题记下来,最后算出来的数不好看,影响绩效。
可你藏着掖着的那些小异常,最后都会变成突然停机的大故障。
真正要盯的故障率,从来不是那些需要拉着工具箱跑现场的大故障,是藏在操作工日常操作动作里的微异常密度。一周之内同个位置出现三次以上的小卡顿,不管你当时修没修好,都得把这台设备的故障率预警等级往上调一级。
别等设备躺平了才想起算故障率

我刚当学徒那会,车间有段输送带,一开始只是链条走起来有沙沙的响。当时班长说,新链条都这样,跑俩月就顺了。
结果响了俩月,链条突然断了。
整个生产线停了四个多小时。
等大家把断的链条拆下来才发现,链节里面的磨损已经快到极限了,之前那俩月的沙沙响,就是磨损在提醒你,该换了。
说起来也好笑,大家总觉得故障率是个事后统计的数字——等设备坏了,记下来,算个数,往报表上一填就完事。可实际上,这个数是用来往前看的。
就像人年纪大了,爬个三楼都喘,你不能等他躺到医院了才想起来让他平时多运动。设备也一样,刚进入稳定运行期的时候,它的异常是平的,今天响一声明天卡一下,频率基本固定。要是你发现这个频率突然往上走,比如原来一周出一次小问题,现在隔一天就出现一次,那就是它的损耗期要来了。
这时候花半小时把易损件换了,把松动的螺丝紧一遍,比等它突然断了,停整条线几个小时划算太多。
哦对,上次那台总早班报警的机床,最后我们在润滑管路上加了个预热的小装置,提前十分钟把管路里的润滑脂烘软,之后就再也没出过那个报警。小徒弟后来跟我说,原来之前大家说的“偶发故障”,根本就是没人愿意蹲在早班的冷车间里,跟设备耗那十几分钟。
哪有什么突然掉链子的设备啊。
全是之前的小问题,攒到撑不住了而已。
作者|制造
排版|制造
审核|见微