刚进焊装车间你别慌
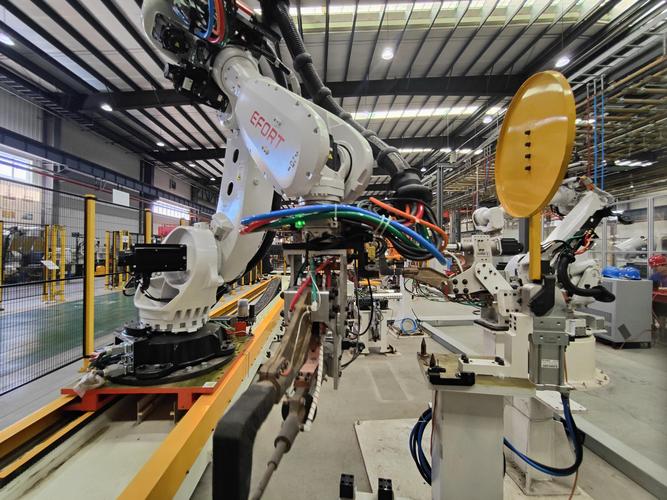
现在大部分主流焊装线,百分之九十以上的焊点都是机器人搞定的。工人不用凑上去遭烟熏火燎,只需要在旁边守着,处理那些机器人够不着的边角,或者出了小问题赶紧停机调整。
我刚上班第一次进车间,盯着那一排摆得整整齐齐的机械臂看了十分钟,它们动作快得离谱,伸手、定位、焊完收走,一套动作不到两秒,比我眨眼还利落。
一块钢板是怎么拼成完整车身的
你别以为焊装线就是把几块钢板烧在一起就完了。没那么简单。
最先送来的都是分好的小块总成:地板一片,左右侧围各一片,顶盖一块,这些都是提前在支线焊好的,送到主焊线上拼起来。拼的时候第一步就是定位,差一毫米都不行——定位错了,后面装出来的车门能歪到关不上。
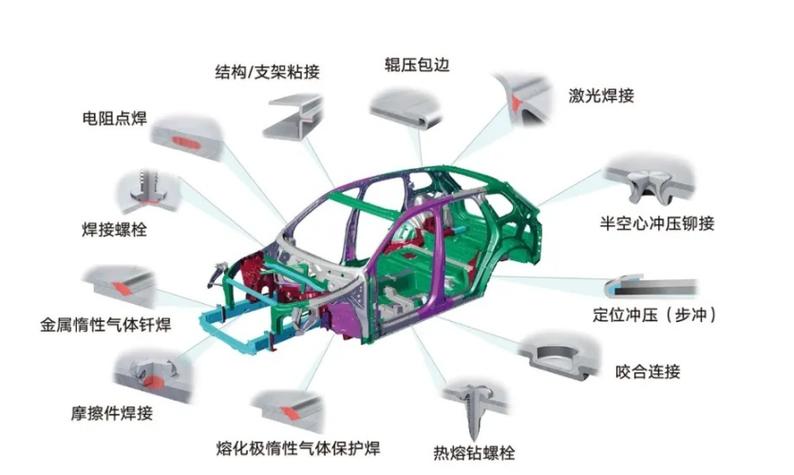
焊装用得最多的是点焊,一台普通乘用车整个车身,几千个焊点全靠这个。为啥不用满焊?一是没必要,点焊的强度已经够了,二是省时间省成本,三是满焊会把钢板焊变形,反而坏事。
很多人不知道,车门和后备箱盖都是单独在分装线焊好的,不是跟车身一体焊出来的。焊完了再挂到主线上跟着车身走,最后总装的时候再装上去,这么做省时间,还方便调整缝隙。
焊装线最头疼的那些小毛病
说实话,干这行的,很少碰到什么惊天动地的大故障,让人挠头的全是不起眼的小问题。
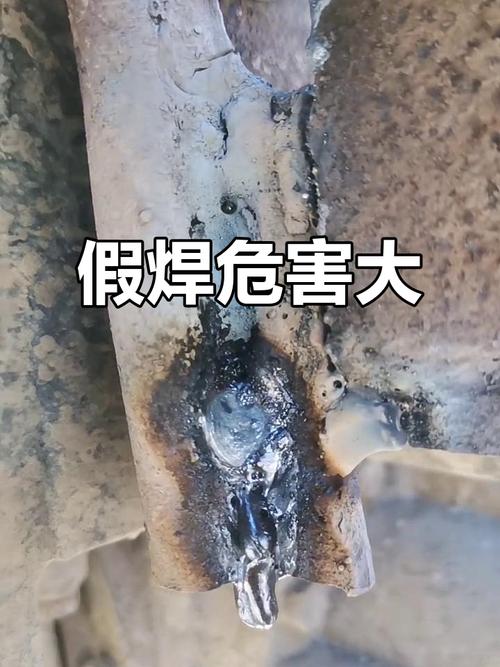
最常见的就是虚焊。点焊的电极头用久了会磨钝,电流不够,焊出来的焊点看起来好好的,其实没粘牢,强度差一大截。这种虚焊肉眼很难查,全靠在线检测,要是漏出去一台,那就是大隐患。我刚跟着师傅学徒的时候,为了找一个虚焊点,蹲在车身底板下面熏了半个钟头,出来洗了三次澡,衣服上的铁腥味还留了三天。
还有就是定位销偏移。天天几千台车磨下来,定位销总会晃,晃个几十丝,出来的车身缝隙就一边宽一边窄,用户提车一眼就能看出来,到时候就是批量返工,够你忙整整一个夜班。
不过话说回来,现在的焊装线精度已经高到离谱了,大部分问题都能自己检测自己报警,不用人瞎找。但哪怕自动化程度再高,线边永远得留几个老师傅。机器人不会自己调电极头,不会处理卡进去的废钢板,更不会听出哪个关节的声音不对——这些活,还是得靠人十几年摸出来的经验。
一块平整的钢板,变成硬邦邦的安全车身,全靠焊装线把这些散件锁在一起。你摸新车的时候只在意内饰够不够软,外观够不够亮,没人会在意这些藏在车漆下面的焊点。可就是这几千个整齐的焊点,撑起了一台车最基本的安全底子。
作者|制造
排版|制造
审核|白杨