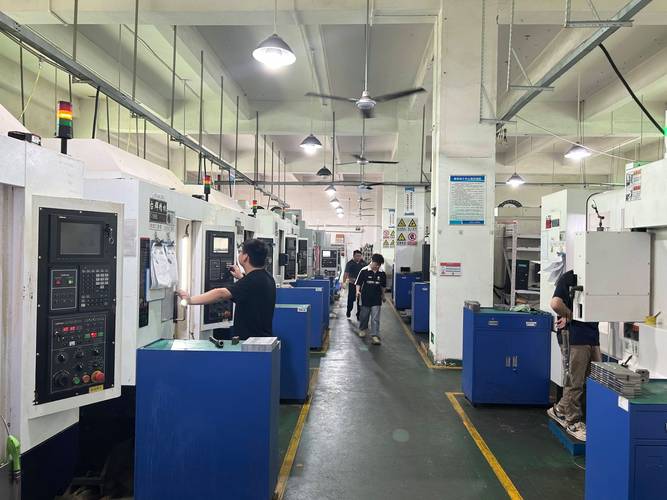
上周三去郊区的精密陶瓷车间。
刚进门就听见徒弟蹲在机床边骂。
刚换的新硬质合金刀,铣一块氧化锆坯件,走了三刀,刀尖直接崩掉半拉,碎碴崩得满操作台都是,连他挂在机床边的劳保手套都弹了个小洞。师傅蹲在旁边抽了三根烟,没说话,伸手把老机床侧面那个积了点冷却液污垢的超声模块旋钮拧开了。
不是刀不够硬,是你没让刀”跳着走”
很多人第一次听超声振动加工,第一反应是”靠震动把硬料震碎”,真不是。
普通切削硬料的时候,刀是死死贴在工件表面硬磨,就像你用指甲硬压着刮毛玻璃,稍一用力指甲就劈。超声的逻辑完全反过来——给刀杆加上每秒几万次的高频微抬升,让刀不是一直压在工件上,是”蹭一下抬一下”,接触工件的时间连总加工时长的三分之一都不到。
这种状态下,切削阻力不是一次性压在刀尖上的,是被拆成了一小段一小段的瞬时受力,就像你走楼梯一步一步踩,比从平地直接跳上三楼省劲多了。

上次特意摸过开了超声的刀杆,手贴上去是细得像静电似的麻感,不是普通机床运转那种整台床子晃的震,连放在操作台上的游标卡尺都不会倒。真要是那种大震动,别说加工精度,工件都得被震飞。
很多人算过账,同样铣高硬的陶瓷或者淬硬钢,普通硬质合金刀连续干三个件就崩刃,开了超声的刀,刀尖的磨损量能降一大半,加工出来的表面粗糙度,有时候能直接省掉后续的精磨工序。
踩过的坑,全是没摸透震动的脾气
别以为装了超声模块就能躺赢,车间里踩过的坑,能攒满半本笔记。
刚上手的新手最容易犯两个错。一个是把振幅拧太大,本来只需要微米级的抬升,他直接拧到最大,结果本来精度要求几微米的工件,表面全是密密麻麻的振纹,跟被猫爪子挠过似的,直接报废。另一个是把频率调得和机床本身的固有频率对上,整台床子跟着共振,上次有个厂的师傅,震了没五分钟,刀直接从夹头里松脱,飞出去半米远,差点砸到脚。
还有人把这东西吹成万能的,加工软铝、紫铜的时候也开超声——纯纯浪费。软材料本身黏,刀抬起来的瞬间,铝屑会直接粘在刀尖上,跟你用电动牙刷刷奶油似的,越刷越糊,表面粗糙度反而更差。
我见过最离谱的操作,有个师傅为了凑加工效率,把超声的功率开到最大,结果加工完的陶瓷工件,边缘全是细碎的崩边,拿放大镜一看,跟被小锤子砸过似的,最后全当废料称斤卖了。
没人说透的细节,才是真的省钱关键
很多人觉得超声振动加工是实验室里的高科技,要换一整台带特殊功能的机床才能用,真不是。现在很多产线的超声模块,都是外挂式的——直接装在普通刀杆里,接个电源就能用,不用改机床的主轴,不用换操作系统,老机床花小几千块就能升级,比买一把进口刀便宜多了。
还有个最容易被忽略的细节:震动方向必须顺着走刀的切削方向。要是震动方向和走刀方向歪了,就像你走路的时候有人顺着你胳膊晃,你能走稳才怪——切削阻力反而会变大,刀的磨损更快,精度还没普通加工好。
之前有个做密封环的厂,接了一批陶瓷件的订单,刚开始用普通工艺,崩刀崩到一天换八把刀,算下来刀具成本比工件本身还贵。后来把老机床的超声模块接上,调整对震动方向,走刀速度直接提了三成,刀具寿命翻了三倍,算下来每个月能省出两个工人的工资。
那天在车间待到下班,看着徒弟把开了超声的刀装上去,走刀的时候没听见以前那种刺耳的”滋滋”崩刀声,出来的切屑都是细碎的卷状,摸了摸加工完的陶瓷面,滑得跟家里的窗玻璃似的。他擦了擦手上的冷却液,蹲下来把之前崩掉的半拉刀尖捡起来丢进废料盒,说早知道这玩意这么好使,上周就不该浪费三根新刀。
作者|制造
排版|制造
审核|白杨