上周带刚毕业的徒弟小周进氧化车间,刚推开门他就捂鼻子往后退,说这酸气比他之前待的喷涂线呛十倍。
酸雾顺着排风管道飘过来,沾在袖口凉丝丝的,没走两步他就盯着传送带上挂的一排铝加工件发呆,问我这不是表面处理线吗,怎么连个喷漆枪都看不到。
车间里飘着酸气的“电洗澡”工位
好多人对阳极氧化的第一印象,就是个给铝件上色的工序。错得离谱。
说白了,这工序本质就是给铝件“电洗澡”。你把铝件当阳极,挂在导电的挂具上,浸在通了直流电的硫酸槽里,通电的那一刻,铝件表面会发生电化学腐蚀,从金属基体上慢慢“长”出一层致密的氧化膜。
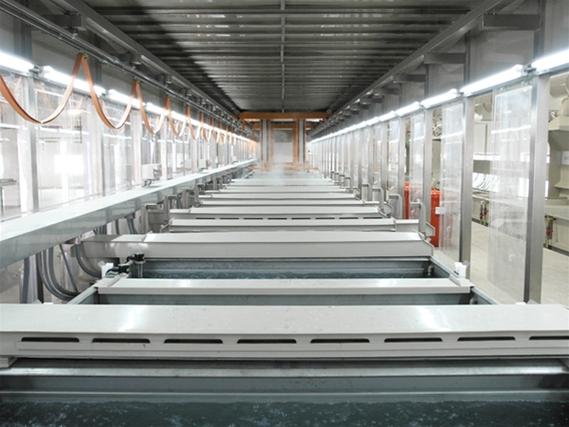
阳极氧化的核心从来不是“往表面涂东西”,是把铝件本身的表层转化成一层带孔隙的氧化结构。
你别说,这事儿其实不用通电,铝件放空气中自己也会长一层氧化膜,薄到什么程度?纳米级,指甲轻轻一刮就破,手摸多了全是指纹印,放俩月就花得没法看。但在电解槽里就不一样了,通上合适的电流,这层膜能被硬生生拉厚几十倍,硬到能扛住日常的刮擦,还不沾指纹。
你以为是喷上去的颜色,其实是灌进毛孔的
小周之前在网上刷到过科普,说阳极氧化就是给铝件染色,我听了直笑。
那层刚从槽里捞出来的氧化膜,根本不是光滑的——它是密密麻麻的蜂窝状孔隙,细到比你皮肤的毛孔小几万倍,像一块吸饱了水的海绵。你想要什么颜色,根本不是拿喷枪往表面喷,是把带着氧化膜的铝件整个泡进染料槽里,颜色顺着那些细孔隙往膜层深处渗,渗到饱和了,再捞出来进封孔槽,用高温蒸汽或者镍盐把那些细孔堵死。

这时候你再看那层膜,颜色是从膜层内部透出来的,不是浮在表面的。
说真的,这俩的区别,就跟你天生的肤色和往脸上涂粉的区别。浮在表面的漆,拿酒精擦两下就掉,拿刀片一刮就露底;但氧化膜的颜色,你哪怕拿砂纸磨掉薄薄一层,露出来的还是同一个颜色。上次有个客户拿着掉漆的铝件过来拍桌子,说我们氧化质量差,我拿过来看一眼就乐了——那根本不是氧化件,是之前的喷涂外协做的,漆层全是附在铝表面的,风一吹都能掉渣。
最容易踩的坑,全是没人注意的细节
干了这么多年制造,我见过太多氧化线翻车的场面。
上个月就碰到一批件,氧化完表面全是不规则的花斑,像长了癣一样。小周蹲在槽边查了俩小时,电流密度对,硫酸浓度对,槽液温度也卡在工艺要求的范围内,愣是找不出来问题。最后顺着前处理的管线摸过去,才发现是前一天换碱蚀槽的新碱,操作工没搅匀,槽底的碱浓度比标准值高了快一倍,挂具放下去的时候,件的下半部分浸到槽底,被过度腐蚀了,后面氧化出来自然就是花的。
阳极氧化最娇气的环节,从来不是电解本身,是进电解槽之前的那十分钟。除油没除干净,碱蚀没到位,出光没把表面的灰层冲掉,甚至你手上的汗不小心蹭到件的表面,留了个指纹印,后面不管你电流调得多准,槽液多纯,最后出来的件上那个印子,洗都洗不掉。
好多外行人觉得氧化膜越厚越好,厚到能当盔甲用。真不是。膜层太厚了反而发脆,你装在设备上,一磕碰就掉渣,用在普通结构件上的氧化层,十几微米的厚度就完全够用,再厚纯属多花冤枉钱。
上周小周第一次独立调完一条线,出来的件手感顺滑,颜色匀得像打了蜡。他蹲在工位旁边摸了半天,说原来之前看别人操作觉得简单,真上手才知道,哪有什么一学就会的工艺,全是盯着槽液温度、电流、浓度,一点一点磨出来的。
作者|制造
排版|制造
审核|阿辰