刚进车间的时候,最先飘进鼻子的永远是二保焊那股呛人的锰烟,混着焊渣烤焦的防锈油味,站在十米外都能被熏得打喷嚏。但今天站的这个工位不一样。没有烟,没有刺眼的弧光,只有设备低低的嗡鸣,红色的激光头悬在转得慢悠悠的机床主轴上方,细粉顺着管子吹到光斑位置,连点飞溅的火星都没有。
上次来的实习生第一次见这场景,举着个焊防护面罩就往跟前凑,被老班长抬手拍了下胳膊。“别凑太近,这不是焊枪。”
刚上手的新人,十有八九会把它跟堆焊搞混
很多人对修复零件的印象还停留在传统堆焊:拿个焊枪把熔化的金属一层一层堆在磨损的位置,热得整根零件发烫,凉透了再磨到尺寸。之前我们修一根大型主轴,堆焊完凉了四个小时才敢上磨床,就怕热胀冷缩磨出来的尺寸不准,等得整条生产线的人都蹲在边上抽烟。更麻烦的是焊完的内应力——有一次轴磨完装上去,跑了不到俩月,焊缝位置直接裂了一道缝,拆下来重焊,前前后后耽误了快一周的产能。
激光熔覆的热输入低到超出很多人的预期:熔完一整根三米长的主轴,除了那层薄薄的熔覆层,剩下的位置摸上去温温的,连烫手的程度都到不了。没有变形,没有攒在零件内部的应力,根本不需要花好几天去做去应力回火。

那层“补上去的皮”,到底硬在哪
别觉得温度低就不结实。
整个过程说穿了很简单:先把磨损的位置车出干净的金属面,架在卡盘上匀速转,提前校好激光头的焦距,送粉管把混了碳化钨的镍基合金粉吹到激光打出来的小光斑里——那点光斑大概也就绿豆大小,粉吹进去的瞬间就被熔成针尖大的小熔池,跟零件表面薄薄的一层铁水融在一起,转一圈下来,就是一层0.2到0.5毫米厚的合金层。
没有飞溅,没有氧化,因为熔池太小了,还没等跟空气反应就凝固了。
之前有根主轴跟轴承配合的位置,磨出了一道深0.3毫米的沟,按以前的流程要么换根新的——等半个月,花几万块;要么拿堆焊补,磨完了还得担心变形。拿激光熔覆补的话,一下午就搞定,磨到要求的尺寸,装上去跑了快两年,拆下来检查,那层补上去的位置连个明显的磨痕都没有。
那层合金层不是粘在零件表面的壳,是跟基体焊成一体的冶金结合,硬度比原来的主轴表面高两倍都不止,耐磨性能自然好。之前有个客户总觉得这技术是智商税,直到他那堆在户外冻了半年的轴,原来堆焊补的位置掉了块指甲盖大的焊渣,激光熔覆补的地方连个裂纹都没有,第二天就把剩下三根待修的轴全拉过来了。
最容易踩的坑,全是现场攒出来的经验
这东西说起来原理不复杂,但真在车间干久了就知道,差一点都不行。
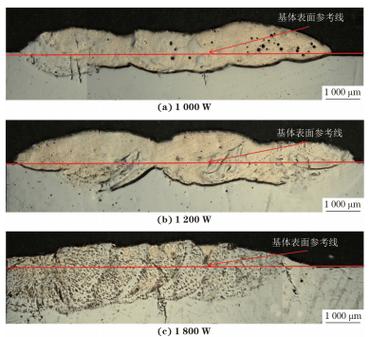
之前有次赶订单,新来的徒弟调设备的时候,把送粉管的角度歪了五度,粉没全落在光斑里,飘了一轴的细粉。等熔完上磨床一磨才发现,飘出去的那些粉根本没跟基体熔上,一抠就掉,整根轴返了工,耽误了大半天。还有人图省事,把激光功率开得特别大,以为功率高熔得结实,结果热输入超了阈值,虽然表面摸上去还是温的,但内部的应力攒多了,装上去跑了一周,轴弯了两丝,拆下来校了半天,折腾得人满头汗。
说实话,这行没有什么花里胡哨的技巧。焦距差一毫米不行,光斑就散了,熔出来的层酥得跟撒上去的水泥似的;送粉速度快了慢了不行,厚了薄了都得返工;连卡盘转的时候同心度差一点,熔出来的层厚度都不均匀。老班长有个传了好久的土办法,在卡盘边上放个装了半杯水的玻璃杯,转的时候盯着水面晃不晃,判断同心度,比拿仪器测的还准。
现在总有人说制造技术要往高精尖走,我倒觉得,不管技术怎么变,能让停在车间里的机器快点转起来,能帮厂里省掉换零件的冤枉钱,就是真的好技术。上次去别的车间交流,看见他们拿这技术修燃气轮机的叶片,连飞机起落架的磨损位置都能补,我也不觉得意外——毕竟最早这东西在我们车间,也就是给磨秃的机床轴补层皮而已。
作者|制造
排版|制造
审核|乐乐