上周带刚毕业的徒弟去热处理工段,那小子看见刚从盐浴炉夹出来的车刀,眼疾手快就往旁边的回火炉推——被工段长一巴掌拍在手腕上的时候,刀身还在冒着呛人的油烟,溅出来的盐粒烫得他直跳脚。
刚淬完火的钢,为什么不能立刻回火?
很多刚入行的小孩都有这个误区,觉得淬火之后钢硬得像块玻璃,内应力炸得满格,越早回火越不容易裂。
错。
你想想,刚从炉子里出来的钢,表面那层热还没往里透呢,整个截面的温度差能差出去两三百度——这时候你直接把它丢进回火炉,等于给刚从三九天的室外冲进暖气房的人,直接灌滚烫的开水。截面温度不均带来的二次热应力,叠在淬火攒下的内应力上面,比不回火还容易裂。
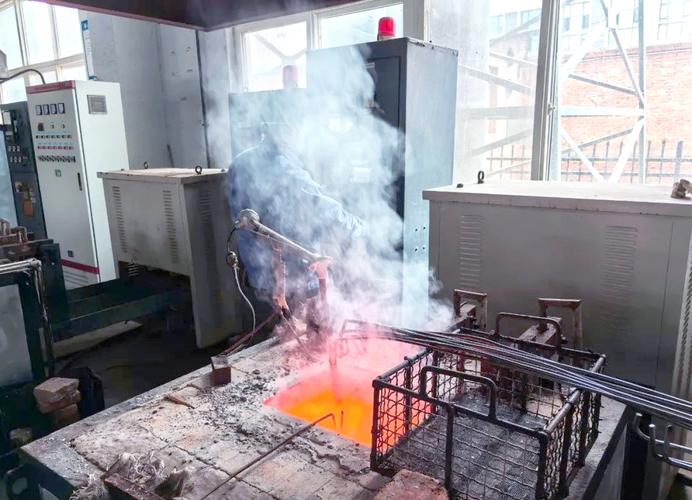
那要等多久?也不是死等。你摸一下,表面不烫得能把隔热手套烤焦,拿测温枪打一下,截面上下的温差不超个二三十度,再推进去就行。上次有个小年轻图快,一根直径一百多的主轴,淬完火擦了擦表面就进炉,结果回火完捞出来,沿着轴线裂了一道两尺长的缝——几十万的料,直接报废。工段长骂人的时候,整个车间都能听见。
我刚当学徒的时候也觉得,这回火不就是把烧硬的钢再烤烤?有啥难的。直到我亲手报废了三根主轴,才知道这玩意儿的脾气,比车间里最难搞的老师傅还拧。
回火哪是烤软了就行,温度差几十度性能能差出十万八千里
别总抱着教材死记什么低温、中温、高温回火的分界,车间里哪有那么多精准的恒温槽,老工人判断温度,全靠开门闻味儿、看表面的氧化色。
刚进回火炉一百多度的时候,开门闻,是那种烧糊了废机油的味儿,这时候出来的钢,硬得能划动玻璃,但是脆得跟冬天的冰棱似的,掉地上能崩个渣。拿它做錾子,敲两下刃口就崩了。
等温度升到三百来度,那种糊味儿散了,换成一种淡淡的、烤铁的焦香,钢表面泛出一点暗蓝色的氧化层,这时候出来的东西,硬里带点韧,做弹簧、做卡簧最合适,怎么弯都不会断。
再往上烤,到五六百度,开炉门扑出来的热气都带点温温的,摸上去不扎手,钢表面变成均匀的深褐色,这时候钢就软下来了,劲够,但是不脆,做轴、做齿轮坯刚好。
哦对了,别信网上传的那种靠氧化色精准判断温度的教程,车间里头顶的灯光晃来晃去,有时候差个几十度,看颜色根本不准,还是拿测温枪扫两下靠谱。回火温度从来不是靠手册硬卡的死数,很多老工段都是根据当天的气温、料的大小,上下晃个十几度。毕竟车间又不是实验室,差那几度,实际用的时候根本感觉不出来。

说个有意思的事,之前有个徒弟,为了让车刀更硬,故意把回火温度压得特别低,结果出去车个铸铁件,刀头崩掉半块,飞出去把旁边的塑料水桶都戳穿了。他自己还纳闷,我这硬度都打上去了,怎么不耐用?说白了就是没摸透回火的脾气——它不是你想加多少硬就加多少的加减游戏,是你得顺着钢的性子,把淬火攒出来的那股子“硬邦邦的脆劲儿”,一点点揉成带韧性的硬。
那些传了几十年的“土经验”,真不是瞎讲究
很多人说老钳工的经验都是玄学,其实都是踩过坑攒出来的。
比如别信什么回火要一次到位。很多时候,大尺寸的料回火完,得在炉里焖到自己慢慢凉透,不能急着开炉门吹风。一吹风,表面凉得快,内里还热着,又攒了新的内应力,过个三五天,零件自己就裂了——你连找原因的地方都没有。
还有,要是零件上有螺纹、有薄的台阶,回火的时候得找耐火棉把薄的地方裹上,别让那地方烤得太透。不然本来要硬的地方软了,本来要软的地方裂了,装上去用不了俩月就得坏。
回火最怕的从来不是温度不够,是温度不均匀。哪怕你整体温度差个几十度,只要里外一样,出来的零件性能就差不了;要是一边烤透了,一边还凉着,再贵的料也是白搭。
上周那个被工段长拍手腕的小徒弟,现在每次淬完火,都蹲在旁边拿测温枪来回扫,扫个十来分钟,等温度匀了,才推着料车往回火炉走。他现在说,原来这回火不是流程表上打个勾的步骤,是跟钢件打交道的时候,得等它把那股子急脾气顺过来,才能给它下一步的劲儿。
作者|制造
排版|制造
审核|知知