上周带刚毕业的徒弟拆磨床的进给导轨,拆下来那瞬间他皱着眉,指尖蹭过滑块接触面那道半毫米深的磨痕,一脸不可置信:“师傅,这滑块基体是淬硬铬钢啊,洛氏硬度都快60了,怎么连续跑了十二万次行程就磨成这样?”我当时没直接答,给他递了手套,让他摸旁边那组已经跑了三年还没拆过的同规格滑块——触感是那种摸上去像沾了一层细陶瓷粉的涩,不是裸钢那种冷硬的滑。
别迷信基体硬,表面那层才是干活的主
很多人对表面工程的误解,说穿了就是觉得这东西是“表面文章”——不就是刷个漆、喷个层,好看而已。屁。刚才那两个拆下来的滑块,基体材料一模一样,都是同批次的铬钢,出厂硬度差不过洛氏2度,根本不存在谁更硬的问题。区别在哪?磨坏的那个,就是加工完直接淬火上线,表面粗糙度都没抛到要求;扛了三年的那个,是走了等离子喷涂的陶瓷层,整个表面的硬度不是靠基体硬扛,是靠最外面那层几十微米的改性层在接所有的摩擦、腐蚀、撞击。

别觉得这层薄得像鸡蛋壳的东西没用。我刚进厂那会,车间的液压杆全是裸镀铬的,用个半年就被乳化液蚀出密密麻麻的小坑,漏油漏得地面全是油印,打扫卫生的师傅天天追着我们骂。后来换了表面渗氮加类金刚石涂层的杆,现在跑一年多,擦干净还跟新的似的。那层涂层多厚?也就十几微米,比头发丝粗不了多少。你摸上去是滑溜溜的,像摸冰箱冷冻室里结的那层薄冰,但是拿锉刀使劲蹭,都蹭不出印子。
车间里的表面工程,根本不是实验室里的花架子
我之前刷到过不少讲表面工程的视频,把什么离子注入、物理气相沉积吹得像外星科技,好像这东西离普通生产特别远。真不是。你进车间随便转,能碰到的全是。比如那台立式铣床的刀塔,上面装的铝用刀盘为什么切铝不粘刀?就是表面做了氮化钛铝的涂层,切的时候软乎乎的铝屑根本扒不住刀面;还有那种常年被铁屑飞溅砸的机床防护罩,为什么用了五年还没锈穿?是表面做了热喷涂的锌铝合金层,比那种刷普通油漆的,抗锈能力强好几倍。
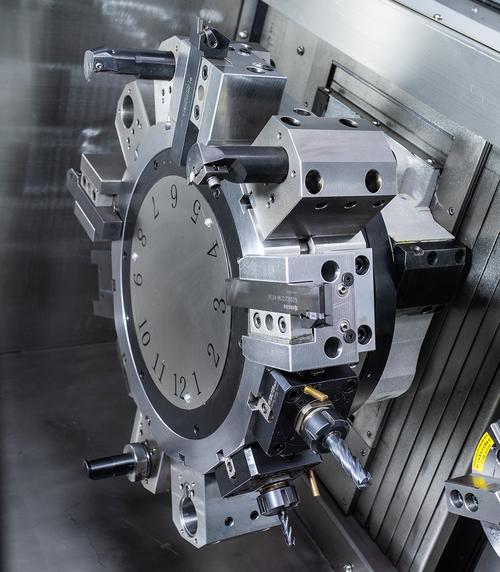
上次碰到个来推销涂层的供应商,吹得天花乱坠,说他们的涂层能让刀具寿命翻十倍,价格比别家贵三倍。结果拿到现场试切三个铝件,涂层直接整块掉了——为啥?他那个涂层是实验室常温下沉积的,根本没给基体做粗化处理,跟基体的结合力差得离谱,就像在光滑玻璃上刷了层广告漆,看着亮,一蹭就掉。真正能用在生产线上的表面工程,第一要务不是涂层本身有多硬,是它跟基体能不能“长”在一起,而不是“贴”在上面。
那些你忽略的小细节,全是表面工程在补坑
之前有个做建材的客户找过来,说他们生产线的传送带滚筒老是磨坏,三个月就得换一次,算下来一年光换零件的钱都够给车间加台新设备了。一开始他们的工程师也觉得是滚筒材料不好,换了更贵的合金钢,结果磨得更快。我们带着拆下来的旧滚筒回车间测了才发现,滚筒表面是被传送带带的细石英砂磨的,硬的合金钢反而因为跟石英砂的亲和力高,磨料一蹭就嵌进表面,越磨越快。
后来我们给滚筒表面做了一层碳化钨的热喷涂层,喷完用细砂轮把粗糙度调整到刚好能“咬住”传送带的胶面,不打滑,又不跟石英砂亲和。现在快两年了,客户拆下来量磨损量,才几十微米,根本不用换。
说实话,很多刚入行的小孩总觉得,搞机械就要选最好的材料,做最粗的结构,才能扛造。真不是。我干了快二十年,见过太多花大价钱买进口贵材料,结果因为表面没处理好,三个月就报废的零件,也见过几十块钱的普通碳钢,因为表面做了合适的改性,扛了好几年还在转。
上次徒弟还问我,那我们平时给零件刷防锈油、给导轨刮储油的花纹,算不算表面工程?算啊。只要是通过改变零件最外层的成分、结构、性能,让它比原来的裸状态更能适应使用场景的操作,全算。你别觉得只有上昂贵的设备做涂层才算高端操作,你平时给机床导轨刮的那些交叉花纹,本质上也是在做表面改性——让导轨能存住润滑油,减少硬摩擦,跟那些昂贵的涂层解决的是同一个问题。
哪有什么一蹴而就的好技术。以前刚用导轨涂层那会,一遇到乳化液就起泡,后来调了喷砂的压力、预热的温度,试了快二十次才把结合力提上来。全是跟现场的磨损、腐蚀、粘刀这些破事死磕出来的经验。
作者|制造
排版|制造
审核|安然