别拿’堆焊’当增材修复
很多刚进车间的新人,一看见增材修复的设备就撇嘴,说这不就是以前的手工堆焊吗?拿焊枪一层层往上堆铁水,有啥新鲜的? 真不是一回事。 以前的手工堆焊是什么?焊枪温度能到一千多度,热影响区能烤透小半个轴,焊完了轴体能弯出去几十道,校直的时候师傅得拿着百分表一点点敲,敲到最后手腕都肿,还容易在焊道周围拉出肉眼看不见的裂纹,用不了半年就断。 现在的增材修复,核心是激光熔覆的头。离工件表面还有几毫米的距离,金属粉末顺着送粉管吹到加工位,被聚焦的激光瞬间熔成薄薄的一层,跟下面的母材牢牢长在一起。整个过程工件的温度最多也就五六十度,伸手摸上去就是温温的,跟夏天握了半杯凉白开的玻璃杯差不多,根本不会烤得轴体变形,连后续的校直工序都省了。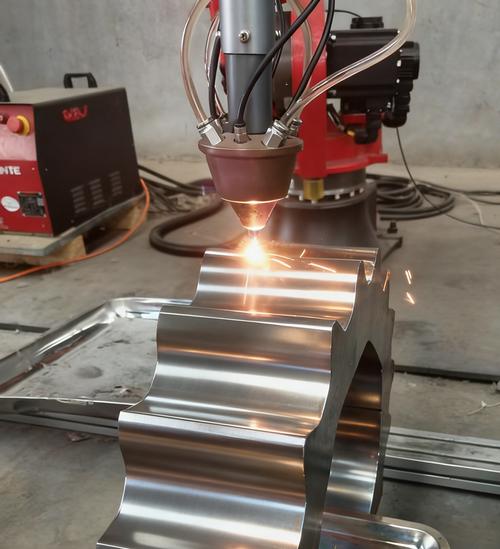
不是所有坏了的零件都能救
有人觉得增材修复是万能的,啥零件坏了都想往设备上送。上次有个兄弟单位拉来一根断了齿的传动齿轮,说齿根裂了个小缝,想堆一层焊上接着用,直接被我们打回去了。 裂纹跑到母材内部的,不管你堆多厚,都是给零件埋雷。你想啊,这就像摔出暗纹的陶瓷碗,表面粘得再光滑,里面的裂纹还在,重载转起来的时候,应力顺着裂纹一扯,哪天突然断在设备里,打坏旁边的传动件,那损失比修个齿轮贵多了。谁担责? 能修的是什么?就是那种没有内部损伤,只是表面因为摩擦、腐蚀出现凹坑、拉毛、掉皮的零件。比如磨出沟的机床主轴,被液压油拉出道子的柱塞,局部掉皮的轧辊,这些都是增材修复最擅长的场景。
修完的件,为啥有时候比新的还耐用
不少人有个误区,觉得在表面堆一层材料,肯定不结实,用几天就掉皮。真不是。 新的机床主轴,轴承位的材料就是普通的中碳钢,硬度通常也就HRC30左右,天天跟轴承的钢圈硬磨,用个三五年磨出沟太正常了。现在增材修复用的粉末,是混了硬质合金颗粒的特种合金,熔完的那一层,硬度通常能到HRC55以上,比母材硬了快一倍。而且这层跟母材是冶金结合,不是以前镀硬铬那种靠电化学附着在表面的镀层——镀层用久了会掉皮,这个是分子级跟母材长在一起的,别说掉皮,你用凿子都凿不下来。 之前我们做过对比试验,同样的转速,同样的润滑条件,镀硬铬的轴跑了一千来小时,表面就出现了疲劳点蚀;用增材修复做的那根,跑了三千来小时,量磨损量才0.02毫米。 不过话说回来,这技术也不是没短板。那种形状特别复杂,带狭窄内流道、深小孔的零件,激光头伸不进去的位置,就修不了。总不能为了修个内孔,把零件切两半吧?那拆了再装回去的精度,还不如买个新的划算。 上周小周跟着把修好的主轴装回机床上,开机试了半小时,主轴的径向跳动量控制在0.003毫米以内,跟全新的没差。他蹲在机床旁边,用棉布擦了擦刚磨好的轴面,抬头跟我说,以前总觉得修零件就是凑合用,现在才知道,这哪是凑活,是把以前要当废铁卖的东西,攒出了比新的还强的性能。 风从车间大门吹进来,带着点淡淡的切削液味道,旁边的激光熔覆头还在嗡嗡转,给下一个等着修的轧辊头打打底。作者|制造
排版|制造
审核|满满