上周带刚招的大专生逛车间,刚站在数控车床边上,就看见检验员捏着千分尺卡刚车出来的电机轴,卡完皱着眉在记录板上画了个叉。旁边的老操作工靠在机台上,嘴里抿着颗没点燃的薄荷糖,头也不抬:”又差了两丝,这批次得挑出来返工。”
小伙子凑我耳朵边小声问,这就是你们天天说的六西格玛管出来的效果?
我当时差点笑出声。哪有那么玄。
别被教科书上的正态分布吓住
很多人第一次接触六西格玛,上来就被PPT上的正态分布曲线、3.4ppm的缺陷率砸得晕头转向,觉得这是只有大厂才能玩明白的高端管理术,跟自己在车间拧螺丝、车零件的活儿完全不搭边。
真不是。
就拿我们天天加工的电机轴来说,图纸要求直径20毫米,公差范围是19.98到20.02。要是你每次车出来的尺寸,都稳稳落在20正负0.003的窄区间里,离上下两个公差边界还有老远的距离,哪怕机床突然有点小幅震动,刀具磨了几十微米,也根本不会超差——这就是六西格玛说的那点核心意思。
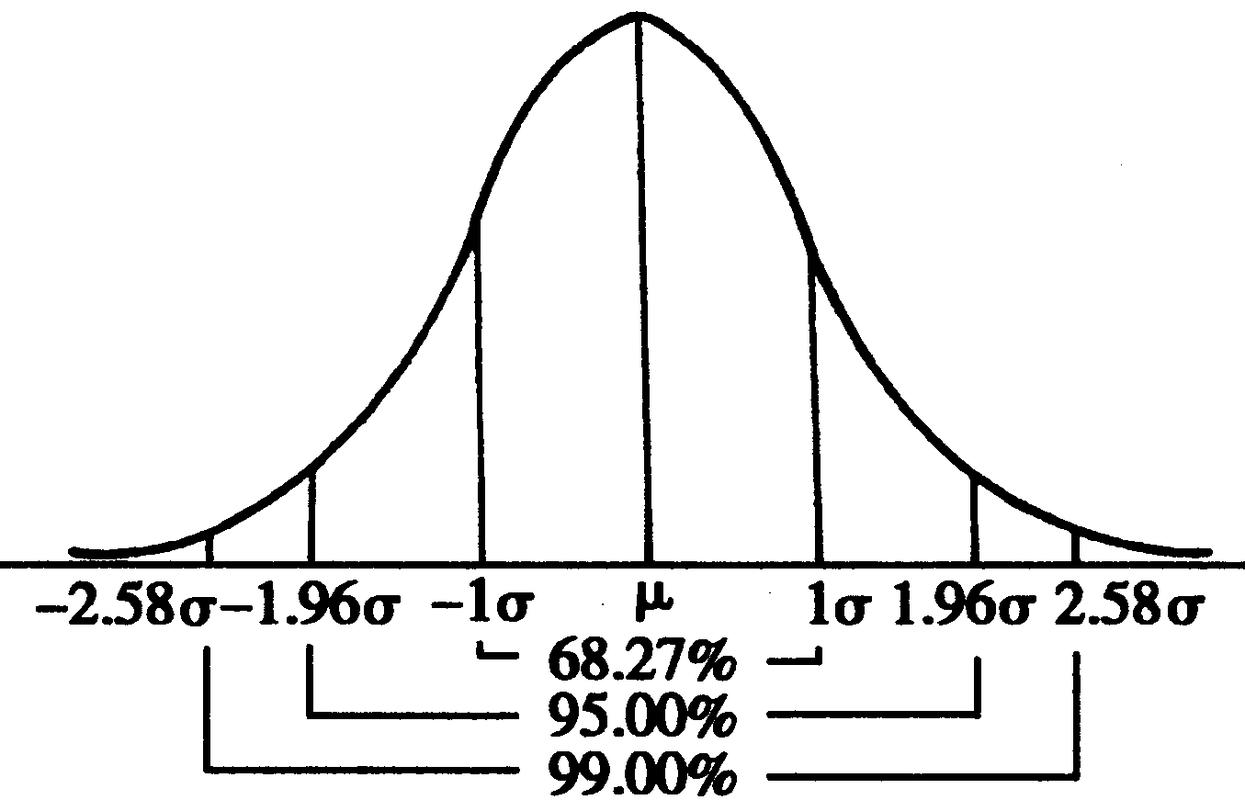
前两年有个给我们供轴的外协厂,每一百根来料里总能挑出三四根超差。我们驻场的人去看,人家的加工平均尺寸倒是正好在公差正中间,可尺寸散得特别开,从19.985到20.015啥数都有。看着没毛病,但凡碰到毛坯硬一点、刀具磨快一点,尺寸直接就冲到公差线外面去了。
我们没讲啥大道理,就让他们把每根轴的加工尺寸都记在本子上,找规律:是刀具换得太勤还是太懒,是进给速度快了还是慢了,是夹具松了还是紧了。调了不到两周,尺寸的散差直接缩了三分之二,每一千根里也就一两根超差。
哪需要什么几百万的咨询费?
最容易被搞错的核心:不是零缺陷
不少人对六西格玛的误解,到现在还停留在”要做到一点缺陷都没有”的阶段。
这纯纯是走火入魔。
我前两年碰到个同行,说他们工厂推六西格玛推了半年,亏了小两百万。一问才知道,他要求所有零件加工都做到零偏差,连正常的刀具磨损补偿都不敢用,生怕调过的尺寸出一点错,结果零件加工出来的散差比之前还大,成本翻了快三倍。
六西格玛从来不是要求你把缺陷消到零,而是让你在允许的成本范围内,把随机波动的范围压到最小,哪怕碰到点意外的小扰动,也不会直接踩中不合格的红线。

这种思路放到我们自己车间也一样。之前换班交接的时候,总有人手忙脚乱把夹具的锁紧力调错,出过一次整批报废的事故,损失小两万。后来我们也没搞啥全员培训,就在锁紧螺母上画了个永久的红色刻度线,换班的人只要看见刻度线对齐了,就说明锁紧力是对的,根本不用每次拿扭矩扳手挨个测。就这么个小改动,花了不到五毛钱买了支记号笔,之后再也没出过夹紧力不对的问题。
说白了,这就是把那些容易变、容易出错的环节给固定住,减少没必要的波动。你要是真追求零缺陷,一根轴反复磨十次,检验八次,那成本能翻三倍,卖出去谁买啊?
很多人被那个3.4ppm的数字绑住,觉得离自己的日常生产太远。其实根本不用纠结那个数。你今天比昨天少出一点废品,这个月比上个月的加工尺寸更稳一点,哪怕只把波动缩了十分之一,都是实打实的收益。毕竟少出的废品,都是真金白银省下来的。
别拿办公室的PPT当车间的标准答案

很多公司推六西格玛,推到最后变了味。
找一堆人坐在办公室里算数,做PPT,画各种漂亮的曲线图,从来不下到现场摸一摸零件到底是怎么加工的,看看操作工平时调机的时候会碰到啥麻烦。
之前有个所谓的专家来我们厂做诊断,盯着设备上的数采屏幕看了十分钟,就说我们的尺寸波动是因为车间温度变化太大,要花两百多万装恒温系统。结果我们车间的老操作工蹲在设备边上看了半小时,发现是数采的传感器被切屑挡住了,每次细碎的铝屑蹭到传感器,采集的数值就飘了。拿个电工胶带把传感器固定好,花了五毛钱,之前飘了大半年的波动直接没了。
你说这找谁说理去?
很多刚进工厂的年轻人,总觉得要把所有管理理论背得滚瓜烂熟,要用上最先进的分析工具,才算把六西格玛学透了。其实根本不是。
你天天在车间多走两步,看看哪个工位的零件总是出问题,问问操作工平时调机的时候最容易卡在哪,把那些藏在细节里的小麻烦一个个解决掉,让每个工位的加工状态都稳稳的,不要忽好忽坏,这就是最实在的六西格玛。
哪有那么多玄乎的黑话。
作者|制造
排版|制造
审核|柚子