刚进车间的小周上周闹了个大红脸。他攥着游标卡尺卡上刚车出来的合金钢轴,眼睛凑到刻度线跟前盯了半分钟,报出来的尺寸比图纸要求差了2丝,当场脸就白了——整批20件轴,要是真超差,全得回炉重磨。
旁边的王师傅没说话,伸手把卡尺接过去,先在工作服的厚绒布里蹭了半分钟,再轻轻搭到轴的表面,没像小周那样攥着尺身死命压,就靠量爪的自重贴住工件,读出的数比小周测的整整差了3丝。
没人会跟你说这个。
你攥卡尺的方式,从一开始就错了
手的温度带来的热变形,是车间里最容易被忽略的测量误差来源。冬天车间温度低,金属卡尺的尺身冰得扎手,你一伸手攥上去,体温顺着金属传过去,尺身慢慢膨胀,量爪的间距就悄悄变了;要是夏天刚从外面跑回来,手心里的汗和热气传到尺身上,变形量只会更大。王师傅刚进厂的时候,第一次测精密主轴,冬天没戴手套,手冰得卡尺量爪缩了3丝,整批零件全要返工,他蹲在检验台边擦了一下午的量块,现在测之前必须把卡尺在绒布里蹭到跟手温差不多,才敢碰工件。
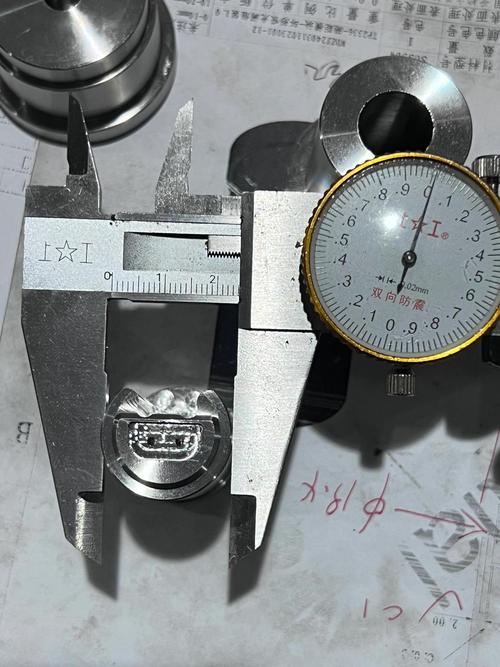
很多人觉得尺寸测量就是把工具往工件上一卡,读出数就算完,根本没意识到你从伸手去拿工具的那一秒,误差已经在悄悄攒了。
攒多了就是废件。
你以为的“精准”,其实是被灰尘骗了
别觉得车间里的灰尘是小事。
之前班组里用三坐标测铝合金壳体的安装面,连续三次测出来的平面度差了5丝,找了半小时都没找到问题——基准台擦过了,工件表面吹过了,程序也反复核对了,数就是不对。最后有人凑到基准台跟前,拿指甲轻轻一刮,刮下来个比芝麻还小的铁屑,薄得透光。擦完再测,数一下就落在公差带正中间。
当时全组人盯着屏幕,后背都冒冷汗。就那么点碎渣,差点让整批壳体的安装孔位全偏,到了装配环节卡不上,损失的可不是小数目。
所有尺寸测量的前提,是你测的那个接触面,没有多余的东西。王师傅教的规矩,不管用什么工具,测之前先拿手背蹭一下工件表面——不是用眼睛看,是手的触感最灵,哪怕是肉眼看不见的细铁屑、干了的切削液痕迹,蹭的时候能感觉到细微的涩感,擦干净了再碰工件。
说实话,我刚学的时候觉得这是多此一举。直到亲眼见人因为没擦干净基准面,把合格件判成废品,亏了小两万,才记牢这个规矩。检验台边上永远放着一块麂皮,半块橡皮,还有个橡胶吹尘球,不是摆样子的——每次测之前,先吹掉基准面上的浮灰,拿麂皮擦一遍工具的量爪,再开始读数。
别总盯着最小刻度死磕
刚进厂的年轻人总爱犯一个错:拿着千分尺,眼睛死死盯着0.001毫米的刻度,生怕读错一个数,却根本不管手里的工件是什么温度。
刚从车床上拿下来的零件,还带着切削液的余温,烫得手都要缩一下,这时候测出来的尺寸,等零件凉到室温,可能差了十几丝。之前有个刚毕业的大学生,拿着千分尺测刚磨完的导轨,读出来的数卡着公差上限,急着报给线长说可以转下道,结果等导轨凉透了,尺寸缩了8丝,直接卡不进装配槽,返工的时候他自己蹲在走廊里啃包子,话都不想说。
测量的数值从来不是孤立的,它是工件、工具、环境在某一个温度下的瞬间值。老师傅的习惯,测刚加工完的件,先放在检验台边的恒温铁架子上晾20分钟,等温度跟室温持平了再测,哪怕赶进度也不抢那几分钟。
急不得。
急了就要返工。
也别总觉得测量工具越精细越好。要是测个粗加工的设备支架,公差带宽到1毫米,你拿千分尺去测,纯纯浪费时间,还容易因为手的温度把数值搞乱。工具是给人用的,不是反过来被工具绑着。王师傅用了三十年的那把卡尺,尺身上缠了一圈磨得发毛的旧电工胶布,不是为了防摔,是手捏的地方隔着胶布,不会直接把温度传到尺身上,减少热变形。他说换了新胶布,手直接贴金属上,测出来的数就不准了。
现在小周测零件的时候,也会先把卡尺在手里攥半分钟,拿无尘布把量爪擦干净,测完一次,拿吹尘球吹一下工件表面,再复测量一次。车间里铣床的嗡嗡声一直没停,机油的味道飘在空气里,这些没人写进操作手册的老规矩,都是一代代人踩过坑、赔过钱,攒下来的实在经验。
作者|制造
排版|制造
审核|小北