上周跟着新来的质检小徒弟蹲在数控加工中心旁边。
那小子攥着个工业内窥镜,头都快贴到主轴上了,半天憋出来一句:”哥,这软管子伸进去,真能看见缸体里那道0.1毫米的拉痕?”
我没直接答,伸手把他手里的操控杆接过来,指尖顺着插入管的表面摸了摸——凉的,硬的,外层是耐磨的聚氨酯层,跟他宿舍里那根掏耳朵的可视棒软塌塌的触感完全不一样。
别拿这东西当大号手机摄像头
很多人第一次见这玩意儿,第一反应是嗤之以鼻。不就是个带长线的摄像头吗?跟网上卖的那些掏耳朵的、看宠物胃的消费级产品有啥区别?
差远了。
掏耳朵的可视棒伸到耳道里,碰着点阻力就弯成虾米,这东西的插入管,你用手使劲捏都捏不动,遇到腔道拐弯的时候,内置的联动钢丝能跟着操控杆掰角度,硬邦邦的,不会像普通软线那样卡在半道进退两难。最核心的区别是它的镜头敢往有铁屑飞溅、沾着切削液、带着100多度余温的腔道里扎,你拿个消费级的摄像头进去,五分钟就被乳化液糊得啥也看不见,密封一旦失效,电路直接烧穿,连修的必要都没有。
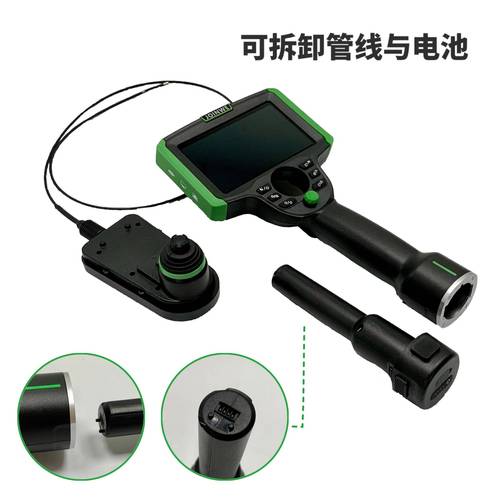
很多新人刚上手的时候,总好奇为啥这玩意儿卖得比普通摄像头贵那么多。等你见过它在零下的室外环境里不卡顿,在满是油雾的环境里镜头不结雾,就知道那些钱都花在密封和耐造的部件上了。不是给你在客厅里拍猫用的。
真正的麻烦,从来不是“伸进去”
很多刚毕业的小孩,总觉得把管子塞到零件的孔里就算完成任务了。
屁。
上次有个刚入职的小年轻,给液压阀块做入厂检测,管子伸进去晃了两下,拍了张黑乎乎的照片就出来说没瑕疵,结果装配完一打压,阀块直接漏得满地都是液压油——拆开才看见,进油道拐角处卡了个比芝麻还小的铝屑,他拍的照片根本没转到那个角度。
当时车间里的切削液味还没散,钳工师傅拿着拆下来的阀块骂人的声音,整个装配线都能听见。
你以为伸进去就完了?你得操控着镜头沿着整个腔道的走向,每拐一个弯就停两秒,看清楚每个转角的内壁,有没有加工留下的毛刺,有没有没冲干净的铁屑,甚至有没有上次检测的时候掉进去的半截棉签——真不是瞎编,去年我们清出来过。
操控杆的阻尼感是很微妙的。你转的力度不对,镜头要么”咚”的一下戳在腔壁上,糊满一片油泥啥也看不清;要么角度偏了半圈,直接漏过最关键的位置。大部分漏检的问题,都不是设备不行,是拿设备的人懒,不愿意多转那半圈操控杆。
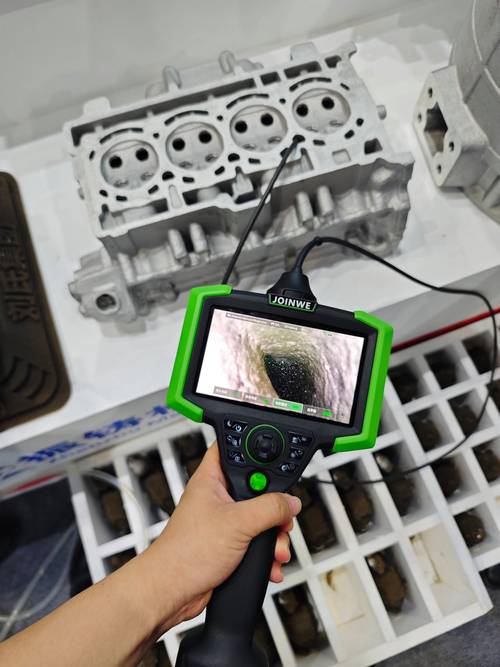
老质检师傅手里的那台用了五六年的设备,镜头上磨的印子比年轻人手上的茧子还多。他们不用死盯着屏幕上的参数,就凭操控杆传回来的那点微弱阻力,就知道镜头现在卡在哪个位置,离拐角还有多远。这哪是操作设备,这是跟那根软管子打配合。
那些被用歪的使用场景
说实话,这东西在车间待久了,啥离谱的用法都能遇上。
有设备维修班的师傅,拿它伸到机床的润滑油管里,看哪里堵了,不用拆整根管子,顺着孔道找就行;有后勤的师傅,拿它伸到吊顶上面,找掉进通风管道的扳手——你别说,比爬梯子上去拆吊顶快多了。
但也有真的坑的。
上次有个班组为了省时间,拿它去测工件的平面度,拍个照片就说合格。我的天,这东西是看内部缺陷的,不是给你当游标卡尺用的。镜头拍出来的画面有透视变形,离得远的划痕看起来细,离得近的同一条划痕能粗一倍,你靠这个量尺寸,跟拿眼睛估摸着量没区别。
别抬杠。真的。上次就因为这个,整批的阀块返了工,班组里的人加了三天班才补完进度。
我之前也觉得,现在的设备越来越先进,带自动识别缺陷的功能,是不是就不用人盯着了?用了才知道,自动识别把那些明显的大裂纹标出来的时候,那些藏在转角阴影里的、细得跟头发丝似的加工刀痕,它根本分不清是正常的加工纹理,还是会导致后期密封失效的划痕。
昨天下班的时候,碰到之前那个攥着内窥镜的小徒弟,蹲在设备旁边,操控着镜头在缸体里转了三圈,拍了张拐角处的照片,举着屏幕给旁边的师傅看,眼睛亮得很。
风从车间的大门吹进来,带着点切削液的淡味。
作者|制造
排版|制造
审核|小准