上周带刚转岗的小徒弟站在冲压线旁,刚出炉的金属零件哐当落在传送带上,他举着放大镜蹲在旁边找毛刺,脸都贴到零件上了——旁边那台挂着黑盒子的工业相机,每0.2秒就扫过一个零件,不合格的直接被气吹弹飞,连个犹豫的间隙都没有。

别把这东西当“高级摄像头”
很多第一次见这套系统的人,第一反应都是“这不就是个高清监控嘛”。真不是。我之前碰到个刚入行的采购,拍着胸脯说要拿普通家用监控替代工业相机,说反正都是拍照,能省七成预算,我当时差点把手里的保温杯摔了——这哪是一回事啊。
普通监控是拍给人看的,调参数的时候专门要把亮的地方压暗,暗的地方提亮,看着舒服就行,哪怕有点糊也没关系,只要人能认出画面里是个零件就行。可机器视觉的相机根本不管人看着舒不舒服,它要的是像素级的对比度精度,哪怕金属表面一道比头发丝还细的划痕,哪怕混在零件表面油痕里的微小瑕疵,都要跟本体的亮度差拉开至少10个灰度级,不然程序根本认不出来。之前那个拿家用监控凑数的兄弟,最后装上去连零件上的冲压折边都拍不清,折腾了半个月还是拆了换工业相机,白扔了几万块。
它从来不是“看见”,是“算出来的”
好多人以为相机拍了照,就像人一样,扫一眼就知道哪个零件有问题。根本没那么神。
很多人以为这套系统的核心是那个贵得离谱的工业相机,错了——打光才是整个机器视觉系统里最核心的环节。我见过太多项目预算分配反着来,拿七成的钱买相机,剩点零钱随便找个车间顶上的日光灯凑数当光源,最后装上去连0.1毫米的划痕都拍不清,折腾半个月都跑不通。
就说检冲压件的边缘毛刺,你要是从正面打光,毛刺和零件本体都是亮堂堂的一片,人眼凑上去都难分边界,相机更抓瞎;得用斜着架的环形光源,从侧面对着零件边缘打过去,毛刺会在金属表面投下一道细细的小影子,瞬间就把对比度拉满,相机只要顺着灰度值找哪里有不该出现的细影子,就知道这零件的边缘不合格。
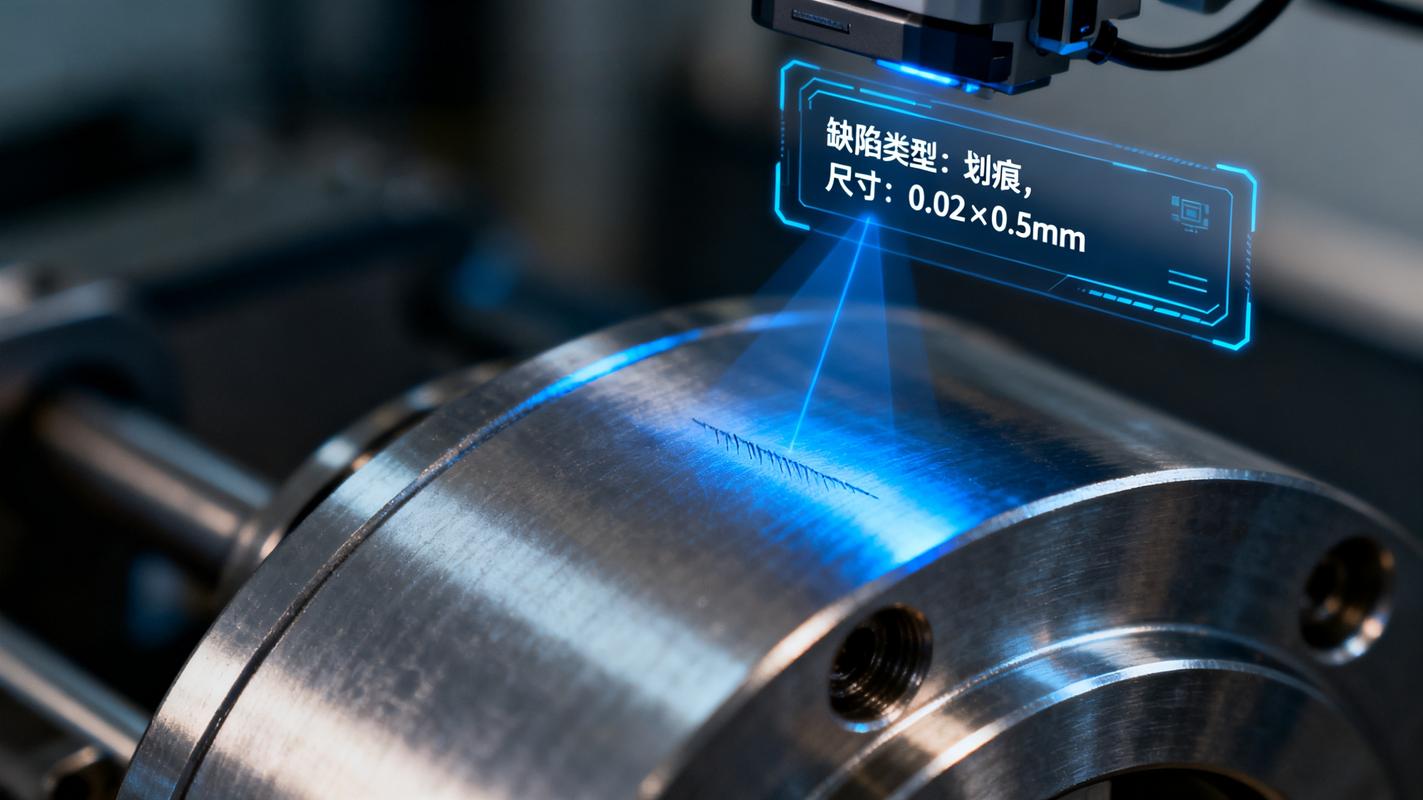
光对了。
剩下的才轮到相机干活。它拍的根本不是给人看的彩色照片,是一张一张的单通道灰度图,每个像素点的亮度值从纯黑的0到纯白的255排得整整齐齐,程序只要顺着提前设好的阈值找,哪里的亮度跳得不对,就打个标记,直接传给后面的气吹剔除机构。哪有什么魔法啊,全是跟现场的瑕疵死磕出来的参数——我们之前给密封胶条的检测线调参数,整整耗了三天,把胶条表面那种挤压出来的浅压痕,和真的会导致漏雨的细裂缝给分开,差一个灰度值,就会把好好的零件判成废品,漏过真的瑕疵。
那些老员工最懂的“闹脾气”时刻
大家总觉得这电子眼装上去就可以当甩手掌柜,其实真不是。这东西从来不会像人一样,自动适应环境的细微变化。夏天车间开了空调,温度飘个两三度,光源的发光亮度就会跟着变,之前设好的灰度阈值立马就不准了;车间里飘的切削液油雾,慢慢蒙在相机镜头上,本来能看清的细划痕,现在糊成一片浅印子,机器就直接当合格件放过去了。
我之前碰到过最离谱的一次,产线旁边的红色警示灯白天被太阳斜照,光线拐了个弯直接落进相机的视场里,整整两个小时,把所有合格的零件都判成了不合格,气吹咚咚咚地弹,线边的不合格箱堆了半人高,找了半天才发现问题,给相机视场加了个小小的遮光挡片,立马就恢复正常。
说实话,这机器比刚进厂的小伙子还娇气,风大点、光歪点、镜头上沾个指纹,它就给你甩脸子。之前人工检的时候,老员工都知道,新员工头三天检得最严,后面熟了就开始摸鱼,拿个零件翻两下就往合格箱里扔;这机器呢,不会摸鱼,但它认死理,你不给它把现场的干扰因素都清干净,它就给你出乱子,从来不会像人一样,看到光歪了就自己眯着眼凑过去看。
上次小徒弟蹲在旁边看那台机器弹飞不合格零件,突然问我,这东西以后会不会把我们这些搞机械的都替代了?
我指了指镜头上沾的那个刚擦过的指纹印。
“它能盯得准每一个毛刺,但得有人天天给它擦镜头,给它调光,给它分清楚哪个瑕疵是真的会出问题,哪个只是表面的油印子。”
风从车间的通风口吹过来,带着点冲压油的味道,传送带上的零件一个接一个从相机底下过去,连停顿都没有。
作者|制造
排版|制造
审核|满满