上周带刚分来的小孩逛重型车间。
他盯着行车吊着的半人厚的钢板发呆,说这钢板亮得能照见人,连个划痕都没有,为啥要花半小时对着它扫来扫去?
我当时就笑了。
这就是对无损检测最大的误会——总觉得它是给完好的零件“找茬”,实际上它是把藏在金属里的、能炸出人命的暗伤,在出厂前就掏出来。
拿锤子敲不算,真·无损检测根本不靠猜
很多人对无损检测的印象,还停留在老工人拿个小铁锤,对着零件敲两下听响的阶段。
那不算。
真到了正经产线,最常用的超声检测,操作说穿了一点不玄:你把沾了耦合剂的探头往钢件表面一按,慢慢划动,屏幕上跳的那些波形,就是超声波在金属内部撞出来的回声。
实心的钢件,声波穿过去是顺的,碰到藏在内部的分层、气孔、夹渣,就会反射回来,屏幕上“叮”地冒个尖,位置、大小全标得明明白白。
那层黏糊糊的耦合剂看着像多余的,实际上是排掉探头和钢件之间的空气——空气会把声波全挡回去,啥也测不出来。上次有个新来的小孩图快,嫌耦合剂沾手,隔了层薄塑料袋就往上凑,结果屏幕上全是乱飘的杂波,被班组长追着骂了半条线。
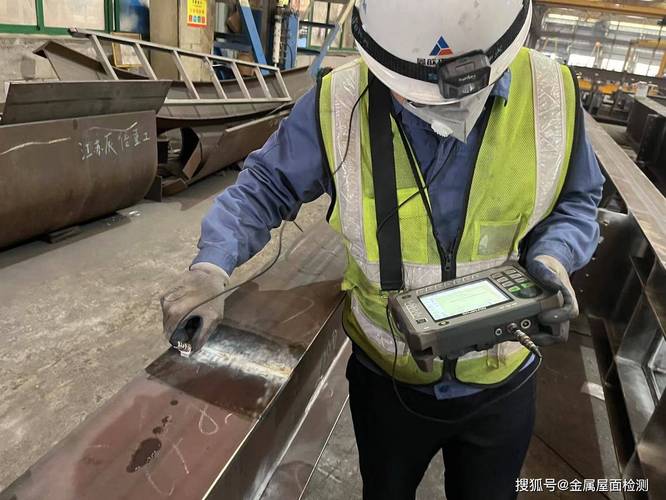
真正的无损检测,核心从来不是“检测”,是“无损”——你不能为了找毛病,把本来好好的零件给弄伤了。
你总不能为了查钢板内部的裂纹,直接把钢板锯成两半吧?那叫破坏试验,跟无损检测半毛钱关系没有。
那些被吹上天的检测方法,在产线上各有各的死穴
别听书本上把各种检测方法列得整整齐齐,好像选对了方法就能一劳永逸。真到了车间,哪个好用哪个难用,全是踩坑踩出来的经验。
比如磁粉检测,对铁磁性的碳钢零件是真顺手:撒上细磁粉,通上电,有表面裂纹的地方,磁粉会顺着漏出来的磁场吸成一条清晰的黑缝,跟你脸上长了个黑头一眼就能看见,对吧?但它对铝合金、不锈钢这类无磁的材料,半点儿用没有——总不能拿磁粉往铝块上撒吧,撒了也白撒。
再比如渗透检测,操作更简单:把带颜色的渗透剂喷在零件表面,等个十几分钟冲掉,再喷一层白色显像剂,藏在表面开口处的细裂纹,就会像红墨水洇纸一样显出来。但它有个致命的短板:只能找表面开口的毛病,藏在金属内部半毫米以下的缺陷,它半点儿看不见。
涡流检测也是,对导电材料的表面裂纹特别灵,但碰到带涂层的零件,测出来的结果跟你隔着毛玻璃看东西似的,半准不准。
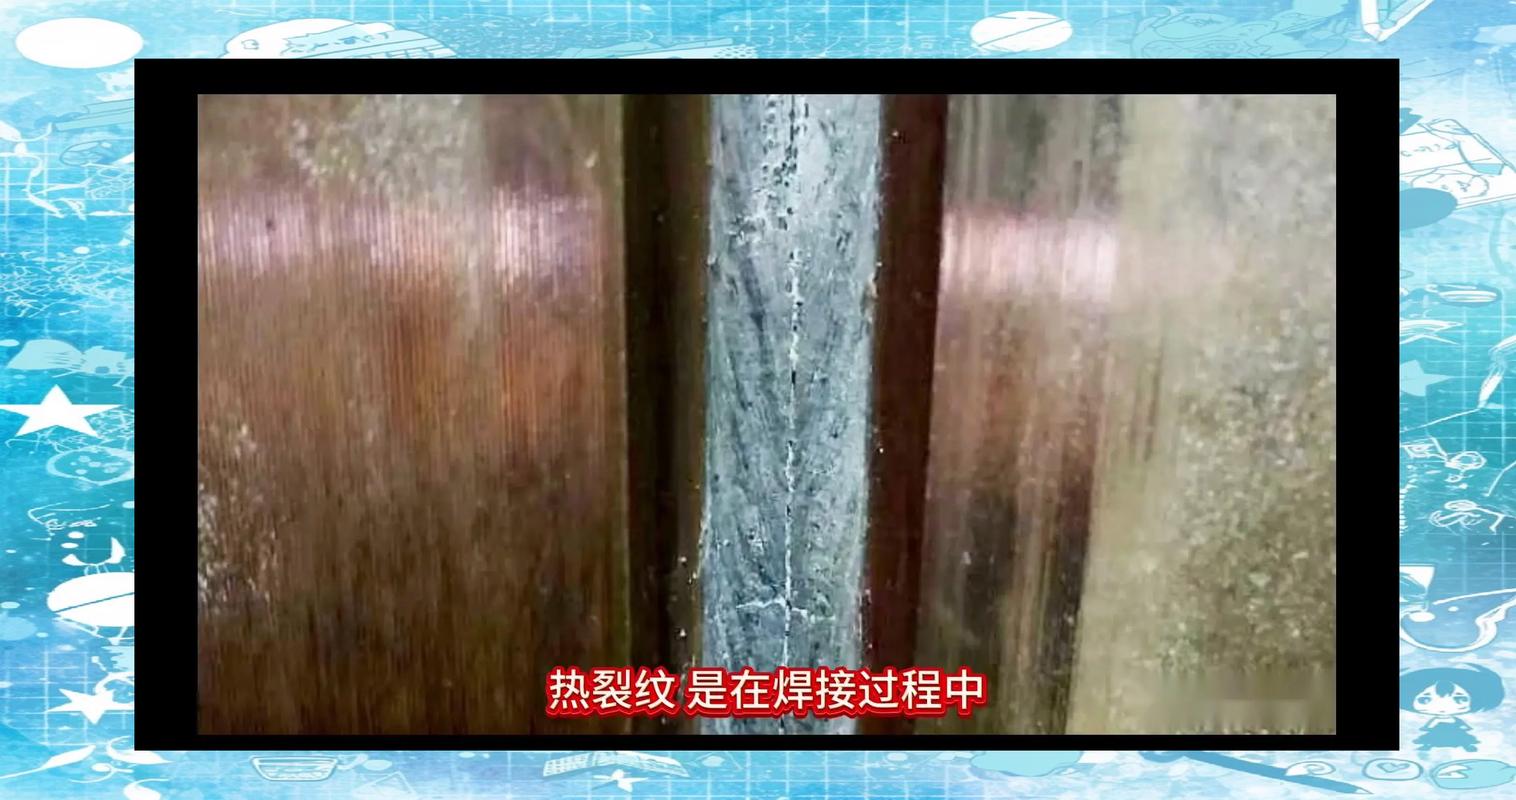
之前有次客户要求给高压管路的焊缝做全检,一开始图快用渗透,找了一圈表面没毛病,正准备打报告,换了射线检测一照,焊缝中心藏了个两毫米的气孔。
当时后背就冒冷汗。
别信“万能方法”。
真没有。
所有检测方法都有明确的边界。你拿找表面裂纹的方法去查内部缺陷,跟拿体温计测血压,没区别。
干这行久了,你会对“看不见的东西”多一点敬畏

很多外行人觉得,无损检测就是按流程走,扫完打个报告签字就行,是个凑数的环节。
真不是。
上次我们给一台大型起重设备的主梁做焊缝检测,扫到一段的时候,探头跳出来的波特别小,离合格阈值差得远,按说直接打合格报告,半点儿问题没有。但那天当班的老周多划了两厘米,发现那个小波是顺着焊缝延伸的,不是表面的小划痕。后来刨开一看,是焊接时留的暗夹层,要是当时漏过去了,这主梁吊个几十吨的重物,哪天裂了,下面站的人连反应的时间都没有。
无损检测从来不是为了凑生产指标的流程,是给那些看不见的风险,装最后一道安全阀。
说实话,干这行久了,走在路上看见天桥、看见高压输电塔、看见小区里埋的燃气管道,都忍不住多瞅两眼。知道这些家伙什儿能安安稳稳站在那儿,背后是有人拿着探头,一寸一寸扫过每一寸焊缝、每一块钢板的。
大部分时候这工作一点都不酷。就是蹲在车间里,满手黏糊糊的耦合剂,夏天热得汗顺着脖子往衣领里灌,冬天冻得手僵,握着探头在冰冷的钢件上反复划。
但你知道,你划的那每一下,都在给后面的人挡着看不见的风险。
作者|制造
排版|制造
审核|知知