刚跟着师傅扎进装配车间的时候,我总觉得带轮是整个传动系统里最没存在感的零件。不就是个圆铁疙瘩,套上皮带转嘛?值当每次换班都要拿粉笔在它表面划个对齐印?
你以为的“圆就行”,差0.2毫米就能毁一整批料
头一次跟着师傅处理故障的时候,我才被打了脸。当时线体跑着跑着开始震,整台机床的床身都嗡嗡响,师傅顺着传动链摸过去,停在电机端的带轮边上,从工具柜里抽出百分表,把表座往床身上一吸,表头顶在带轮的工作面上,手轻轻转了一下轮。
表针“唰”地跳出去半格。0.15毫米的跳动。
当时我还觉得至于吗。不就是个转的轮子?开机跑了俩小时试试呗。
师傅没跟我争。真开机跑了俩小时,皮带开始嘶嘶冒白烟,磨下来的橡胶渣子顺着防护罩的缝往下掉,整批正在走的铝型材表面全被震出来的波浪纹刮花了。
这时候我才知道,带轮根本不是“找个圆铁盘车出来就行”的粗加工件。它的工作面不光要圆,还要跟传动轴的同轴度卡死在公差范围内,不然皮带不是在槽里好好滚,是在槽里来回蹭。磨坏皮带是小事,带着整个传动系统抖起来,前面攒了半天的加工精度全白搭。0.2毫米。听着不起眼。真出问题的时候,损失够你买好几十个带轮。
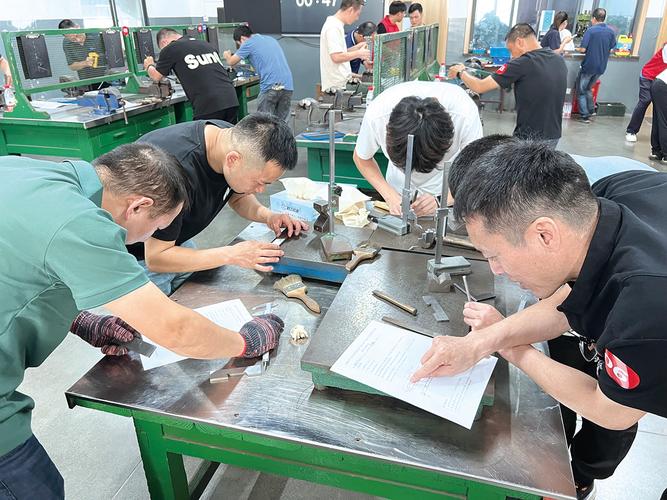
不过话说回来,很多刚入行的小孩总觉得,带轮嘛,重一点稳,越厚越好。我见过个新来的车工,怕带轮转起来抖,特意把轮辐做厚了三毫米,觉得越重转得越稳。结果装上去开机,整个电机底座都跟着共振,耳朵边上全是低频的嗡嗡声,半小时下来太阳穴突突跳。
为啥?带轮的动平衡是跟它的转动惯量绑死的。你随意加厚轮辐,相当于把原来算好的配重全打乱了,转起来的离心力顺着轴往上传,再好的轴承都扛不住。那种共振的力道,时间长了能把固定电机的地脚螺栓都震松。
皮带跟带轮的“适配默契”,从来不是硬凑出来的
仓库的老师傅总说,带轮跟皮带是要“处”的,不是随便凑上去就能用。我之前不信。直到碰到外协送过来一批同步带轮,我们拿卡尺量齿距,差了0.1毫米,仓库管配件的大哥说差这点,皮带有弹性,凑合用呗,省得来回退耽误交期。
结果装上去跑了不到一周,皮带的齿面就磨成了光面,一到高转速就跳齿,之前好不容易调好的定位坐标,错得能差出去半厘米。拆下来的时候,皮带上的齿全磨平了,带轮的齿根上还留着被硬磨出来的金属亮痕。
真不是矫情。你想啊,同步带传动靠的就是齿跟齿的咬合,节距差一点,转起来的时候齿就会硬卡着磨,用不了多久就得废。还有那种V型带的带轮,槽的角度差个半度,皮带要么卡在槽底磨不到工作面,要么浮在槽沿上打滑。之前碰到过一批槽深不够的带轮,装上去跑了三天,三根V带全松垮垮的,张紧轮到了极限位置还是压不住,拆下来一看,皮带的工作面全磨成了斜面——因为槽太浅,皮带卡不住,转的时候一直打滑,摩擦生热把橡胶都烤硬了。
那些老技师不会特意教你的带轮“使用潜规则”
在车间待久了就会发现,老技师们对带轮的态度,跟对待其他零件不一样。拆带轮从来都是用拉马,顶着轴的中心往外拽,绝对不拿锤子直接砸带轮的工作面——谁都知道,那上面砸出来个凹坑,转起来就是个偏心点,时间长了轴承先坏。
换带轮的时候,别光擦表面的灰,你得伸手摸。别光用眼睛看。带轮槽的磨损台阶,是最容易被忽略的报废信号。那个亮沟如果摸上去有明显的台阶感,就说明这个带轮的槽已经磨超差了,换再贵的新皮带也没用。上次我们那条线赶出口订单,就是因为没注意到带轮槽磨出来的沟,新换的皮带跑了俩小时就开始打滑,最后耽误了整整一天的交期,整个班组都被扣了绩效。现在想起来还肉疼。
还有个细节很多人不在意。装完两个带轮,别光对着端面的对齐印就完事,拿个钢板尺靠在两个带轮的侧面,看整个传动面是不是在一条直线上。不然两个带轮歪着,皮带一边紧一边松,磨坏的速度比你想象的快三倍。
上次帮新来的小孩换带轮的时候,我拿着砂纸把轮槽边的毛刺磨掉,他还笑我太较真。我没跟他争。等他哪天碰到因为带轮跳了0.2毫米,磨坏一整批料的时候,就懂了。
作者|制造
排版|制造
审核|柚子