上周带刚毕业的小徒弟绕冲压线转,他盯着送料机构愣了三分钟——那东西没传感器,没伺服,转一下就精准把钢片吸过来、推到模具底下、再退回去,动作卡得比打卡机还准。
他蹲下来猜了五分钟,说这肯定是进口的高精度伺服模组,不然哪能做到每次定位都分毫不差。我笑着敲了敲那个露在护罩外面的圆铁盘:”这玩意儿就是凸轮。”
别把它当”老古董”
很多人对凸轮的第一印象,就是上世纪的老机械,落后,笨重,早就该被伺服系统、数控机构淘汰了。
上次有个来做体系审计的供应商,看见我们产线上还在用裸露的凸轮组,翻着白眼说这都什么年代的技术,效率低,改型麻烦,一点都不智能。我当时没跟他争。
你算算成本啊。一套高精度伺服系统的采购价,顶得上十套同负载的凸轮机构。更别说车间里的环境:夏天四十度的高温,铁屑飘得满设备都是,切削液顺着导轨往下滴,伺服编码器那娇贵玩意儿,三个月就得拆下来吹灰校准,不然就会丢步。凸轮呢?就一块淬硬的钢,外面连个密封罩都不用包,上次拆下来检查,那块用了快八年的送料凸轮,表面的氧化层都磨出包浆了,动作误差还卡在设计允许的范围内。
真的。很多产线根本不需要什么”智能”。就像食堂窗口打饭,递盘、打菜、收餐,固定动作重复几万次,这种场景下,凸轮就是最靠谱的——比什么花里胡哨的视觉系统、运动控制器靠谱一万倍。
当然它不是万能的。你要频繁换产品规格,要随时调整动作行程,那凸轮确实麻烦。你得把整个轮廓拆下来,换一块提前加工好的新铁,光调从动件的间隙就得半小时,这时候伺服系统的灵活性就体现出来了。
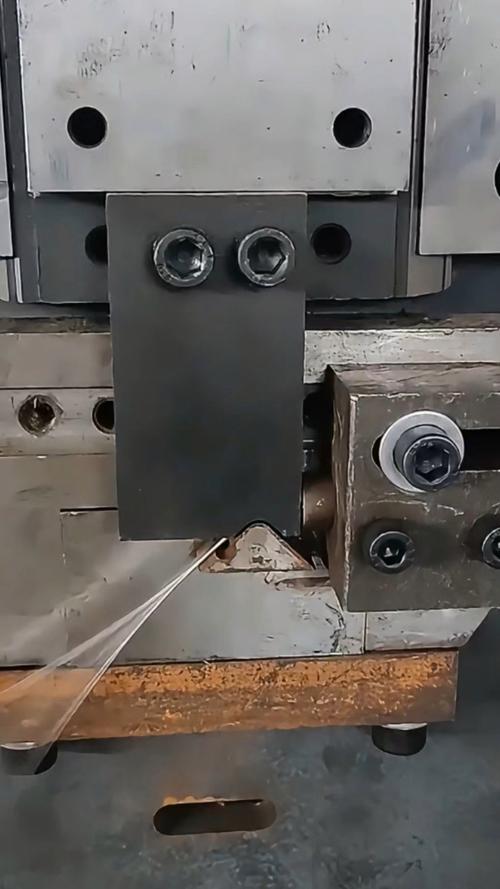
你摸过真正好用的凸轮吗
很多人以为凸轮就是个偏心的圆,歪歪扭扭转起来晃得厉害。真不是。
真正好用的凸轮,你用手顺着轮廓摸过去,是完全顺滑的,没有任何棱角,没有突然的折角,哪怕是从升程最高点往回落的那一段,过渡得像摸刚切好的凉豆腐,一点滞涩感都没有。
之前有个外协厂给我们做的凸轮,装上去一开机,整个送料机构抖得像筛子,连旁边的安全光栅都跟着震。拆下来一摸,在升程结束的位置有个0.2毫米的硬棱——就那一点点,转起来的时候,从动件”哐”一下砸上去,整个连杆都在共振,时间长了固定螺栓都能震断。
你说这叫什么事?
凸轮的寿命,根本不取决于材料有多硬,而取决于轮廓的过渡有多顺。很多厂家偷工减料,用普通钢材,表面镀个硬铬就敢拿出来卖,其实轮廓线的曲率算错了,哪怕你用钻石做坯料,转三个月也得磨出坑。
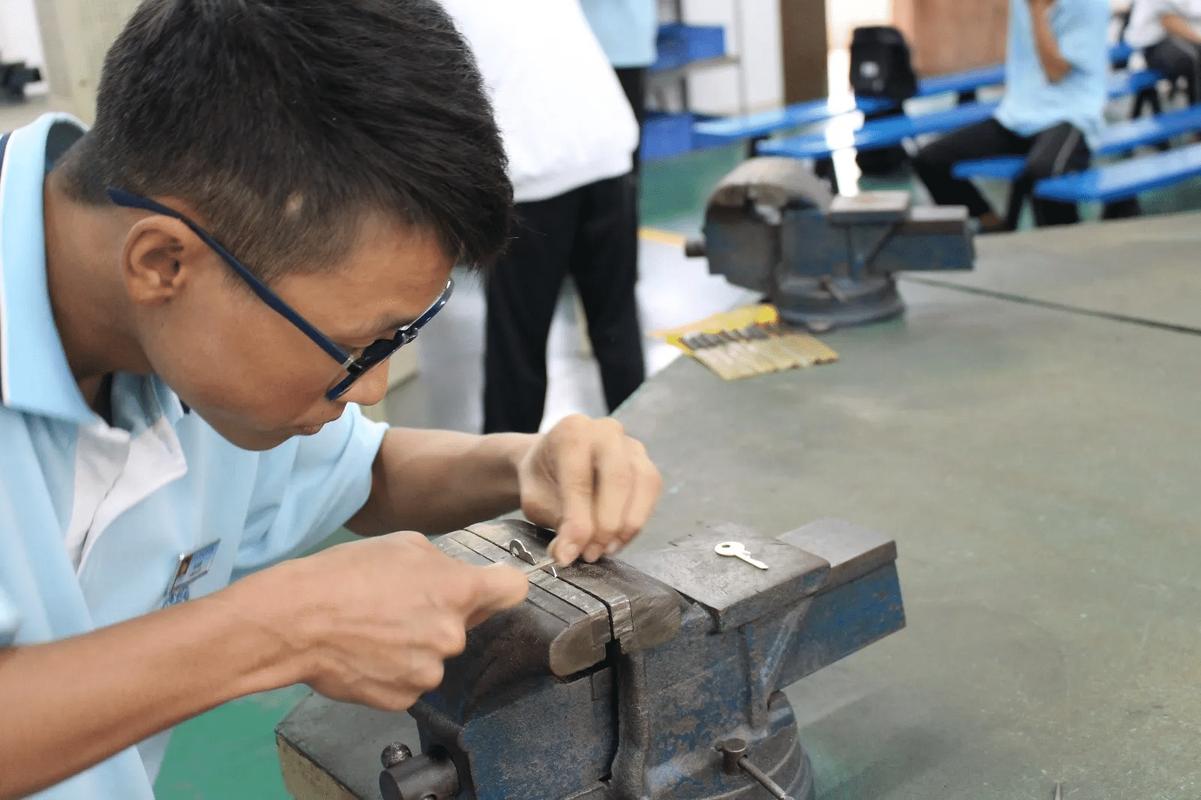
我们车间现在留着的老钳工,快六十了,每次新凸轮装上去之前,他都要拿细油石顺着轮廓磨三遍。不是磨掉什么多余的料,就是把那些机加工残留的、肉眼看不见的细微刀痕磨平。就这三步,能让凸轮的使用寿命翻一倍。他总说,凸轮是有脾气的,你对它细,它就给你稳,你对它糙,它迟早给你掉链子。
它藏在你每天用的东西里
别觉得凸轮只在重工业车间里待着。你家里那台奶奶传下来的老式脚踏缝纫机,挑线、绕线的动作,就是凸轮带的;你上下班开的车,发动机里控制气门按时开、按时关的核心部件,就是凸轮轴上的凸起块——别扯什么复杂的可变气门技术,最基础的动力结构里,凸轮转两圈,每个气门准点完成一次开合,全靠轮廓上那几个凸起的块顶着。
甚至你楼下便利店的自动售货机,掉瓶装饮料的那个机构,里面也有个小小的凸轮。转一下,把卡在货道里的饮料推下来,没有什么复杂的红外检测,就靠那点轮廓的凸起,稳稳把货顶到出口。
不过话说回来,现在行业里总追着讲什么工业升级,什么数字孪生,好像所有老的机械结构都该被扫进历史的垃圾堆。我倒觉得不是。人类搞机械搞了几百年,最后能留下来的这些结构,哪个不是经过了几百万次重复动作的考验?
凸轮没有传感器,没有接线,不需要复杂的程序支撑,只要有个电机带着转,它就老老实实把动作做完。不会因为车间里的电磁干扰乱跳信号,不会因为程序bug突然停在半道上,更不会因为网络断了就罢工。
上次小徒弟问我,那我们以后是不是都要换伺服,把这些旧凸轮都拆了卖废铁?我指着旁边转得稳稳的凸轮组,那上面沾着点切削液的痕迹,还有老钳工磨的时候留下的油印,转的时候发出很轻的”嗡嗡”声,没有多余的震动,送料的钢片每次都精准落在模具正中间,差都不会差半毫米。
我跟他说,等你哪天在车间待够三年,就会明白,最靠谱的东西,从来都不是看起来最先进的。
作者|制造
排版|制造
审核|柚子