上周带刚毕业的小徒弟逛热处理车间,那小子伸手就要去抓料架上刚凉到室温的连杆,被我一巴掌拍在手背上——这玩意儿看着就是个两头带孔的“粗铁片片”,真敢随手抓,等下装到线上出了问题,你加班到后半夜都补不完窟窿。
很多刚进车间的新人都有这误区:不就是个锻出来的长杆,俩头钻俩孔,能有什么技术含量?我刚入行的时候也这么想,直到亲眼见一根断成两截的连杆,把整台试验台的缸体捅得豁开半米长的口子,才知道这东西的分量。
别被它的土样子骗了
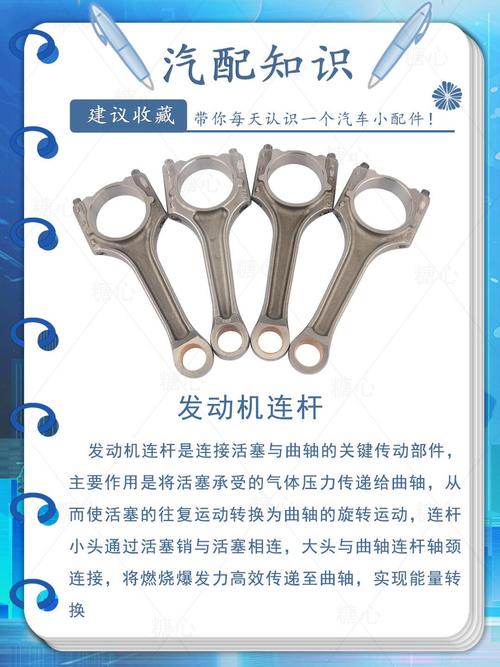
别被它的土样子骗了。这根看起来灰扑扑的铁棍子,是动力传递链条上最不能掉链子的角色。连杆的核心使命,就是把活塞的直线推力,丝毫不差地传递给曲轴,转成动力输出。没它不行。差一点都不行。
我见过最离谱的一次,某批连杆因为锻压的时候留了个肉眼看不见的微小折叠,装上去跑了不到三百小时,直接从中间断成两截,把缸体捅得稀烂——那时候整条线停了三天,车间主任的头发都熬白了。很多人觉得这零件结构简单,架不住它每分钟要承受几百次的交变冲击,从零下几十度的冷启动,到一百度以上的高温工况,它连个喘口气的机会都没有。两个连接孔的同轴度,哪怕差上几微米,后续装配出来的运转噪音能高出好几个分贝,用不了多久就会因为局部受力太大提前磨损。
一道工序偷的懒,十道工序补不回来
说实话,我刚入行的时候也觉得,连杆不就是锻出来,铣平,钻俩孔,抛个光就完事?直到跟着师傅去看精磨工位才知道,这玩意儿的两个孔的尺寸精度,要求严到什么程度——拿塞尺塞进去,间隙不能超过一根头发丝的直径。什么概念?就相当于你扛着一百斤的东西跑百米,俩肩膀的受力点歪了半毫米,跑不出五十米就得栽跟头。
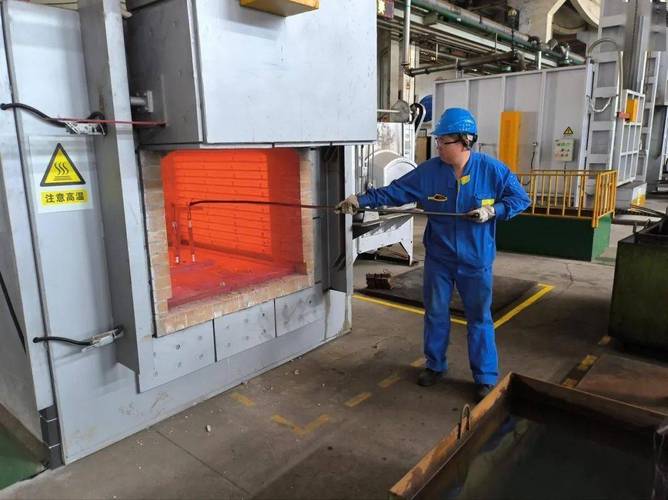
最容易被偷工减料的,其实是热处理环节。淬火之后必须跟着做足时间的回火,要是图快,冷却得太急,零件内部攒的残余应力散不出去,哪怕当时量着尺寸全对,装上去跑俩月,杆身自己就弯了。上次有个新来的操作工,嫌回火炉降温太慢,偷偷开了个风扇对着炉子吹,结果那批连杆摸着手挺凉,看着也没裂纹,等装到试验台上去跑,刚到额定转速,杆身就开始抖,拆下来量,整个杆弯了快20丝——气得工艺员把那小伙子的操作记录拍在桌子上,连说三个“完了完了”。很多人追求表面光滑的外观,却不知道连杆内部的残余应力,才是藏在零件里的定时炸弹。
哦对了,上次说的那个偷开风扇的小伙子,后来成了班组里的回火工序能手——你看,人都是在栽过跟头之后才长记性的,零件也是一样,没经过几次应力考验,根本不能往线上装。
听到异响别瞎拆,找对位置省半天
我碰到过不少对连杆有误解的人,不管是车间里的操作工,还是外面的汽修师傅,只要听到动力舱里有哐当的金属敲击声,上来就拆活塞、换曲轴,折腾大半天,钱花了不少,问题一点没解决。
别慌。找对位置,十分钟就能定位。上次有个汽修厂的师傅找过来,说他们修的发动机总是有规律的哐当声,换了活塞换了曲轴,花了三万多,声音一点没小。我跟着过去听了五分钟,让他把油底壳拆了,拿个撬棍别了别连杆大头的位置,晃了三毫米——就是连杆的轴瓦间隙磨大了。那师傅当时脸都绿了。你说冤不冤?
其实连杆的故障翻来覆去就那几样:要么是杆身受了外力弯了,要么是大头孔磨旷了,要么是小头的衬套松了。根本不用上来就把整个动力总成拆得七零八落。我带徒弟的时候,总让他们先摸——发动机热车状态下,拿个改锥一头抵在连杆对应的缸体位置,一头贴耳朵上,要是听到有规律的“当、当”敲击声,十有八九是连杆的间隙出问题了。
昨天逛车间,又碰到那个刚毕业的小徒弟,现在他拿连杆的时候,已经知道先拿千分尺卡一下杆身的弯曲度,再用手摸一摸孔的内壁有没有毛刺。我站在旁边看了半天,没说话。毕竟,这车间里的道理从来都不复杂——越是看着不起眼的零件,越要上点心。
作者|制造
排版|制造
审核|阿辰