别小看几盏灯,它真能逼停整条产线
很多干工厂的老板,第一反应是照明不就是够亮就行?能省则省,哪来那么多讲究。 我刚干机械那会,车间换灯管,行政图便宜进了一批无牌货,装上当天没出事,第二天中班,三个磨床工人同时说头疼,干到下午愣是没法开工,整条线停了两个多小时等换灯。 后来才知道,那批灯频闪严重,你肉眼看着挺亮,盯着金属工件转十分钟,眼睛就发花,时间长了直接恶心头晕。 还有一次,冲压车间扩产,新工位赶工,电工图省事直接在梁上装了两盏大灯,结果质检检工件的时候,不管怎么看都看不到边缘的小裂缝,整整一批货发出去,客户退回来返工,光物流费就够装十套合格的照明。 说实话,这种坑我见得太多了。没人把照明当系统,都只当是接个线装个灯的小事。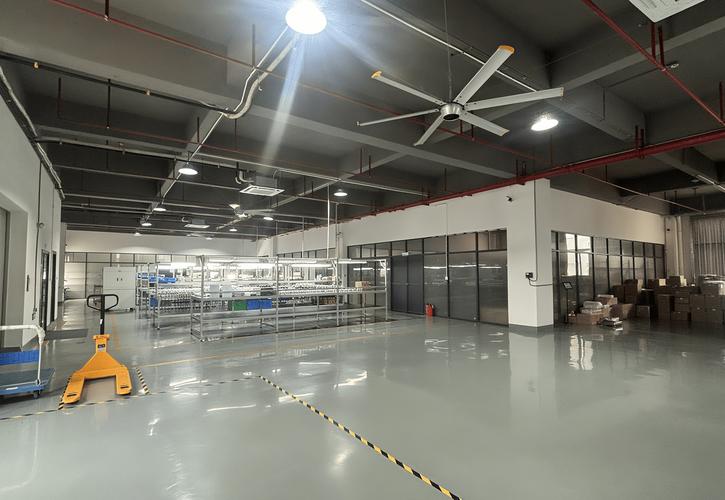
制造车间里,照明系统最容易踩的三个坑
第一个坑,瞎追求高亮度。 很多人觉得越亮越好,其实不对。亮度过高会产生眩光,盯久了视网膜疲劳,出错率直接往上翻。我见过最夸张的,一个小装配车间,一百多平装了二十盏大功率灯,工人上班要戴墨镜,你敢信? 第二个坑,忽略频闪。 刚才说过,劣质灯的频闪肉眼看不见,但伤害实打实的。很多工厂工人干个两三年就说视力下降,除了本身用眼多,一半锅要甩给不合格的照明。 第三个坑,不管阴影。 大部分人装灯只看整体亮不亮,不看工位上有没有阴影。比如车床加工轴类零件,刀具刚好在工件投下阴影,工人进刀全靠猜,尺寸能对才怪。好的照明要把灯装在合适的角度,刚好把死角的阴影给你冲掉,就这么一点区别,废品率能差好几个点。 还有很多人不知道,不同工位要配不同的光。干精密检测的,必须要高显色指数的冷光,才能把细微的色差、划痕给显出来;装配工位干组装的,暖光更舒服,工人干八小时眼睛不会累。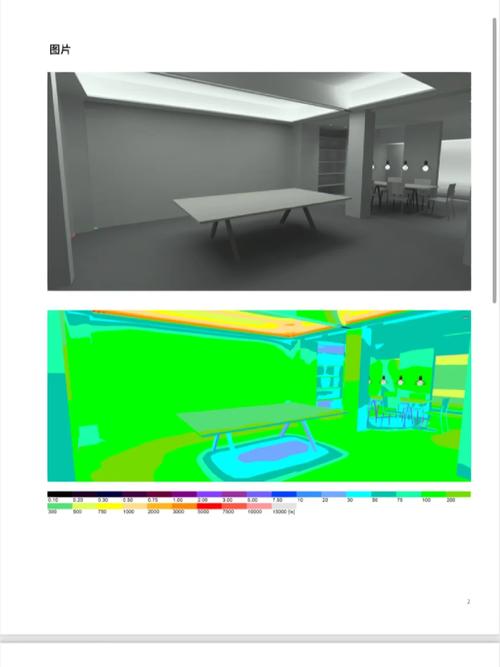
好的照明系统,其实是在帮工厂省钱
作者|制造
排版|制造
审核|见微