昨天刚帮隔壁班组抽了半池发臭的切削液,橡胶手套洗了三遍,凑近闻还是一股酸臭味。
进车间走经过那台摆了废切削液的桶,连开铣床的老师傅都得快步走,臭得脑门疼。
为什么你家切削液用半个月就臭得没法闻
很多干加工的都觉得,不就是机床用来降温润滑的水嘛,脏了舀掉上层浮渣,加点新液进去不就完了?处理啥?
其实你不知道,浮油是细菌最大的养料。切削液干活的时候,机床导轨的机油会漏进去,切下来的金属碎渣大大小小全混在里面,天热的时候,细菌一天就能翻几十倍,那冲鼻子的臭味,就是细菌代谢出来的东西。
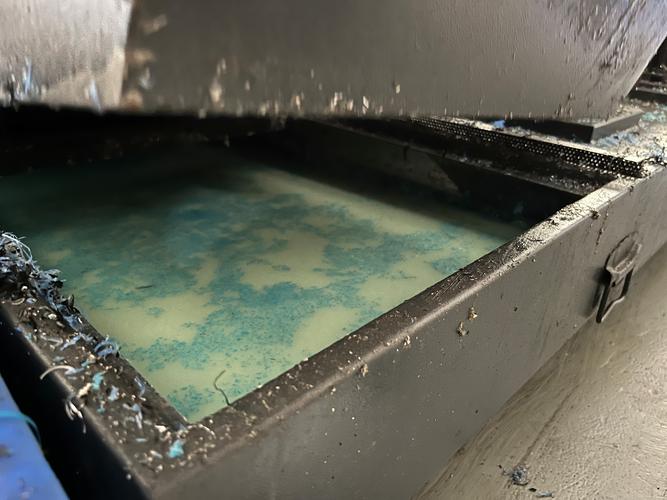
别小看这点臭味,除了熏人,坏的地方多了去了。那些混在液里的细铁粉铝粉,小到你眼睛根本看不见,粘在刀具上切工件,跟拿砂纸磨表面没区别,出来的活粗糙度直接不合格,还得返工。
更闹心的是会堵机床的冷却液管道,慢慢堵死了,水泵烧了,换个泵大几千又出去了。
大部分小厂都在做错的一步
说实话,我见过太多加工厂,要么图省事直接把废切削液往下水道倒,要么就拿个粗铁网筛滤掉大渣子,直接接着用。
这两种,全错。
偷排的就不说了,现在环保查得严,抓到一次罚款够买三套处理设备,运气不好封厂都有可能,真不值。
只滤大渣的呢,看起来省事儿,微米级金属细粉才是加快切削液变质的元凶,粗网根本拦不住,用不了半个月,照样臭,照样磨刀具。
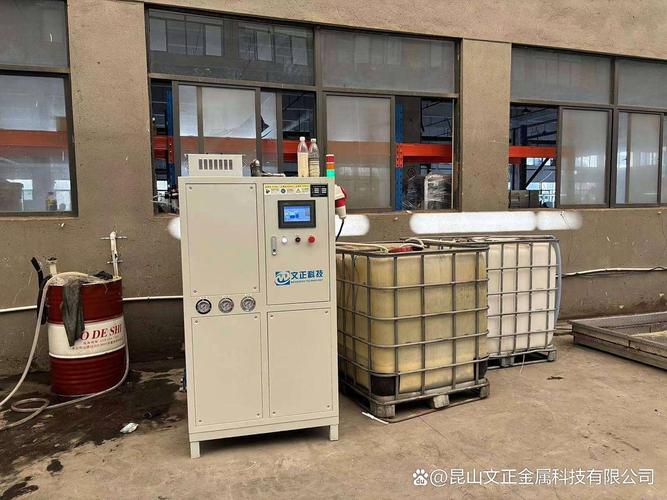
正经流程其实不复杂,先撇浮油——别拿勺子人工舀,效率低还撇不干净,整个小型的带状撇油机,自动走,把浮油刮得干干净净,断了细菌的粮。然后再过纸带或者滤膜,把几微米的细粉全滤掉,最后测一下酸碱度,偏酸了就加点调节剂调回来,再补点新液,就能接着用了。
干了二十年我总结的省钱窍门
很多老板一听说要做处理,第一反应就是费钱费地方,其实算笔账就清楚了。
不处理,半个月换一半新液,十台机床一个月换液钱就得大几千,处理好了,三个月不用全换,大半年只需要补点损耗,算下来一年能省好几万,哪亏了?
也不是说非得搞那种几十万的大型处理设备,十来台机床的小加工厂,整个一万多的小型纸带过滤机加撇油机,俩月就把设备钱省出来了。
不过话说回来,也别信那些吹“永不换液”的噱头,再怎么处理,用个一两年,溶解的杂质堆到饱和,就全换掉吧,别舍不得,那点钱比你出一堆不合格工件划算多了。
车间里的活,从来都是你对它用心,它给你省麻烦。很多人找来找去找不到刀具磨损快、工件粗糙度差的原因,拆开机床冷却液箱一看,全是发臭的黑油泥,问题不就摆在那了。
作者|制造
排版|制造
审核|小北