刚拐过磨床区的拐角,那股带着点松节油味的淡青烟就飘过来了。不用抬头找,肯定是那台老电火花在干活。
它不碰工件。
别不信。很多刚进车间的实习生凑到跟前,盯着加工头看三分钟,都要问一句——“师傅,刀具在哪啊?怎么不见刀转?”
别拿它跟普通切削机床比
普通的铣床、车床,说穿了都是硬刀啃软料的逻辑。你把淬火后硬到能划玻璃的模具钢往普通机床上一夹,合金铣刀上去走两刀,刀头先崩个缺口,工件表面连道像样的划痕都留不下。
电火花的逻辑完全反过来。它根本不需要实体刀具去啃金属,靠的就是电极和工件之间隔了层绝缘液,通上脉冲电之后打出来的微米级小火花,把接触点的金属瞬间熔掉、炸飞。这里最核心的就是放电间隙——电极和工件表面从来不会贴在一起,隔着几微米到几十微米的距离,全靠这层距离保证火花能稳定打出来,不会直接短路烧穿工件。
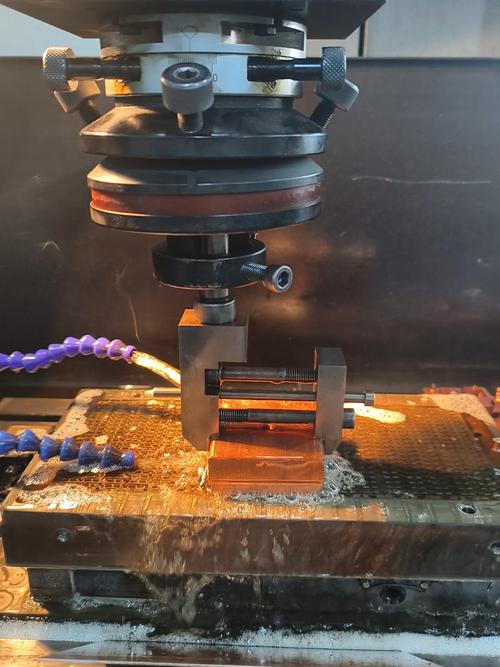
说出来你可能不信,最开始这玩意刚在车间铺开的时候,老钳工们都觉得是花架子。直到有人拿它在淬火硬钢上掏出来个尖得能扎手的型腔,大家才闭了嘴。毕竟普通铣刀因为有直径限制,不管怎么调整参数,内角永远是个带圆角的弧面,想做那种精准的尖角,根本没可能。之前带的个实习生,第一次摸加工好的模具型腔,反复蹭那个尖角,说比他家里开快递的美工刀还锋利。
干这活最磨人的不是打火花
很多人觉得原理简单,不就是打个火花嘛,有什么难的。真在现场待过就知道,最磨人的从来不是打火花本身。
说实话,干了快二十年机加工,我到现在都没见过哪个电极能完全没损耗的。打火花的时候,不光工件上的金属会被炸下来,电极本身的表面也会被高温烧蚀掉一小块。这里最躲不开的成本就是电极损耗,要是损耗控制不好,做出来的型腔边角尺寸偏个两三丝,整批模具都得返工。前两年有个班组赶汽车覆盖件的模具订单,图省事拿了个之前加工剩的、边角没打磨平整的旧石墨电极上机,打了三个小时的粗加工,最后测出来型腔内角偏了两丝,全拆下来重做,耽误了整整一天的交期,班组组长被扣了半个月绩效,现在提起来还骂骂咧咧的。
还有那槽绝缘工作液,也不是随便灌点水就行的。火花在空气里打,温度散不出去,炸下来的金属渣会牢牢粘在工件表面,跟你拿电焊在铁板上烫了个黑疤似的,坑坑洼洼根本没法用。绝缘液不光要能把火花的热量快速带走,还得有冲渣的作用——把炸下来的细小金属颗粒从放电间隙里冲出去,不然渣卡在间隙里,本来该是噼里啪啦的小脆响,突然变成持续的滋滋弧光,一下子就能在工件表面烧出个手指大的坑,整模直接报废。
我每次站在机床旁边,都要听个十几秒的放电声。那种均匀的、噼里啪啦的脆响,就跟过年的时候远处放小鞭炮似的,才是正常的。要是声音突然闷下来,或者节奏乱了,赶紧伸手按暂停,晚一秒都可能出废品。
不是什么料都能往这机床上放
经常有刚入行的人吹,说电火花是万能加工机,什么硬料都能切。真不是。
最基本的门槛你得是导电的吧?拿个陶瓷块、工程塑料块放上去,连电流都通不了,哪来的火花?白搭。就算是导电的材料,也不是都适合加工。比如那种组织疏松的导电石墨块,打火花的时候高温会把表面的组织烧得酥松,加工出来的表面看着挺光滑,其实用指甲一刮就掉渣,根本达不到模具需要的硬度和耐磨要求。
还有人觉得电火花加工出来的表面都是镜面级的。哪有那么好的事。粗加工的时候放电能量大,火花猛,加工出来的表面坑坑洼洼的,跟橘子皮似的。要达到能直接用的表面粗糙度,得换三四次参数,一点点降低放电的能量,就跟你手工磨砂纸似的,从最粗的砂粒开始,一步步换到细砂,最后再抛个光,才能做出那种摸上去没有纹路的光滑面。
正说着呢,机床那边的加工头慢慢抬起来,操作工拿个铁钩子把加工好的模具勾出来,拿棉纱擦了擦表面沾的工作液,递过来让我摸。型腔的角尖溜溜的,表面带着点粗加工留下的细微纹路,摸上去凉冰冰的。
车间里的大风扇吹过来,那股带着松节油味的淡青烟慢慢散了。
没人会特意夸这台机床厉害。毕竟在车间里,能啃下别人啃不动的硬骨头,不耍花架子,干完活就静静待在角落的家伙,从来都不会抢风头。
作者|制造
排版|制造
审核|知知