别把抽检当“碰运气抓几个”
多少人对这个岗的误会,全在这一句“走个过场”里。 真不是随便翻两个零件就算数的。我们这条做精密传动轴的线,张师傅的抽检位置,从来不是扒着料堆最上面拿——那层都是操作工摆得整整齐齐的“门面件”,没毛病才怪。他每次都要扒开表层的零件,伸手够到料堆的中层、边角,甚至最底下压着的那几个,才会拿出来测。 为啥?因为最容易出问题的零件,从来不是摆在上层给人看的。是换班的时候赶工调机的,是换了新刀片没校准刀补的,是夜班师傅打哈欠走神没卡紧夹具的,这些零件全压在料堆最底下,你不伸手掏,根本碰不到。
抽检的量具,从来不是拿起来就能用
刚转岗来的小周一开始也觉得,抽检不就是拿卡尺卡个尺寸,拿千分尺量个厚度,有啥技术含量? 直到她第一次测轴的圆度,把零件往偏摆仪上一卡,攥着零件转得飞快,表针跳得快跟小马达似的,转头就要报合格。我把她手按住了。 慢。要慢。 你转得快,表针有惯性,小的跳动量全被晃过去了,就像你骑单车压个小石子,骑得快的时候根本觉不出颠,慢下来才能摸清楚路面平不平。还有冬天车间冷,你光着手攥着零件测,手上的温度会把零件烘得热乎几微米,等你把零件放回去凉透了,尺寸缩回去,刚才测的数全是错的。老抽检师傅的操作台上,永远垫着半块洗干净的旧棉手套,拿被测零件的时候从来不会直接用手碰测量面,就是为了避开这点人为的温度误差。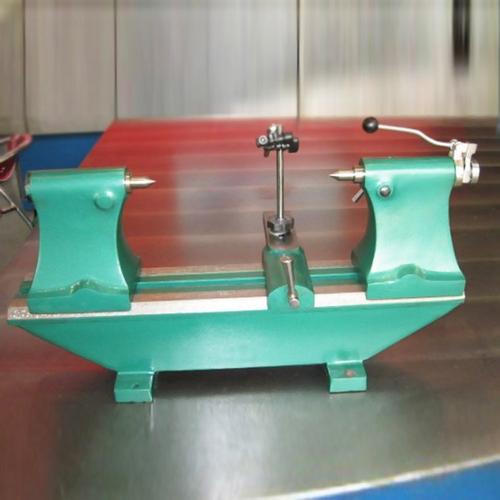
抽检的黑脸,总得有人来当
车间里总有人对抽检的岗有意见。 上次张师傅测粗糙度,抽出来三个零件表面有细微的拉痕,摸上去不是要求的那种镜面手感。旁边的操作工赶紧凑过来递烟,说这几个是刚才换砂轮的时候没磨透,就三个,我回头拿砂纸抛一下就行,别记台账,不然这个月的绩效就扣没了。 张师傅把烟推回去了。 说实话,谁愿意当这个得罪人的角色?但真等你放过去这三个带拉痕的零件,下次就敢放三十个。等这些零件装到客户的设备上,用半个月就磨坏了密封,漏得满设备都是油,人家找上门来要索赔,那损失可不是一个人几百块绩效能兜住的。 上个月张师傅抽出来一批零件的倒角尺寸不对,比要求的大了0.5毫米,他当时就把整托零件扣在待处理区,给调机师傅打了电话过来重新改程序,前后耽误了两个小时的产能。当时旁边还有人嘀咕,说不就是个倒角,差一点能有啥影响。结果后来算了笔账,要是这批零件流出去,因为倒角太大卡不住密封圈,每台设备的售后成本,够我们整线加班三天赚的。 刚拐进车间通道带的新徒弟,现在已经能独立站在抽检岗了。上周他跟我说,原来之前觉得这个岗就是站着看,现在才懂,每次你伸手从料堆最底下掏出个零件,测出来数据不对的时候,那种把大问题拦在车间里的踏实感,比整线全检完一个毛病都没有还爽。作者|制造
排版|制造
审核|柚子