2026-10-21 06:14:57
作者:
制造
推车间门的时候,机油混着切削液的味道直往鼻子里钻。磨床的滋滋声裹着冷气飘过来,刚招的新人攥着千分尺站在全检岗旁边,扭头问我:“哥,这岗是不是就是把每个零件都卡一遍尺寸,超差的扔料盒就行?”
我当时没直接回答。
想起我刚入行那年,也是这么站在同一个位置,问了组长一模一样的话。
新人第一天就栽在“全检”两个字上
那年我跟着岗学,觉得这活太简单了——千分尺卡直径,深度尺卡台阶高度,数够数就算交差。干了俩小时,我嫌麻烦,觉得端面那点小划痕不影响尺寸,就把几个棱边带磕碰的零件也混进了合格盘。
结果一周后拉回来半箱子退货。
那点小磕碰刚好在轴承密封圈的安装位,零件装到电机里,转了半个月密封就压不紧,润滑脂顺着缝往外漏,客户的设备拆得七零八落,拉回厂里的时候,车间主任的脸黑得像磨床的铸铁床身。
我站在旁边挨骂的时候,带我的师傅蹲在地上,把那些退回来的零件挨个摆开,指给我看那个磕碰的位置:“你以为全检查的是尺寸?查的是你根本没当回事的所有细节。”
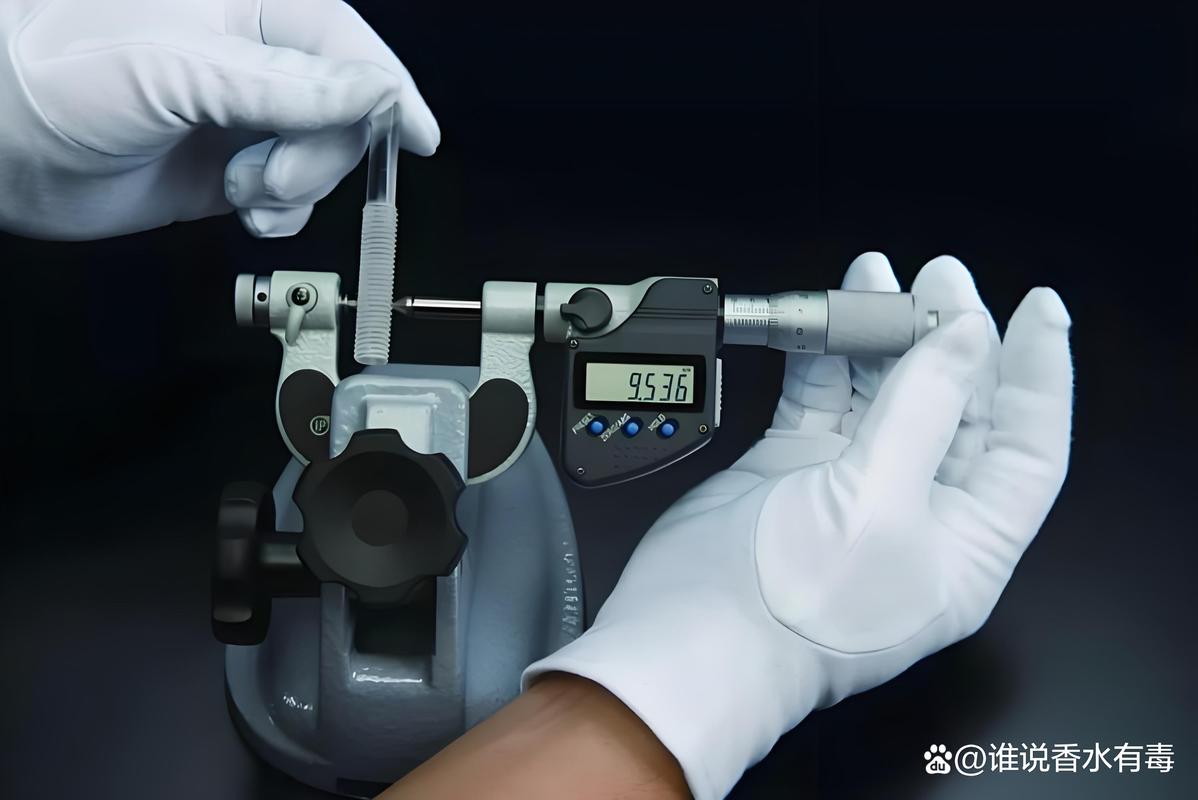 精密轴类零件全检岗位千分尺测量操作场景
那天我在那个岗站了整整八个小时,指腹被零件的棱边划了三个小口子,千分尺的棘轮拧得大拇指发酸,才知道全检的检查项根本不是贴在墙上的那十几条——师傅会摸零件表面的粗糙度,会对着灯光看端面有没有肉眼难辨的振纹,甚至会掂一下零件的重量,确认有没有因为切削参数不对导致的材料缺失。
很多人搞反了:全检不是为了把好零件挑出来
后来我转岗做工艺,才慢慢摸透全检岗的真正逻辑。
说实话,之前我也以为,全检的KPI就是把不合格的零件全筛出去,不让一个流到客户端。
错了。
真不是。
你算笔账就懂:如果全检只是为了挑出次品,那等你把次品挑出来的时候,线已经跑出去几百个零件了,后面要花多少人力去追溯、去拆分、去重新复检?
全检的核心从来不是筛选,是溯源。
就拿磨床换砂轮的场景说,刚换完新砂轮的前半个小时,因为砂轮的跳动没跑稳,磨出来的零件尺寸会一点点往偏小的方向飘。这时候全检岗的师傅根本不是等尺寸超差了才把零件扔出去,他只要连续测到两个零件的尺寸往同一个方向偏0.002毫米,立刻伸手按旁边的停机铃,找调机师傅过来补砂轮的补偿值。
这一下停机能少出几百个尺寸飘的零件,比你后面蹲在那里筛半天效率高太多。
我之前见过个干了十几年的全检老岗,他根本不用一直盯着千分尺的读数,眼睛扫一下料盒里零件的切削纹路,就知道砂轮是不是该修了,冷却水流速是不是不对。那种对产线状态的敏感度,是任何SOP都写不出来的。
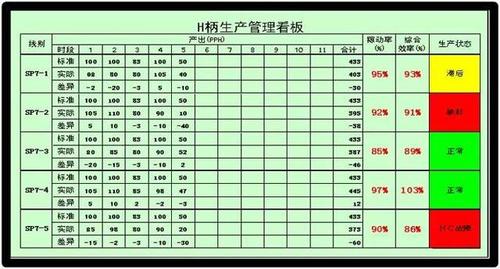 磨削加工线全检岗位连续尺寸偏差趋势看板
我之前跟新来的工艺员说这个事,他还不信,觉得不就是个测量岗,哪有那么多门道。直到有次他跟着蹲了一上午,亲眼见那个老岗按了三次停机铃,每次补完参数,后面测出来的零件尺寸全卡在公差的正中间,连个飘的都没有。他回来跟我说,之前以为全检是产线的“守门员”,现在才知道,全检是产线的“神经末梢”。
那些没人明说的全检潜规则
 那些没人明说的全检潜规则
车间里的很多规矩,是不会写在操作指导书里的。
比如全检岗从来不会把刚开机前半小时的零件,直接混进大货的料盘里。哪怕每一个尺寸都卡得严丝合缝,他也会单独找个带红边的盒子装起来,贴个标签单独放。因为谁也说不准,刚开机那会的零件是不是带着看不见的内应力,放个三五天会不会慢慢变形。
还有,别迷信那些吹得神乎其神的自动全检设备。
之前我们车间上了一套光学全检机,能把测量精度卡到头发丝直径的三分之一,运行起来连眼睛都不眨,当时老板拍着桌子说,再过半年要把所有人工全检岗都换成设备,省下来的人力成本够给车间装个新空调。
结果呢?
那套机器能精准测出每一个尺寸偏差,能识别表面的划痕,但是它检不出来零件表面的磨削烧伤——就是磨的时候进刀太快,表面温度蹿得太高,材料的硬层变脆,装上去用个两三个月就会出现微裂纹。这种隐性的损伤,得靠全检的师傅拿个小小的酸洗块,在零件表面蹭一下,看颜色发不发暗,机器的摄像头根本拍不出来。
去年那批没经过人工复检的零件,流到客户端拆了三分之一就发现了裂纹,赔的钱够请十个全检师傅干五年。
老板后来再也不提换全自动的事了。
机器永远检不出来材料内部的隐性损伤,就像你永远没法靠尺子量出一个人藏在心里的情绪。
不过话说回来,也不是说全检就要全靠人。
现在很多产线的全检岗,都是机器先把尺寸、外观这些能量化的项筛一遍,人再去查那些机器识别不了的隐性问题,效率比之前纯人工高了不止一倍。
我之前见那个干了十几年的老岗,现在坐在设备旁边,也不用攥着千分尺一个一个卡了,但是他每天还是会把机器筛出来的“边界值”零件挨个摸一遍,遇到尺寸卡着公差线的,就单独放起来,等第二天复测一遍再放行。
没人逼他这么做。
他自己说,干这行久了,就知道哪有什么百分百靠谱的东西,多摸一下,就少给后面的人添点麻烦。
今天我带的那个新人,现在已经能独立盯全检岗了。
他昨天跟我说,之前觉得全检就是个没技术含量的活,现在才知道,站在那个岗上,你手里过的每一个零件,最后都会装到客户的设备里,转在人家的生产线上,你多上点心,人家就少出点故障。
风从车间的通风口吹过来,带着切削液的味道,磨床的滋滋声又响起来。
就这么简单。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:全检不是挨个挑毛病:我在精密车间蹲了两天搞懂的事
文章链接:https://m.lfdjt.com/p/zhizao/a/12071.html