刚从车间出来,工装裤膝盖上还沾着昨天擦导轨的白布掉的絮,鞋底硬邦邦的——是沾了切削液干了之后结的壳。很多来参观的人路过检验工位,总觉得这地方的人最轻松:不就是拿个表测两下,贴个合格证,完事。
哪有那么容易。
你以为的“看一眼”,其实是摸透设备的“脾气”
出厂检验的第一优先级,从来不是外观,是所有直接影响设备能不能正常干活的硬指标。
刚装配完的设备,从总装线推到检验区,第一步不是拿抹布擦油漆上的浮灰。是空转。
不是开起来晃两圈就关。要等主轴爬到额定转速,听齿轮箱里有没有细碎的咔哒声——是轴承预紧力调太松了?还是装配的时候掉了个卡簧在箱体角落里?碰到那种声音不对的,别想着凑活,直接拆箱找。上次带的新人小周,刚上手的时候觉得空转听声音太玄乎,开起来觉得没异响就想往下走,结果我凑过去听了半分钟,发现变速箱低速档的位置有规律的摩擦声,拆开来一看,有个齿轮的定位销没打紧,转起来蹭着箱体壁。
要是没听见。
这台设备拉到客户那边,开个两三天,齿轮磨坏了,客户打电话过来催,我们拉着工具坐四个小时高铁过去修,光路上的时间都够我们把整台设备拆了重装一遍。
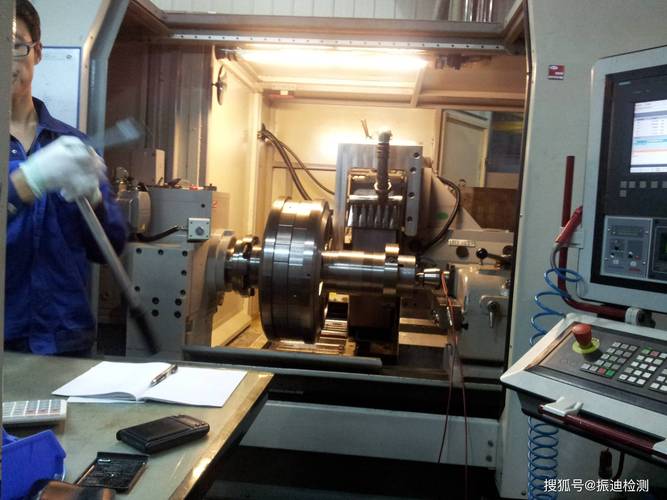
空转测完了,不是就完事。要试所有的进给轴,从最低速爬到最高速,走全行程,看有没有卡顿,有没有超程报警不准的情况。别觉得这些是装配的事,装配的时候调好的参数,推到检验区的路上晃一下,限位开关的位置可能就偏了。
藏在游标卡尺下面的“暗坑”
很多人觉得测精度就是拿个游标卡尺卡一下尺寸,差个几丝无所谓。错。
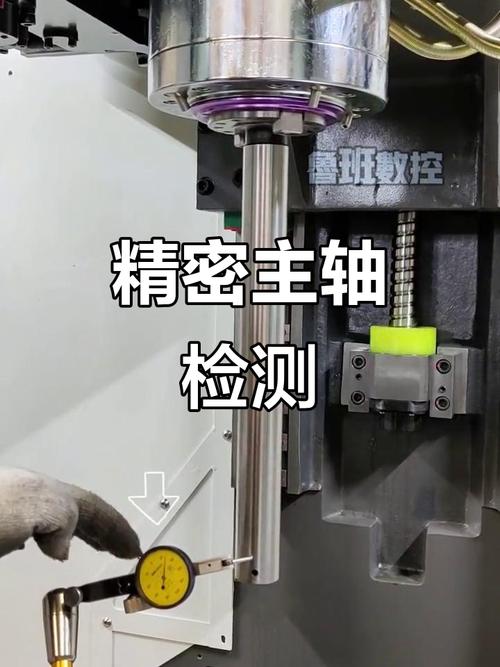
测主轴的径向跳动,要把百分表吸在刚性最好的床身基准面上,表头轻轻顶在主轴锥孔的标准芯棒上,匀速转主轴一圈,看表针摆的幅度。刚上手的小孩总图省事,把表吸在活动的导轨护板上,测出来的数能差出0.03毫米,自己还觉得测的没问题。
这种数要是写进检验记录里,后面出了精度问题,根本找不到原因。
我之前碰到过一次更悬的。所有的精度项测完,空转、进给、主轴跳动全合格,就差最后贴合格证了。我绕着设备走了一圈,手搭在冷却系统的管路上,顺着接头摸过去,发现靠近主轴的那个密封接头,拧的力度不对——拆开一看,密封垫装反了,凸面朝外了。
你说这要是装上了。
客户开机之后打冷却泵,压力一上来,切削液顺着接头缝往外喷,半小时就能流的满地都是。到时候客户拍个视频发过来,说我们的检验是走形式,我们连反驳的话都讲不出来。
别小看这些摸出来的问题。很多藏在设备内部的暗坑,你拿检测仪扫都不一定能找出来,手摸上去的温度、震动、管路的紧实度,这些都是机器替代不了的判断依据。
那些被砍了的检验项,最后都会变成售后的坑
在车间待久了,见多了为了赶交货期砍检验流程的事。
本来要做的满负载测试,直接跳过,空转完就打包;本来要测的各轴反向间隙,直接抄上一批设备的数填记录;本来要查的电气接线端子的松紧度,连护板都不拆,直接过。
觉得反正客户买回去也不会第一时间满负荷开。
哪有那么好的事。
隔壁同规模的加工厂,上个月发出去三台铣床,客户拿到车间开起来切硬料,刚切了十分钟,主轴直接锁死。拉回来拆开机箱一看,传动齿轮的齿面连毛刺都没磨掉,跑合环节直接省了,硬磨了十分钟,把齿打崩了。来回折腾的运费、维修费、给客户赔的误工损失,算下来比他们省下来的那点检验时间的成本,高了十倍都不止。
出厂检验从来不是给客户走形式的保证书,是把所有能在车间里解决的问题,全部拦在厂门里面。
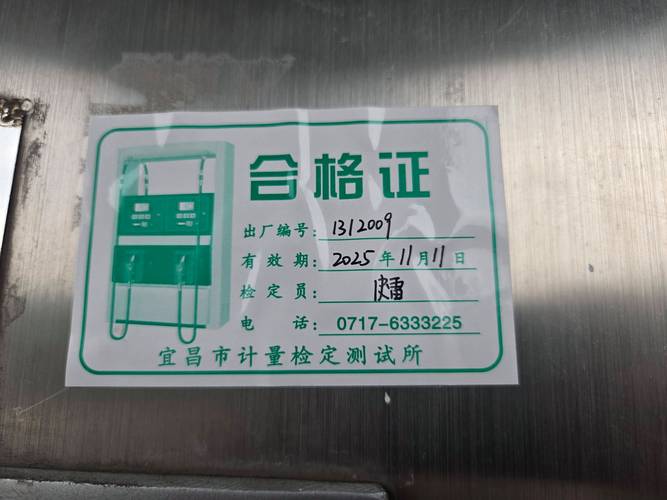
我们车间的规矩,所有检验项的记录要存三年,哪台设备的哪个参数是多少,当时是谁测的,碰到问题能直接溯源到工位。有人说这是给自己找麻烦,其实真不是。你在车间多花十分钟,把那些藏在细节里的问题揪出来,后面就不用跑几百公里去给客户救火。
没人愿意当救火队员。
毕竟车间里的钢地板,走了十几年,哪个位置有个坑我都能闭着眼数出来。要是连我们自己都不把检验当回事,那推到客户车间的设备,出了问题,丢的还是我们自己的脸。
不过话说回来,也不是说要把所有检验都往严苛了拧。比如设备表面的油漆有没有流挂,焊缝有没有多余的焊瘤,这些站在旁边走两步就能看见的事,没必要非得搞成复杂的流程。把劲用在真正影响设备能不能干活的地方,就够了。
作者|制造
排版|制造
审核|乐乐