上周三早会,装配班的张班长把一整盒拆下来的报废轴往会议桌上一砸,金属碰着塑料桌面的哐当声,把坐边上的实习生吓得一哆嗦。
“昨天装的那二十台减速箱,跑了半小时就开始吱呀响,拆开来一看,轴的同轴度超了0.03毫米,整批三百件全是这德行!”
他骂了十分钟,最后说的那句话我记到现在——“当初来料检验要是把这破料拦下来,我们至于熬到后半夜拆机器?”
很多人对来料检验的印象,就是车间角落蹲个戴手套的人,拿个卡尺随便卡两下,签个字就放行的闲差。甚至有人说,这岗位设了就是浪费人力,供应商送的料,哪有那么多坏的?
别把它当拆快递的临时工
我刚进厂那会也这么想。直到亲眼见过一整批厚度偏薄的铝板,铣完面直接漏了冷却液,泡坏了半台加工中心的硬轨,才知道这岗位根本不是养老的地方。
新来的检验员最容易犯的错,就是拿测量工具当摆设。比如拿千分尺量轴的外径,只在轴的一端卡一下,读个数就完事。根本不知道钢材在车床上加工完,因为切削应力的问题,很容易出椭圆——你在一头量是合格的,转90度量另一头,差个两丝都是常事。
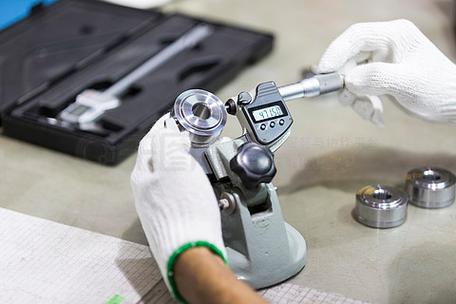
千分尺的测量面必须擦干净,沾一点防锈油或者铁屑,测出来的数就不准。量的时候要在轴的三个不同截面,每个截面转着量四个方向,少一个点都可能漏了椭圆的问题。上次那个新来的小孩,就是因为少量了两个点,把一批椭圆轴放了过去,最后装配的时候卡不进轴承座,返工花了整整两天,被车间主任追着骂了半层楼。
别觉得两丝的误差是小事。装在减速箱里的轴,只要差这么一点,转起来就会带着齿轮偏摆,噪音能从原来的60分贝升到80分贝,跟拖拉机似的。客户拿到货,第一反应就是你们这产品质量怎么这么差,根本不会管是哪个环节出的问题。
那些藏在油膜下面的坑
很多人觉得检验就是量尺寸。错了。
刚卸车的零件,表面裹着一层厚厚的防锈油,看着锃光瓦亮的,你不把油擦干净,根本看不到下面的问题。比如零件表面顺着加工纹路的细微裂纹,比如被磕碰出来的凹坑,比如因为热处理不到位产生的氧化层——这些东西,你直勾勾盯着看,根本发现不了。
诀窍是什么?拿干净的棉布把表面的油擦干净,把零件举到跟眼睛齐平的位置,对着头顶的工业灯斜着照。
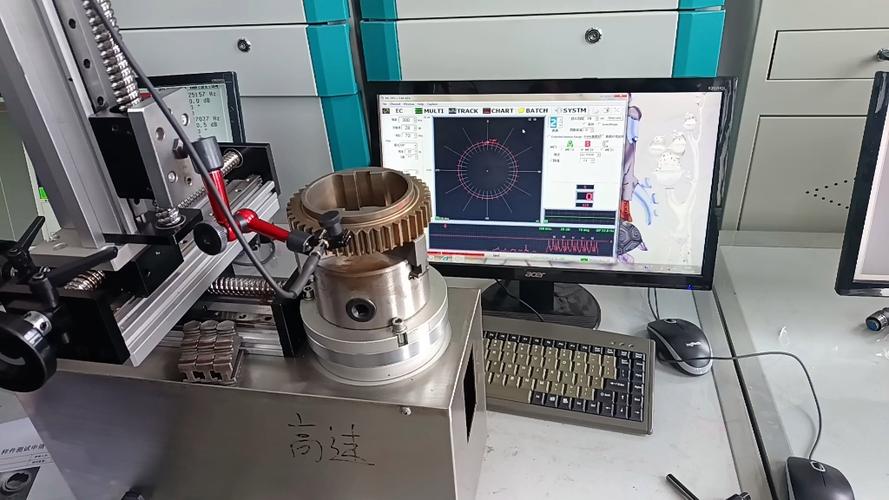
光斜着打过去的时候,哪怕是头发丝细的裂纹,都会在亮面上投出一道细细的阴影,一眼就能看见。上次有批支架,就是靠这个方法抓出来的——供应商为了赶货,把焊接的时候没处理好的裂纹用抛光蜡蹭得严严实实,油盖在上面,看着跟新零件一样,斜着灯一照,裂纹全露出来了。
要是这批料流到装配环节,焊好的支架受点力就裂,装到成品上,客户用俩月就断了,那损失可就不是退个货那么简单了。
还有硬度的问题。别信送货单上盖的“全检合格”的章。有次碰到送高强度螺栓的,看着跟标准件一模一样,拿硬度计一打,硬度差了两个等级,跟软铁似的,拧到规定扭矩直接滑牙。要是没查出来,等产品卖到客户手里,螺丝自己松掉掉出来,那麻烦可就大了。
别让流程把最该盯的环节漏了
现在很多车间的检验流程,越来越像走形式。为了赶效率,本来要抽5件查的项目,改成抽1件;本来要量三个尺寸的,改成只量一个最容易测的;本来要查表面质量的,直接跳过。
结果呢?去年有个代工厂为了赶大促的交期,直接把来料检验岗停了三天,料拉到车间就直接上线。后来整批产品的外壳因为喷涂厚度不够,淋点雨就生锈,拉回来返工的成本,比那三天赶出来的利润高了十倍都不止。
说实话,来料检验从来不是要把所有零件都查一遍。真要每一件都拆了查,那效率低得根本供不上产线。关键是要知道什么零件是最容易出问题的,什么批次是要重点盯的。
比如普通的包装纸箱,你拿起来晃两下看有没有破,尺寸够不够大就行,没必要花半小时测它的承压强度。但是跟传动相关的轴、齿轮、轴承,哪怕只抽3件,也要把所有关键尺寸量全——跟传动相关的关键零件,从来没有“差不多就行”的说法。
我认识的干了二十多年的老检验,每次碰到相熟的供应商送货,查得比谁都严。他说的话我特别认同:你跟供应商关系再好,要是放了一件不合格的料进去,最后产线停线、返工、客户投诉,最后算账的时候,没人会记得你跟老板的关系好不好,只会说你这个检验员不负责任。
对了,还有个很容易被忽略的细节。刚从冷库里拉出来的零件,温度比车间低了十几度,这时候量尺寸,钢材因为冷缩,测出来的数要比实际小个两三丝。很多小孩不管这个,拿起来就量,量完合格就签字,等零件温度回到常温,尺寸就超差了。这时候再发现,已经晚了。
卡尺不是这么用的。
油要擦干净。
灯要斜着照。
这些都是老检验员攒了几十年的经验,根本不是照着检验指导书打勾就能学会的。
作者|制造
排版|制造
审核|安然