上周带刚毕业的小徒弟擦数控铣床,他蹲在工作台边瞅了半天,指着角落那堆沾着半干切削液、锈迹顺着螺栓纹爬出来的家什问,这堆废铁什么时候清走,占地方。
我当时手里的抹布都停了。
这哪是废铁。这是整个车间里最没架子,也最不能缺的通用夹具。
别把它当“凑数的过渡货”
很多新人刚进车间,总觉得夹具就得是那种亮堂堂、专门给某款零件量身做的、对准孔位一插就卡得纹丝不动的专用工装。
真的别。
通用夹具从来不是凑数的临时方案,是小批量、多品种生产里能把效率拉满的核心角色。上次接了个急单,要做二十来根轴类零件的端面铣削,要是走定制专用夹具的流程,光出图、加工、试装就得耗三天,客户那边催得电话都要打炸。最后啥新工装都没找,就翻出来个磨得发亮的旧V型块,配两个带球面的螺旋压板,半小时就把工装搭稳了,当天下午就把活交了。
别嫌它旧。很多干了十几年的老师傅,工具柜抽屉里攒的那堆边角磨圆的压板、不同厚度的垫铁、带角度的斜块,比仓库里锁着的新专用夹具还金贵。那些新工装看着气派,真碰到没提前规划的急活,半天都掏不出合适的件。
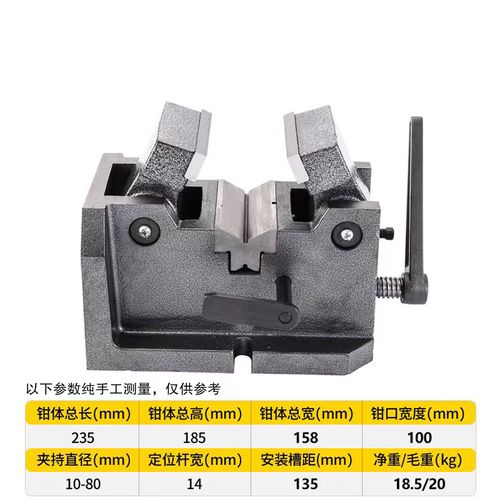
用不对,再好的铁疙瘩也会砸机
上个月隔壁班组出的那档子事我到现在都记得。铣一块薄铝板的通槽,操作工为了图快,把压板直接压在零件的悬空边上,进给刚走了两秒,“哐当”一声,零件直接飞出去半米远,把透明防护门都砸出个凹坑。
事后班组有人喊,说这通用夹具质量太次。
拉倒吧。
通用夹具的适配范围广,不代表你可以瞎装夹。平口钳夹薄铝板的时候,钳口不垫铜皮,夹完就是两个深深的压痕,零件直接报废;V型块夹直径差了两毫米的轴,不把V型块的固定螺栓拧到规定扭矩,铣削的震动顺着主轴传过去,工件转个角度,整把硬质合金铣刀直接崩成两半。我见过最离谱的操作,有人把实心垫铁当压板用,硬用M12的螺栓压着垫铁去夹工件,铣削到一半垫铁碎了,铁渣溅得满机床导轨都是,光清理就花了俩小时。
真的,这东西从来不会自己出问题,出问题的全是图省事不想找正、不想调位置的人。
它才是车间里最“不挑活”的角色
现在总有人说,数控设备精度这么高,随便打个表找正就行,要啥夹具?
不对。
你要是全靠手动找正,一个零件装夹就得花十分钟,一天下来光装夹的时间比真正切削的时间还长。通用夹具为啥用了几十年都没被淘汰?因为它从设计那天起,就没打算给某一个零件“开小灶”。方的、圆的、厚的、薄的,只要尺寸在它的行程范围内,换个垫块、调个角度就能用。
说实话,我现在见多了那种一上新产品就喊着要定制专用夹具的采购,算下来一套专用夹具的钱,够买一整套通用夹具的配件,还能剩下不少钱买切削液。而且专用夹具一旦换了产品型号,那堆铁疙瘩就真的只能拉去废品站称斤卖。通用夹具呢?哪怕你明年换了个加工品类,它照样能蹲在机床边接着用。
上个月车间清闲置物资,有人要把那堆用了快二十年的压板当废品处理,被老班长拦下来了。那堆压板的接触面,磨得比家里切菜的案板还光滑,用的时候根本不会在零件表面留硬压痕,新采购的压板哪有这手感?
你要是在车间待久了就会发现,那些被人随手扔在机床角落、沾着半干的切削液、摸上去有点黏手的铁家伙,从来不会像贵重的专用工装那样被小心翼翼搬进工装室锁起来。就这么大大咧咧待着,哪天需要了,伸手就能抄起来用。
作者|制造
排版|制造
审核|知知