刚跨进冲压车间的门,就听见老张头的大嗓门盖过了设备的轰鸣。
“这破模!谁上次把定位销塞模具缝里了!”
他攥着内六角扳手,安全帽带勒得腮帮子都鼓着,汗顺着下颌线滴在刚冲出来的钢板上,滋的一声就没了影。整条线的红灯亮得晃眼,班组里的人全靠在设备边刷手机,等着他把模换完——算下来,这一停,小半天的产能就没了。
你以为的换模慢,根本不是手速的问题
很多人碰到这种情况,第一反应就是工人磨洋工,手笨,反应慢。
真不是。
你蹲旁边数半小时就明白,换模慢的核心,根本不是谁手速快不快,而是绝大多数人把两类完全不一样的活,混在一起干了。
一类是必须停机才能完成的作业:比如把旧模具从设备上拆下来,把新模具装到定位台上,接好设备的动力接口。这些活,你设备转着根本没法干,只要线停着,每多耗一分钟,都是纯纯的损失。
另一类是生产线正常运行时就能提前做完的准备工作:比如找新模具、核对模具尺寸、把要用的扳手垫片摆好、甚至提前把模具吊到线边的暂存架上。这些活,根本不需要等停机。
但你去看大部分车间的换模流程,全是乱的。
线一停,老张头才拍脑袋想起,新模还锁在仓库的柜子里,得喊仓库管理员拿钥匙开;找天车吊模具的时候,才发现吊具还在隔壁焊接线用着;拧螺栓拧到一半,才想起适配的套筒落在工具房了。
你说这气人不气人?
这哪里是换模慢,这是把所有能提前干的活,全堆到停机的黄金时间里瞎折腾。
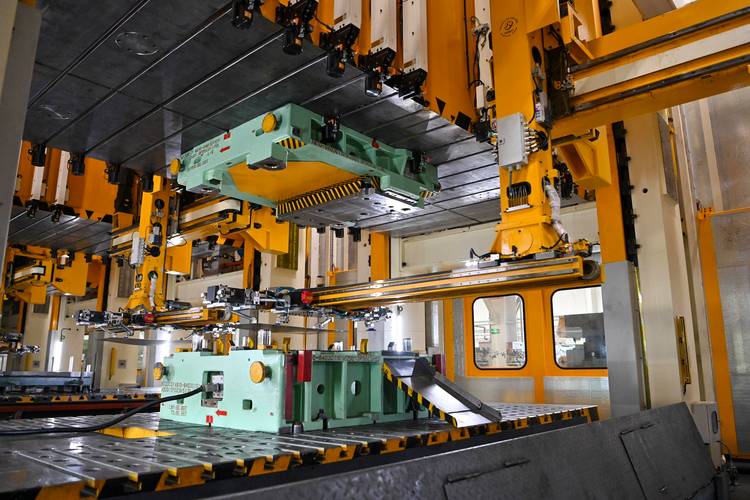
把“能在线干的活”全挪到停机前
我刚接触SMED那会,也觉得这是书里写的高大上理论,直到跟着老班长蹲在冲压线边,花了三天时间把换模的每一步都记在小本子上,才发现根本没那么玄乎。
说白了,就一句话:能趁设备转着的时候干完的事,半毛钱都别留到停机之后。
以前我们换模,总是等线停了才开始找下一批的模具。后来改了规矩:上一批零件还剩最后十件的时候,负责换模的班组就开始动了。先跟仓库核对好下一批要用的模具有没有问题,喊天车提前把模具吊到线边的暂存架上,把固定用的螺栓、调整用的垫片、要换的密封件,全部按顺序摆在工具车上,甚至把模具上的冷却水接口、气路接头的脏东西都提前擦干净。
等线一停,直接拆旧模、吊新模、对位、接管子,整套动作连起来,根本不需要临时找这找那。
这里还要提个很多人踩过的坑:别上来就要求工人换模的时候跑快点。
真没用。
之前有个车间主任,为了压缩换模时间,要求换模的时候所有人必须百米冲刺,结果呢?螺栓拧歪了,模具定位偏了两毫米,调了半小时才调好,反而比之前更慢。
说白了,你把那些不需要停机的准备工作都挪走了,哪怕工人走路还是慢悠悠的,整体时间也会往下掉。
剩下那点必须停机干的活,再往细了抠
等你把所有能挪到停机前的活都挪走了,剩下的就是真的必须停机才能干的硬骨头。
这时候就别想着靠催促工人提速了,得从根上改。
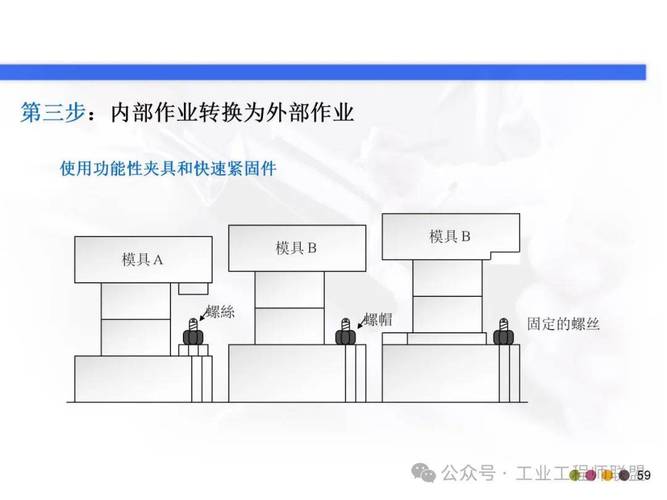
比如以前换模具,要拿活动扳手把一圈十几个固定螺栓挨个拧下来,装的时候再挨个拧上去,最后还要用扭矩扳手挨个校验力度,光这一步就要耗掉好长时间。
后来我们在模具台面上装了快换定位结构,模具往台面上一放,靠定位块自动找正,扳个锁紧手柄就把模具固定死了,根本不需要拧一堆螺栓。
还有以前换完模,要反复试冲好几个零件,一点点调整定位参数,生怕冲出来的零件尺寸不对。现在把每副模具对应的设备参数都存在控制系统里,换完模直接把参数调出来,试冲两个零件核对下尺寸,没问题就可以正常生产。
说实话,我以前总觉得工业上的那些方法,全是专家坐在办公室想出来的花架子。
直到亲眼见一条之前换一次模要耗大半天的生产线,靠这些调整,把停机时间压到了喝杯热茶的功夫,才明白SMED哪里是什么玄乎的理论,就是一帮在车间里泡了十几年的人,把那些浪费时间的破环节挨个揪出来,能挪的挪,能改的改,最后攒出来的实在手艺。
上次去车间转,碰见老张头换模。
他靠在工具车上叼着烟,看着新模具稳稳落在台面上,旁边的徒弟正拿着扳手紧最后一个接口。
“以前总觉得换模是遭罪,”他吐了个烟圈,“现在才知道,以前那些累,全是自己给自己找的。”
作者|制造
排版|制造
审核|小北