2026-10-19 11:51:31
作者:
制造
刚从磨床班出来,工服袖口沾了半圈铁屑,凉飕飕的往胳膊肘里钻。班长跟我递烟的时候手都在抖——上周报上去的数,被质量部打回来三次。
别上来就背定义,先摸一摸那堆返修件
说实话,我刚进车间的时候,也觉得一次合格率就是个走形式的考核指标,翻手册看到公式,觉得不就是首件做对的零件占比吗?
错了。
你得先绕到车间最里面的返修区走一圈,闻闻那股混着切削液和防锈油的闷味,伸手摸一摸那堆堆得半人高的零件——表面磨出螺旋纹的、内孔偏了两丝的、倒角磕了个小米粒缺口的,全是第一次走完全加工流程就没达标的“问题件”。
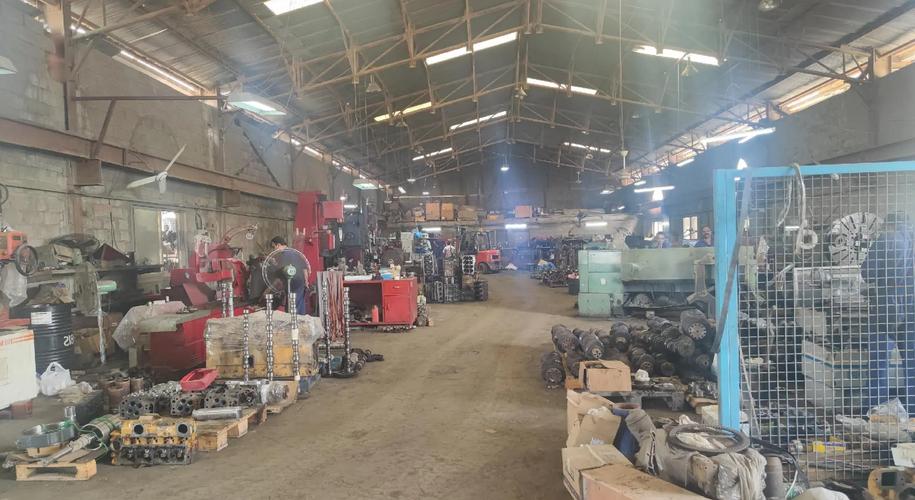 机械加工车间返修区堆叠的待处理零件
很多新人总觉得,差个百分之一两的合格率根本不算事,不就是几个零件修一修就能用吗?真等你算过账就知道疼。上次我们班组差了0.3个百分点的一次合格率,整个月的班组绩效扣了快两万。那些返修的零件,要从装配线拆回来、重新洗干净、重新上机床找正、重新走一遍加工流程,还要占着本来能做新件的工位。很多人算返修成本的时候只算单道工序的加工费,根本没算被挤占的产能——那些本来能顺顺当当做出来的新件,因为要腾位置给返修件,硬生生排了一周的队,最后拖得客户催着要货的时候,全班组跟着加班补窟窿。
那些藏在工序缝隙里的漏网之鱼
不过话说回来,一次合格率上不去,真的全是操作工的锅?
上次我们查了整整一周的记录,最后揪出来的问题说出来都好笑:磨床的冷却液浓度低了两个百分点,操作工站了十二个小时,眼睛都花了,根本没顾上每隔两小时测一次浓度。磨出来的零件表面粗糙度刚好卡在合格线的边缘,首件检验的时候没查出来,等到零件流到装配线,转起来有异响,全拆回来排查,前面车、铣、磨三道工序的活全白干了。
还有更隐蔽的——上道工序转来的零件,基准面磕了个小米粒大的印子,操作工夹工件的时候没擦干净,一点铁屑垫在工件和夹具之间,整个零件偏了三丝,等磨完了量尺寸,全超差。
 数控磨床加工工位旁的浓度检测杯
你说这算谁故意使坏?真不是。人站在机床前面连轴转的时候,注意力是有极限的,你不可能要求他每一个细节都盯得死死的。一次合格率从来不是考验操作工的耐心,是考验整个流程有没有把那些人容易犯的错,提前挡在工位外面。比如你把浓度检测的传感器直接连到机床的控制系统上,浓度不够直接锁机,根本不给你开机的机会;比如在夹具上装个微小的压力传感器,铁屑垫在下面导致压力不对,机床直接报警停机,哪会出现后面的批量超差?
别为了数字好看,就把眼睛捂上
 别为了数字好看,就把眼睛捂上
我在车间待了快十年,见过太多为了把一次合格率的数做出来,搞出来的上不了台面的操作。
检验的时候看到零件差了个一两丝,反正后面装配也看不出来,直接在记录上写合格;明明是第一次加工就超差的零件,偷偷挪到返修区,等修完了再走一遍检验流程,算成正常合格件,根本不往一次合格率的分母里算。最离谱的一次,我见过一个班组为了把数凑到98%,把超差的零件直接藏在机床下面的铁屑箱里,等月底清铁屑的时候直接当废铁卖了,连检验记录都不登。
这种操作看着聪明,实际上是把所有的问题都往后堆。今天你把一个超差的零件放过了,明天就可能有十个零件顺着流程流出去,等到客户那边用的时候出了问题,那点省下来的检验时间,根本不够赔客户的损失。一次合格率的本质,从来不是给领导看的漂亮报表,是你整个产线有没有真的把问题掐在最开始的地方。你要是一开始就把零件做对了,后面根本不用花那么多时间返工,也不会出现交期拖了、客户投诉的破事。
刚才班长塞给我的烟我还没拆,等下回去跟他一起翻这半个月的加工记录,先把磨床冷却液的报警阈值调对。毕竟,谁也不想天天跟返修堆打交道,对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里最藏不住猫腻的数,是一次合格率
文章链接:https://m.lfdjt.com/p/zhizao/a/11484.html