上周带刚毕业的小徒弟拆一台服役了八年的旧机床,车间里飘着淡淡的切削液混着机油的味道,他攥着个活动扳手蹲在主轴旁边,拧了十几颗螺栓,看着整个亮银色的主轴头被行车稳稳吊起来的时候,眼睛都直了。
“这就下来了?我课本上画的机床,床身跟主轴座不是焊死在一起的吗?”
我当时没接话,就看着他蹲在地上摸那个法兰盘上的两个定位销——这玩意儿我太熟了,多少个半夜被车间电话叫起来,都是靠这两个销子省了好几个小时的找正时间。
别被课本骗了,模块化设计从来不是”把零件拼起来”
很多人刚接触这个概念的时候,第一反应就是拼积木。零件做好,接口对上,咔哒一拼就完事。
我上次碰到个刚从设计院过来的工艺员,设计了个独立的冷却模块,装上去跟相邻的排屑模块硬干涉,连续撞了三次,把模块外壳撞得凹进去好大一块。
我当时看着那个坑,火一下就上来。
这哪是拼积木啊。积木拼错了大不了拆开重来,车间里撞坏的模块,单块的采购成本就够普通工人小半年工资。
真的合格的模块,核心从来不是”能拆”。
每个模块必须是”对外接口完全标准化、内部功能完全自洽”的独立单元。
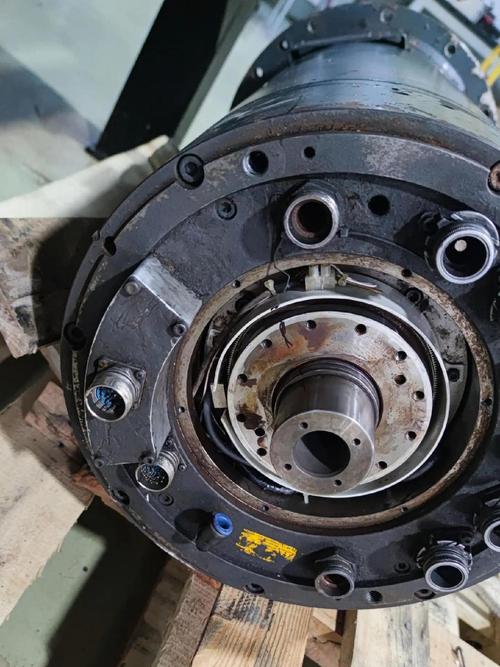
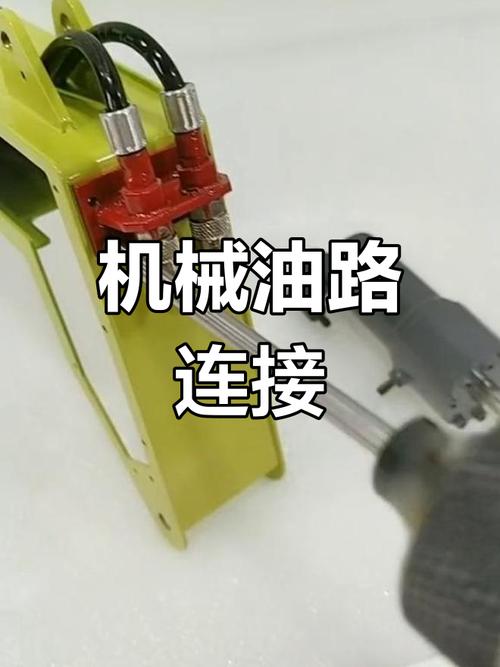
就拿那个被吊下来的主轴头来说,不管你是换适合粗加工的低速大扭矩版本,还是适合精加工的高速静气压版本,跟床身连接的法兰盘尺寸、油路的快接接口、电路的针脚定义,全是固定的。你把旧的拆下来,新的吊上去,对准两个定位销,拧上螺栓,插好油路电路,开机就直接能跑,根本不需要重新做全行程的精度校准。
你以为省的是组装时间?其实是给后续的麻烦留退路
我刚入行的时候,厂里还有几台二十年前的老机床,整个床身是铸铁浇出来的整体结构,主轴跟床身是一体铸出来的。
换个主轴轴承有多麻烦?得把整个机床的水平重新调一遍,把主轴箱的所有连接螺栓拆光,用葫芦慢慢吊下来,拆完换好轴承再装回去,重新打表找正锥面跳动,最少要折腾三天。
车间停一天的损失算过吗?
现在用模块化结构的机床,换整个主轴模块,从开始拆螺栓到装好新模块开机,两个小时顶天了。毕竟新模块在出厂前就已经在测试台上跑过俩小时,精度、温升、振动全测过,装上去就能干高精度的活。
之前碰到个厂为了省开模成本,把同系列机床的模块接口做的五花八门,换个进给轴模块,得现场配不同厚度的垫片,磨连接面,折腾大半天才能调好精度。算下来省的那点开模费,还不够两次停机的损失。
我每次看到这种操作都叹气。做这种分块的设计,最忌讳的就是省接口标准化的成本。这就跟你家装修用了非标的水管接头,哪天水管坏了,找个匹配的配件能给你跑断腿。
真做模块化设计,最容易踩的坑全在看不见的地方
很多人设计模块的时候,只盯着静态的接口尺寸对不对,完全忘了动态的工况影响。
比如相邻的两个模块,一个是持续发热的主轴单元,一个是对温度极其敏感的光栅尺。要是接口设计的时候没留热变形的间隙,机床开俩小时温度升上来,光栅尺的读数直接飘了,加工出来的零件公差全超,到时候排查故障,能把人折腾得满头汗。
还有个更常见的误区:觉得模块拆得越碎越先进。
说实话,我刚入行的时候也犯过这错。总觉得把大部件拆成越小的单元,灵活性越高,直到被车间主任追着骂了三条生产线才醒过来。
模块拆分的粒度,刚好到”用户最常需要更换、最容易损坏”的程度就够了。
你要是把一个进给丝杠拆成螺母、丝杠、支撑座、防尘罩四个单独模块,用户换的时候,还是得现场配同心度,跟之前的整体部件没区别,纯增加库存成本。之前有个同行,把机床的操作站拆成屏幕、按键板、外壳、接线端子四个模块,仓库备了一堆货,结果三年里屏幕坏了两次,按键板从来没出过故障,外壳更是连划痕都少,最后那堆拆出来的零散模块,全当废铁处理了。
不过话说回来,也不是模块拆的越粗越好。要是把整个机床的上半部分全做成一个模块,坏个小按键都得吊下来半台机床,那跟之前的整体结构有啥区别。
那天小徒弟摸完那个法兰盘的定位销,抬头跟我说,原来这东西不是给组装工人省拧螺栓的时间啊。
我递了个干净的手套给他。
对啊。等你以后半夜被车间的电话叫起来,顶着冷风赶去处理故障,就知道这种设计的好,能让你少熬多少夜。
作者|制造
排版|制造
审核|阿辰