你以为的“合理尺寸”,在机床上根本不存在
很多从办公室走出来的设计师,对尺寸的认知都停留在软件的参数框里。只要应力分析算得过,装配干涉查得对,就觉得这张图是完美的。可他们不知道,机床的刀具有直径,砂轮有厚度,钻头有极限长径比,这些藏在加工环节里的硬约束,从来不会自动弹到设计软件的对话框里。 就说刚才那个R0.5的内槽。哪怕你拿市面上能买到的最细的整体硬质合金立铣刀,要伸到10mm深的槽底去加工,刀的悬伸长度一上去就会抖得像筛子。别说铣出光滑的R0.5圆角,能把槽壁铣得没有明显刀纹,都得靠师傅攒了十几年的手感撑着。真硬着头皮上,要么刀断在槽里掏不出来,要么铣出来的尺寸超差0.1mm以上,整个零件直接报废。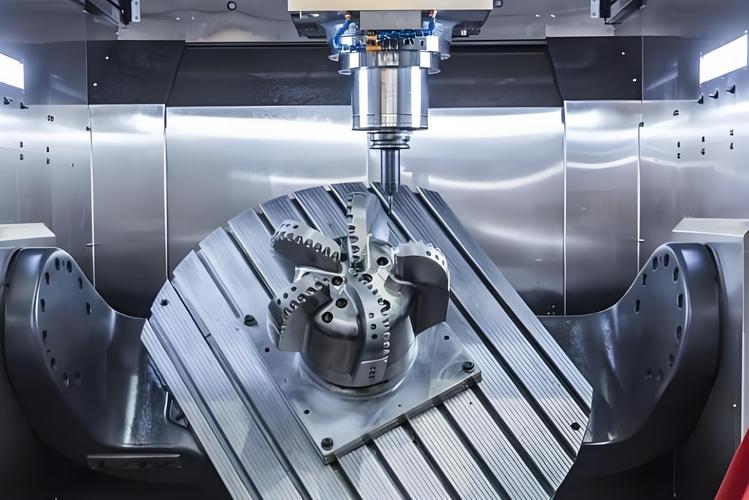
那些能让产线少走一半弯路的“笨规矩”
刚入这行的时候,我也觉得工艺部定的那些规矩太死板。比如内槽圆角不能小于最小铣刀半径,相邻台阶的高差不能小于砂轮厚度,钻孔深度不能超过钻头直径的10倍。直到我亲眼看着磨床师傅为了加工一个高差只有0.5mm的相邻平面,把砂轮边缘磨得跟针一样细,磨了半小时才加工完两个面,砂轮崩了三次,废了两个毛坯,我才明白这些“笨规矩”全是之前的人踩坑踩出来的。 之前有个零件,设计师为了简化结构,把两个相邻安装面的台阶差做了0.3mm。按照图纸的要求,这两个面都要磨到平面度0.02mm以内。结果上了磨床才发现,砂轮的厚度有6mm,根本伸不进两个面之间的窄缝里,硬磨的话,砂轮蹭到高的那个面的棱,直接就把棱边打崩了。本来半天能做完的活,最后光修崩边、重新做砂轮就花了两天,还报废了三个毛坯,算下来光材料成本就够再做两个新零件了。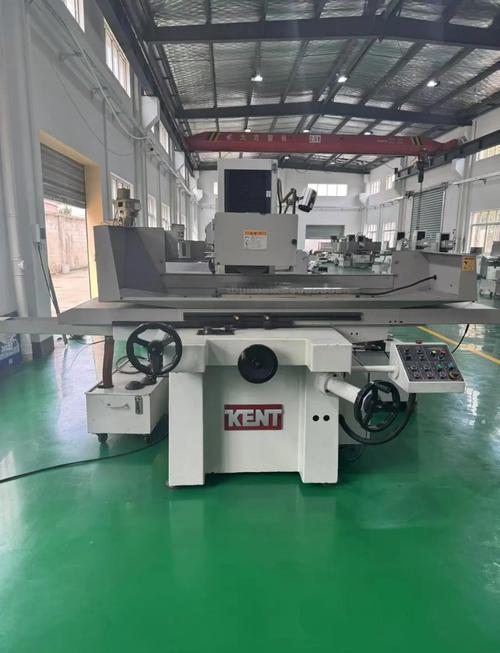
别把可制造性设计当成卡创意的条条框框
很多设计师提到可制造性设计就皱眉头,觉得这是工艺部故意过来找茬,要把所有有意思的创意都磨成没有棱角的方块。真不是。 前阵子碰到个做轻量化结构的年轻设计师,用拓扑优化算出来的网格结构特别酷炫,看着就像从科幻片里抠出来的零件。按照他原来的图纸,网格交接的地方全是尖锐的直角,工艺部的师傅过来看了一圈,没说要把结构删了,只提了一个小建议:把所有的直角转角改成R3的圆角,别的尺寸一点都不动。就这么个小改动,原来打样的时候一铣就断的网格,最后强度一点没降,加工的时候连刀振的刺耳声音都没出现,打样的时间直接省了三分之二。 那天他自己蹲在机床边看铣削的全过程,看着铣刀顺着圆角稳稳走刀,一点都不晃,愣了半天说,原来我之前画的那些尖拐角,操机的师傅是顶着多大的噪音和风险才能做出来。 可制造性设计从来不是把创意往回拉,是帮你把那些“能做出来但成本翻三倍”的想法,用最小的改动调整到既能实现功能,又不用让车间师傅半夜起来赶返工的状态。你想做复杂的曲面,想做轻量化的镂空,想做特殊的连接结构,都没问题,只要提前把那些会让加工端卡壳的小细节调一下,根本不会有人拦着你做有意思的设计。 昨天逛车间的时候,又碰到那个刚入职半年的小设计师。他现在画完图,自己先拿着工艺手册对着参数比半天,遇到拿不准的尺寸,直接就跑到工位上问操机的师傅这个数能不能做,再也不蹲在办公室里对着软件瞎拉参数了。 张师傅见着他就笑,说这小伙子现在终于不拿我们当会变魔术的神仙了。作者|制造
排版|制造
审核|乐乐