2026-09-19 20:10:54 分类:正文
今天蹲车间看钳工换件,隔着老远就听见小李喊”这活儿放五年前,得干三天”。
现在呢?俩小时搞定。
为啥?就因为改了模块化。
很多人对模块化的理解,从根上错了
不少人觉得,不就是把大机器劈成几块,运到现场拼起来么?那叫分件运输,不叫模块化设计。
真的模块化,核心是每个模块都是功能独立的完整单元,接口统一,拔下来就能换,插上去就能用。
就说今天换的这个传动单元,整个齿轮箱、电机、安装座都是预调好的,出厂就测过同心度,拉到现场直接装就行。
以前不是这样,以前电机和齿轮箱要现场找正,螺丝拧完还要测偏摆,折腾大半天,稍有不对还要磨安装面,太磨人了。
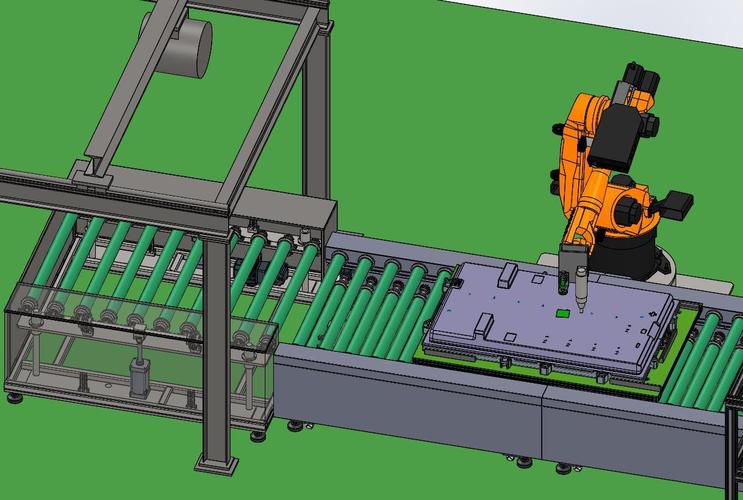 车间机械模块化传动部件拆分实拍
一块坏了全机躺平,那根本不是真模块化
我干了快二十年,见过太多挂着模块化名头的假设计。
说白了就是为了应付要求,把原本整体的结构随便切几刀,接口没做统一标准,模块之间还拧着尺寸公差,真出问题了,拆了这块卡着那块,还是得全机吊走大修。
之前有个同行做的包装线,对外说全模块化设计,结果其中一个定位工位的气缸坏了,客户拆的时候发现气缸和定位台铆死在整体机架上,要换就得把整条线停了,把整个工位段割下来,硬生生停了两天,差点闹到退钱。
真的模块化怎么做?把容易损耗的、需要调整的、未来可能升级的部分,单独做成模块。
比如气缸,整个定位气缸加安装板做成一个独立模块,四个螺丝固定在机架上,坏了拧下来换个新模块就行,不用动别的地方。
对客户来说,省的不只是维修时间,还有停产损失。停产一天亏多少钱,算过吗?太吓人了。
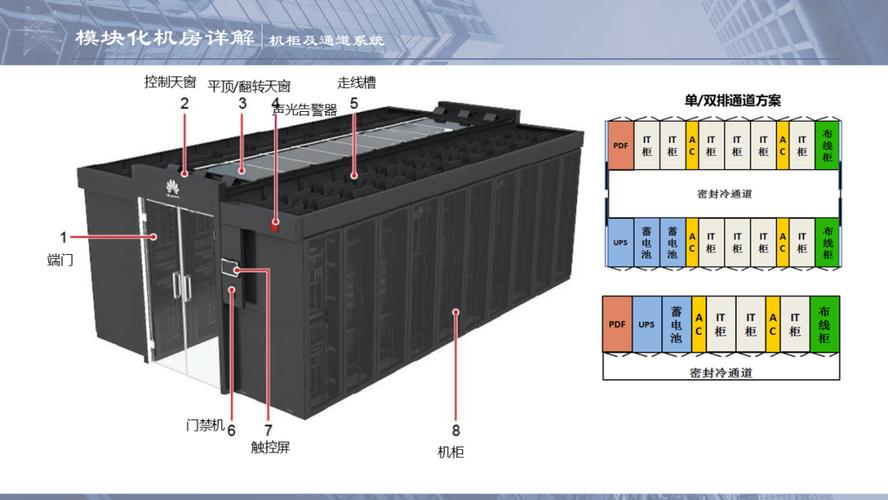 工业设备独立模块化功能单元安装示意图
模块化不是越碎越好,得懂取舍
 模块化不是越碎越好,得懂取舍
这话我只跟入行的新人说,别迷信模块化。
现在一提设计,张嘴就是要模块化,好像不模块化就是落后。我见过把主轴拆成三块做模块的,本来整体主轴同心度能控制得很好,多了两个接口,公差堆起来,转起来晃得厉害,精度直接掉了一级,成本还涨了一大截,纯属费力不讨好。
说实话,模块化的本质是用少量的设计冗余换后期的维修、升级效率,核心不动的、不容易坏的、精度要求高的部分,没必要硬拆。
比如机床的床身,老老实实做整体就行,你拆成模块拼起来,刚性肯定不如整体,得不偿失。
那哪些该做模块?输送线的不同工位,换产品就能换工位模块;容易坏的密封、传动、动力单元,用户自己就能换;要升级的加工头,客户加产能直接换大的加工模块就行,不用买新机器。
就这么简单。
很多人把它吹得神乎其神,其实就是逛多了车间,吃过了全机拆修的苦,才想出来的偷懒办法。
说白了,就是让咱们修机器的时候,少出点臭汗,让客户少停几天产而已。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:逛车间聊模块化设计:坏一块不用全拆换
文章链接:https://m.lfdjt.com/p/zhizao/a/1121.html