上周帮班组拆一个咬死的输送线减速器,铜棒砸得轴端掉了块漆,还是纹丝不动。旁边刚进厂的小徒弟蹲在边上递扳手,问我是不是当初装的时候压得太狠。我擦了擦手上的油,说哪是压得狠——这是设计的人对着课本抄了个公差,根本没摸过我们车间的机床。
你以为的“差一点”,在车间里是能停整条线的差
小徒弟当时还愣,说课本上公差不就是允许个零点零几的偏差吗?差一点怎么了?我给他算,那个减速器的轴和孔,当初设计选的过渡配合,标称尺寸是Φ50,允许的最大过盈是0.003毫米,最大间隙是0.02毫米。结果那天磨轴的师傅机床精度飘了,磨出来的轴是Φ50.032,比最大过盈的尺寸还大了快0.03。孔是按标称尺寸镗的,压床硬把轴砸进去的时候,当时试转着挺顺,谁也没当回事。
跑了三个多月,车间夏天温度高,减速器开起来轴温能到六十度,金属一涨,本来那点过盈就变成了强压的抱死状态,转不动的时候整条输送线卡了俩小时,线上堆的工件倒了半排,班组长追着当初设计的人骂了三圈。
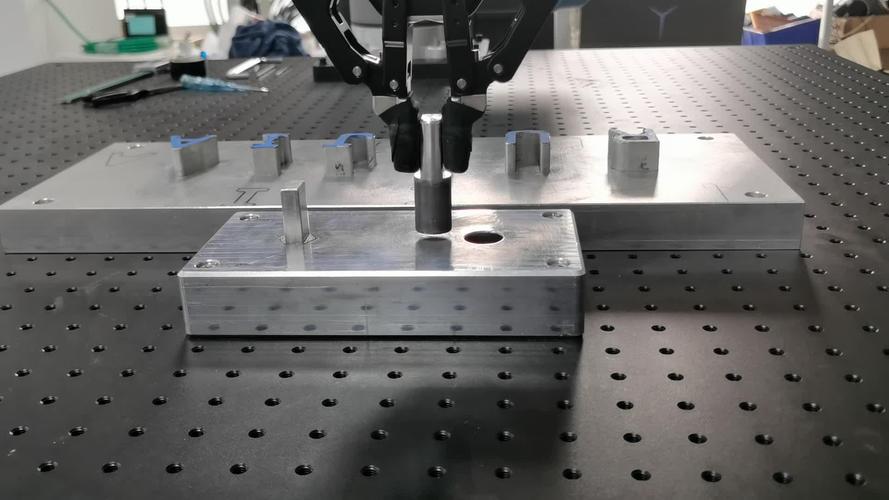
很多刚接触机械的人,对公差的认知是从课本上来的,觉得“差个0.02毫米,肉眼都看不见,能有啥影响”。真不是。金属的热膨胀系数摆在那,夏天和冬天的车间温度差能有三十度,同样尺寸的轴,温度差四十度的话,直径能差个0.02毫米——这刚好就是很多配合的全公差范围。你要是冬天装的时候刚好卡在最紧的位置,夏天一涨,直接咬死。
很多人对公差的误解,就是把“允许的偏差范围”当成了“必须卡到正中的死尺寸”。
课本上的配合等级,到了车间全要“接地气”
我刚进厂的时候也这样,对着配合表翻来翻去,什么H7/g6是间隙配合,H7/k6是过渡配合,H7/p6是过盈配合,选的时候生怕选得不对,被师傅说不专业。结果第一次跟着老师傅装磨床主轴,他拿游标卡尺量完轴承内圈的尺寸,转头让磨床师傅把轴磨小了0.01毫米。我当时急了,说师傅这不对啊,按表上的过盈配合,磨小了不就间隙太大了?
老师傅当时把卡尺往我手里一塞,说你摸摸这车间的墙。我摸了下,凉得冰手。他说这老厂房冬天没有暖气,主轴装上去,等开俩小时机床,温度上来了,轴涨起来那点间隙就刚好没了。你要是按表上的尺寸磨,冬天装的时候轴承内圈硬压到轴上,滚道都压变形了,转起来噪音大得隔壁工位都嫌吵,用俩月就得换。
后来我见多了才知道,车间里根本没人抱着表硬抄的。比如夏天装的零件,就故意把间隙多留个几微米,给热膨胀留够空间;装完要经常拆的检修件,就把过盈量收一点,别下次检修的时候拆不下来,被人戳脊梁骨;甚至有的老车间,装大尺寸的过盈配合件,根本不用压床硬砸,把孔放机油里煮半小时,热胀了直接套到轴上,冷却之后的紧固力比硬压的还稳,还不会伤加工面。
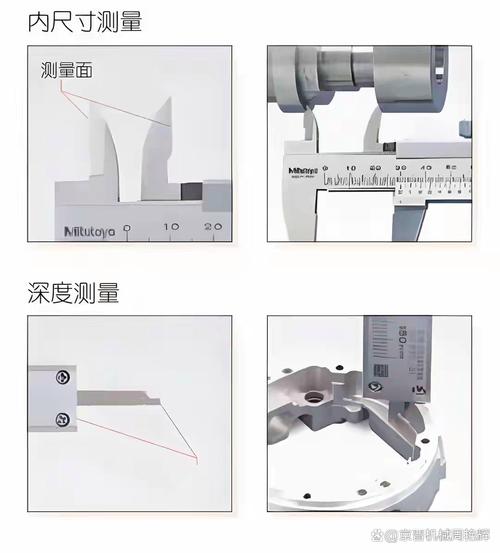
之前有个同行跟我吐槽,说他设计的一台设备,所有公差全按手册算的,精度比要求的还高半级,结果客户那边装的时候,因为车间在南方,梅雨季空气潮,零件刚从冷库里拉出来,表面凝了一层水,温度还没上来就硬装上去,跑了半个月就咬死了。他飞过去拆的时候,满头汗,说我这数全对得上手册啊,怎么就坏了?
我跟他说,手册上的数,是给理想环境算的。哪有那么多理想环境?
那些没人会写在设计手册里的配合潜规则
干了这么多年,我总结出来的最实在的经验,根本不是什么复杂的公差计算公式。
比如,但凡要经常拆的零件,别选过盈配合。上次有个新来的设计,把设备端盖和轴的配合选了0.02毫米的过盈,结果第一次检修的时候,拆端盖把轴端的螺纹都拧滑了,最后用三爪拉马硬拽,端盖的止口都拽变形了,换个新件花了小几千。检修的师傅拿着变形的端盖,在车间群里骂了三天,谁见了那个设计都要调侃两句。
再比如,精度要求不高的地方,别追求过高的配合精度。比如机架上的连接定位销,你要是选个IT6级的高精度间隙配合,加工费贵不说,车间里的铁屑一掉进去,卡得比啥都牢,反而选个稍微松一点的IT8级配合,拆的时候用螺丝刀一撬就出来,省老事了。
还有,要是加工机床的精度本来就飘,就别选公差带特别窄的配合。比如有的老磨床,磨出来的件尺寸上下能差个0.03,你给个公差带0.02的要求,最后装出来的件不是松旷就是卡壳,纯纯给自己找麻烦。
所谓的公差配合,从来不是死的数值表,是你得对着当下的温度、机床的精度、甚至后续维护方的拆件习惯,反复调出来的适配值。
说实话,我见过太多拿着设计手册当圣经的年轻人,算出来的公差丝毫不差,到了车间根本装不上,最后蹲在机床边挠头的样子,比我当年刚进厂的时候还狼狈。
刚才那个咬死的减速器,最后是用乙炔枪把端盖烤热了才把轴抽出来的。小徒弟蹲在边上记笔记,写得挺认真。我拍了拍他的肩膀,说等你在车间站够三年,就知道那些写在书上的数,从来都不是死的。
风从车间大门吹进来,带着机油的味道。机床的轰鸣声又响起来了。
作者|制造
排版|制造
审核|安然