上周三下午,数控班组的小周举着个亮得晃眼的法兰盘冲我跑过来,说自己磨的零件全尺寸达标,通止规过了三遍,结果装到变速箱上,密封圈压上去漏得跟下雨似的!
我接过零件拿卡尺量,内外径的公差卡得比图纸要求还严,确实挑不出毛病。拿百分表往端面一靠,转了一圈,表针跳了快两格。
0.2mm。
就这一点点,密封圈压不匀,油直接顺着缝隙往外渗。
尺寸对了,不代表零件能用
这是车间新人最容易踩的坑——总觉得把卡尺卡到的那几个数对准图纸,就算完成任务。没人会告诉你,图纸上那些框框里的箭头、斜杠,藏着比尺寸严十倍的要求。
形位公差管的根本不是”大小”,是”形状”和”位置”。你磨的法兰外圆再圆,端面歪了,装上去就是漏;你铣的轴再直,和配合的孔不同轴,转起来就晃。
我当年刚入行的时候,比小周还轴,为了把一个轴的直径磨到公差中间值,对着砂轮磨了快俩小时,结果装到设备上跑起来嗡嗡响,师傅拿表一打,同轴度差了0.15,追着我骂了半条车间通道。现在想起来,后颈还能感觉到那时候的热乎气。
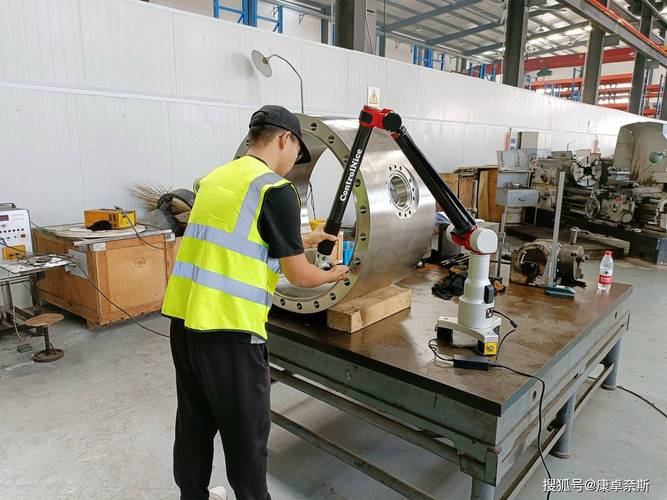
很多人觉得这是吹毛求疵。不就是差那么一点点吗?金属都有弹性,凑合用不行?
不行。
精密设备的配合间隙,本来就是按丝算的。你那0.1的跳动,传到轴承上,就是滚道偏磨,用不了仨月就得换;传到密封件上,就是渗油漏水,客户拉着机器回来退货的时候,可不会听你解释”尺寸是对的”。
别拿形位公差当纸上的符号
刚出校门的小孩对着图纸背符号,什么平行度、垂直度、同轴度,背得滚瓜烂熟,真到现场拿表打的时候,手都抖。
磁力座往平板上一吸,百分表的测头轻轻贴在被测面上,手劲稍大一点,表针就歪半格。慢慢转着零件走一圈,表针晃的那点范围,就是你零件的真实脾气——不是卡尺量出来的死数,是装到机器上之后,真刀真枪干活的状态。
上次有个供应商送过来的机床底座,拿卡尺量所有安装面的尺寸,全在公差范围内,连毛刺都打磨得干干净净。我们拿表打了下两条导轨的平行度,差了0.15。对方业务员当时就急了,说我们图纸上没标这个数啊?
怎么没标?图纸上导轨面旁边那个平行度的框,他是真没看见。
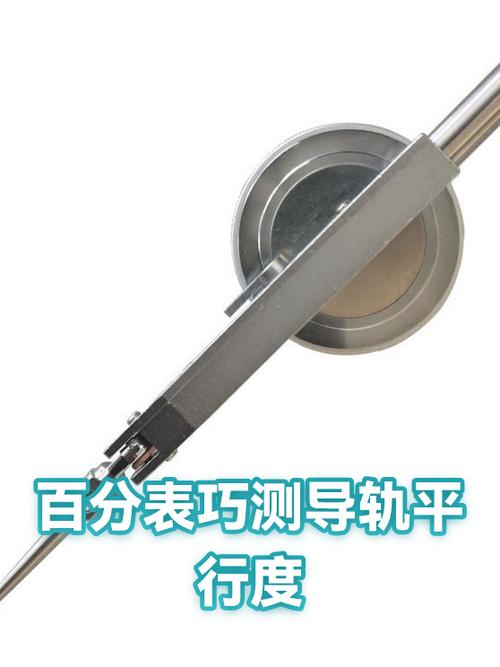
直接退回去。对方还觉得我们故意刁难,说不装上去用个三五年,根本看不出问题。
他说得对。
等他装上去用个半年,工作台走起来晃得像筛子,丝杆磨出沟,精度全失的时候,那时候再后悔,就不是退个货的事了。
说实话,很多小厂根本不做形位公差检测。觉得费时间,一个零件打表要花十几分钟,有那功夫多磨俩零件不好吗?结果批量装配的时候,十个零件里有三个装不上,能装上的用不了多久就出问题,售后跑断腿,算下来的成本,够买一屋子百分表。
真正的高手,都在悄悄给形位公差留余地
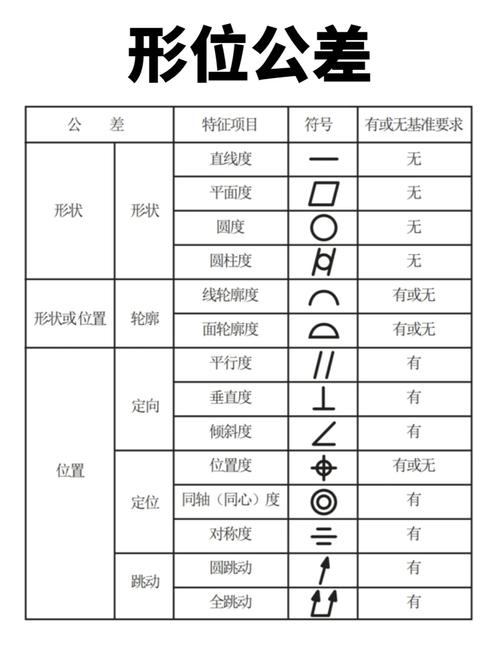
别觉得形位公差就是越严越好。
做普通水管接头的厂子,你非要给法兰面卡个0.01的平面度,那生产成本直接翻十倍,客户根本不会为这点精度买单。就像你穿拖鞋去工地,没必要硬塞个三接头皮鞋,合适用就行。
真正干了十几年的老师傅,看图纸从来先看形位公差的要求,再看尺寸公差。加工的时候也会有意识的给形位公差留余量——磨端面的时候多走一刀,铣导轨的时候多校一次平,别等最后尺寸全卡完了,才发现形位公差超了,零件直接成了废料。
上周小周现在天天泡在检测室,拿着百分表对着各种零件打。昨天他跑过来跟我说,原来之前师傅说”零件不是量出来的,是装出来的”,是这个意思。
我没接话。
毕竟我当年被骂的时候,也是这么想的。
作者|制造
排版|制造
审核|白杨