上周去郊区的机加工车间,刚推开车间大门,就被一阵嗡嗡的震感裹了满脸——那台用了五年的立式加工中心,抖得操作面板上的按钮都在发飘,切下来的铝屑顺着工作台边往地上掉,旁边的师傅攥着扳手,指节都捏白了。
他们之前折腾了快三天:换了新的面铣刀,把所有地脚螺栓的扭矩都打到了规定值,甚至把水平仪贴在主轴上重新校了水平,加工出来的工件表面还是布满了等距的波纹,粗糙度测出来超了整整三倍。
我站在旁边看了五分钟,跟师傅说,别拧了,这问题不是螺栓松,得上模态分析找原因。旁边的小徒弟当时就皱眉头,说模态分析?那不是要贴几十个传感器,算一堆矩阵,做出来的报告厚得能当枕头?
别拿教科书上的公式当圣旨
哪有那么夸张。我从工具包里掏出平时常用的那套设备:一把配重可调的力锤,两个灵敏度不低的加速度传感器,还有个巴掌大的采集盒子,往笔记本上一插就能用。哪需要在机床上贴十几条线?两个传感器就够,一个粘在主轴端的壳子上,一个吸在床身的地脚位置,剩下的就是拿着力锤,在机床的不同位置慢慢敲——敲立柱,敲主轴箱,敲工作台,每敲一下就停两秒,等信号稳定了再敲下一下。
别使劲砸。
很多人第一次做的时候,总觉得敲的力越大,信号越清楚,结果把机床的防护漆都敲掉一块,采回来的数据全是杂波,跟在集市上录的音似的,根本分不清哪个是机床本身的振动,哪个是旁边冲床打零件的动静。上次带的新人就犯过这错,抡着力锤敲得咚咚响,最后导出来的频响曲线满是毛刺,折腾了俩小时才发现,他敲的时候刚好赶上旁边的数控车床在车螺纹,那振动顺着地面传过来,全记到数据里了。
说穿了,模态分析干的事,就是摸清楚这台机器天生的振动脾气——它本身在哪个频率下最容易晃,哪个部位晃得最厉害,就像你敲一个空瓷碗,不同的碗敲出来的声音不一样,爱共振的那个频率,就是它藏在骨子里的敏感点。要是机床切削的时候,产生的冲击频率刚好跟这个敏感点对上了,那不管你把螺栓拧多紧,刀具磨得多锋利,它都会像被推到了节奏上的秋千,越晃越凶。
那些拧螺栓解决不了的抖,才是真麻烦
车间里干了十几年的老师傅都知道,机床抖的原因分两种。一种是真的连接松了,地脚螺栓没紧,导轨间隙太大,刀杆伸太长,这种问题好解决,拿扳手拧两圈,调个间隙,立刻就好。另一种就麻烦了——是刚好撞在了共振点上。
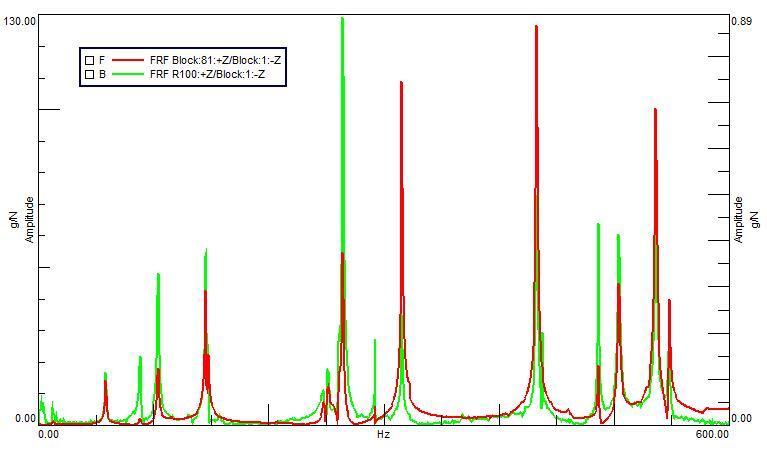
上次那台抖得掉铝屑的机床,我们采了二十分钟的数据,把频响曲线拉出来,一眼就看到在120多Hz的位置,有个尖得扎眼的频响峰。啥概念?就是这个频率下,哪怕只给机床一丁点的力,它都能晃个不停。再去核对当时的加工参数,主轴转速加每齿进给算下来的冲击频率,刚好就卡在这个尖峰的位置。
当时旁边的师傅还不服,说我把螺栓都拧成那样了,怎么还共振?我指着曲线给他看,你就算把床身用钢筋焊在地上,只要这个固有频率没动,你切削的频率跟它对上了,该抖还是抖。就像你站在硬地上,按你自己的走路节奏晃,只要节奏对了,照样能把旁边的玻璃震得响。
那解决方法也简单。总不能把机床拆了重新设计吧?要么就在床身的空腔里灌点阻尼砂浆,把那个尖峰的高度压下去,就像给晃的门板后面钉个斜撑,消掉它爱晃的那股劲;要么就把主轴转速稍微调个几十转,差个几赫兹,避开那个尖峰就行。就这么简单,调完之后再开动机床,拿个硬币立在操作面板上,硬币稳了快一分钟没倒——之前那状态,别说硬币,放个螺母都能给震下来。
说真的,我每次遇到这种时刻都觉得特别值。没有什么高大上的理论,也没有什么复杂的实验,就是拿着小锤子敲两下,看着屏幕上的曲线,就能把卡了生产好几天的问题搞定,比在办公室里写十页分析报告都有用。
别被软件上的花架子界面骗了
现在很多模态分析的软件,做的界面花里胡哨的,3D模型一会红一会蓝,一会显示高阶振型,一会给你算一堆模态阻尼比,看着就像电影里的高科技操作。我刚接触那会,也对着这些界面犯怵,觉得必须要把前20阶振型都摸得门清,才能配做模态分析。
后来跑了上百个车间才明白,现场哪需要管那么多?你就盯着两个核心的东西就行:第一,曲线上的尖峰在哪,那个频率是多少;第二,这个尖峰对应的振动,到底是哪个部位在晃。是主轴伸太长了甩?还是立柱太单薄了弯?还是旁边堆的料架跟着共振?甚至有时候是车间的通风管道没固定紧,跟着一块晃——这些问题,你不做测试,光靠耳朵听,靠眼睛看,根本找不出来。
上个月有个做齿轮箱的车间,说他们的测试台晃得厉害,一开始以为是齿轮箱本身的问题,拆下来检查了好几次,齿轮的齿面磨损、轴承间隙全在合格范围内,就是装上去一跑就抖。后来拿力锤敲了两下,测出来的尖峰刚好落在测试台的钢结构支架上,原来那支架焊的时候没加斜撑,本身就软,共振了。后来在支架上焊了两块加强筋,当场振动值就降了七成。
很多人总觉得模态分析是实验室里的高端技术,离车间远得很。其实哪有那么远。说白了就是车间里的老手艺,从最早的老师傅拿个螺丝刀顶在机壳上听声音,到现在拿传感器接电脑看曲线,本质上都是在找机器的振动脾气。工具换了,那股蹲在现场解决问题的劲,从来没变过。
作者|制造
排版|制造
审核|乐乐