刚跨进车间大门,最先听见的不是记忆里老铣床哐当哐当的撞刀声,是角落传来的低低的伺服电机运转的嗡鸣。靠在机床边的张师傅叼着半根烟,手里搭着游标卡尺,眼睛盯着系统屏幕上跳动的坐标,额头上连汗都没出。搁三年前,他可不敢这么放松——那时候这台老铣床全靠手轮摇,走刀的力度全凭手感,稍不留神就切过了头,一天下来胳膊酸得抬不起来,废品还能攒小半筐。
你以为换个系统就是数控化改造?错
很多小厂老板对这事有误解,觉得数控化改造就是花几万块买个系统,找个电工把线接上,就能从手动变自动。哪有这么简单。
你要是真的拆过那台在车间角落蹲了十几年的老铣床就会知道,床身缝隙里攒的油泥混着切下来的铁屑,硬得像块黑水泥,拆下来的旧操作面板上,每个按键的标识都被工人的手指磨得只剩浅印,摇手轮的木柄上还留着前几任师傅攥出来的包浆。真正的数控化改造,第一步从来不是选最贵的系统,而是先确认这台老机床的身子骨能不能扛得住自动走刀的力度。
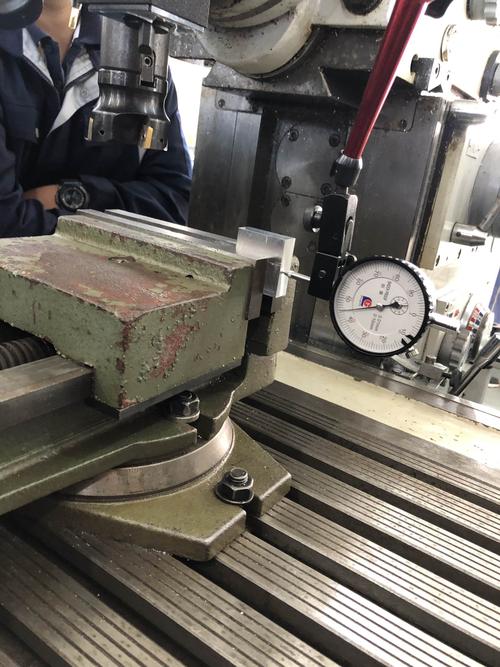
拿百分表吸在床身上,慢慢摇动手轮测丝杠的反向间隙,打导轨的磨损量,看床身有没有因为常年受力产生的变形。要是导轨磨得差了太多,得先刮研导轨面,把几何精度找回来,再谈装系统的事。
别笑。这真不是段子。
去年碰到个做小五金件的老板,算着刮研导轨要花大几千,嫌贵,直接跳过这步装了系统。结果一开机走自动程序,加工出来的零件平面度歪得离谱,十个里有八个要当废铁卖,前前后后亏的钱,够把整台机床的导轨重新刮三遍。他蹲在机床旁边把烟盒捏得皱巴巴的,说早知道就不省那点钱了。
最容易踩坑的,是没人当回事的接线环节
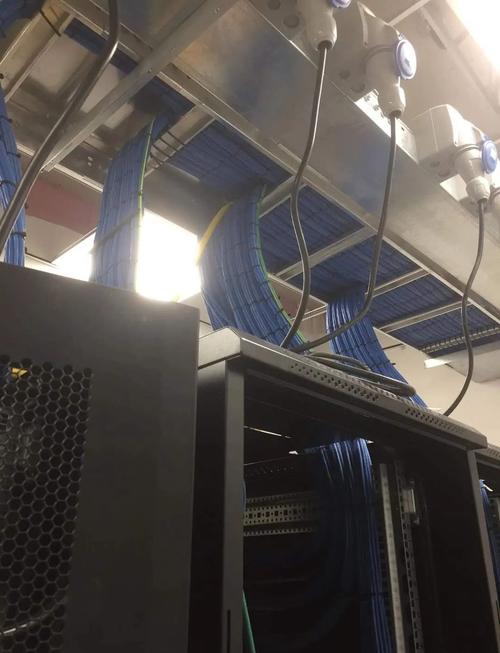
很多改造队伍图快,接完线随便往线槽里一塞就完事,根本不管线的排布。
车间里的环境是什么样的?切削液的雾气飘在空气里,铁屑顺着缝隙掉在线槽里,时间长了线皮泡软、被铁屑磨破,轻则短路烧保险,重则把系统的主板烧穿。我们碰到过最离谱的改造,强电线和弱电线直接绑在机床的冷却水管上,开机不到三个月,水管漏的切削液顺着线流进系统接口,整个屏幕黑得彻底,拆开来一看,主板的针脚都锈断了,根本修不了。
干了这么多年改造,我最常跟老板强调的就是强电与弱电必须用独立线槽分隔,走线的时候要留够冗余,避开切削液直接冲得到的位置,原来锈得转不动的限位开关必须全部换新——这东西不值几个钱,真等系统走到头限位没触发,硬撞上去,刀盘崩了、丝杠弯了,修一次的钱够换几十套限位。
改完的机床,得像教新徒弟一样磨合
很多人觉得系统装好、参数调完,改造就完事了。哪有那么容易。
老机床的丝杠用了十几年,反向间隙根本不是固定值——车间温度高一点,丝杠热胀冷缩,间隙就会变;走刀速度快一点,丝杠的受力变了,间隙也会飘。你得让机床空程跑上几个小时,摸清楚它在不同工况下的间隙变化,一点点调整补偿参数,直到走出来的轨迹没有偏差才行。
还有在机床上干了二三十年的老师傅,以前全靠手感摇手轮,突然让他对着系统输坐标、编程序,一开始手都抖,输个X轴的坐标都要核对三遍,生怕方向输反了撞刀。得慢慢练,先拿铝板、塑料板切简单的轮廓,练个把星期,等手熟了,再上正式的钢件。
我跟了三个月的那台老铣床,第一次跑正式加工程序的时候,旁边站了三个人:一个盯着程序面板核对代码,一个盯着机床的移动轴看有没有卡滞,一个手搭在急停按钮上,就怕出问题。等整段程序走完,拿卡尺一量,尺寸差了不到一丝,三个人对视一眼,都笑了。搁以前,这台机床干一个活要四十分钟,现在八分钟就能搞定,废品率从原来的一成多,降到了几乎没有。
现在再进那个车间,老铣床的嗡鸣混着其他机床的声音,张师傅靠在旁边刷着手机,等加工完成的提示音。不用像以前那样全程攥着手轮绷着劲,他说,这哪是改了台机床,是给自己减了半条胳膊的累。
作者|制造
排版|制造
审核|小北