上周带刚毕业的小孩进车间,刚推开门他就皱鼻子——不是想象里一尘不染的白大褂无尘室,是满是切削液味道的水泥地,墙角堆着装铁屑的铁皮桶,机床边的抹布油得发亮。他张嘴就问,你们这不是做精密加工的?怎么跟我家楼下的修车铺似的?
你以为的“精磨”,其实连入门都算不上
他刚进加工区,就瞅见磨床边上刚卸下来的金属轴,举着对着头顶的灯晃了晃,亮得能照见他自己的脸。“这精度肯定够吧?都能当镜子了。”
我拿过百分表往轴的外圆上一搭,转一圈,表针稳稳跳了两格。直接给他怼回去:这东西装到设备里,跑俩小时就得卡死。
很多人对精密加工的误区,就是把“亮”和“准”划等号。磨得再亮,没把热变形的账算明白,全白搭。砂轮高速蹭过金属表面的时候,那点摩擦热能瞬间把工件烤得胀起来,你当时卡着尺寸调的磨头,量着刚好卡进公差范围,等工件凉透了一收缩,尺寸能差出去小半头。更别说表面那层被高温烤坏的硬皮,看着亮,实则脆得很,装上去用不了俩月就掉渣。
上次有个刚转岗的师傅,为了赶批次,磨完轴连冷却时间都没等够,拿着风枪吹两下就塞到检测台上去量,整批三十多个零件全超差,赔的钱够他仨月奖金。说到这我都替他肉疼。
所有的精度,全是跟“热”对着干出来的
这小孩当时瞪着眼问,那你们怎么解决这个问题?
说出来你可能不信,我们干精密加工的,最大的敌人根本不是刀具不够锋利,是温度。你拿家里的钢直尺想想,夏天搁太阳下晒半小时,都能比在空调房里长出个几丝,更别说机床转起来,主轴发热,导轨发热,连你站在机床旁边,呼出来的热气吹到工件上,都能让那点微米级的尺寸飘走。
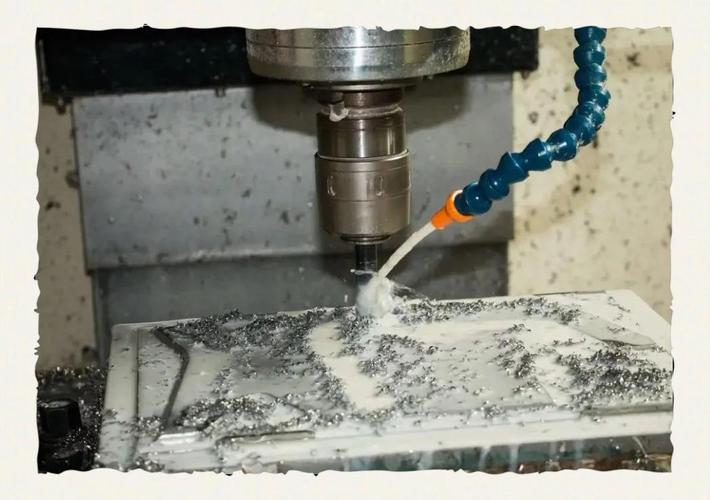
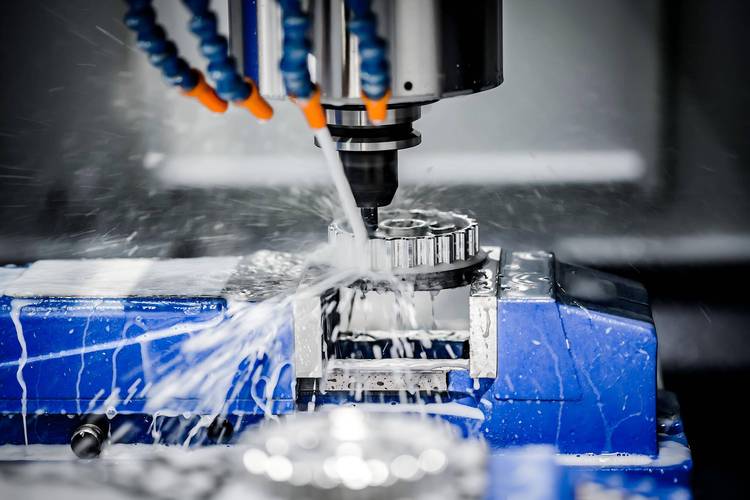
我们车间做高精度零件的时候,机床提前俩小时就得开着空转,等整个机床的温度跟车间室温稳成一模一样了,才敢往夹具上装工件。加工的时候切削液得裹得严严实实,连刀具刚切进去的那点摩擦热,都得瞬间冲没。更邪乎的是,有时候车间里的排气扇风直吹到工件台,那做出来的零件尺寸,能差出半根头发丝的宽度。
很多外行来参观,总问你们怎么不装个全封闭的恒温恒湿车间?我都懒得解释——哪有那么多预算?再说了,真要是把车间封得密不透风,夏天切削液的味道混着机床机油味,人待俩小时就得晕。我们这帮干了十几年的老钳工,靠的就是摸,摸工件凉不凉,摸机床外壳的温度稳不稳,比什么传感器都准。
最后那道“抛光”,其实是在给零件“顺毛”
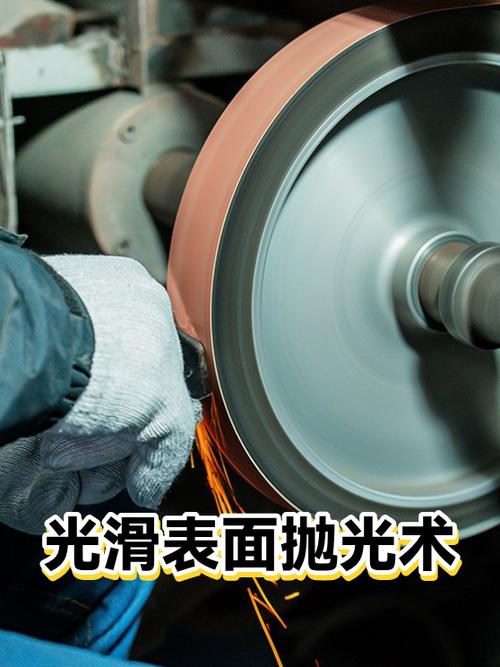
等加工完的工件转到抛光区,这小孩又看傻了。之前他以为抛光就是拿砂纸使劲蹭,把表面蹭得发亮就行,结果我们的师傅拿着细得跟面粉似的研磨膏,顺着金属的纹理一点点蹭,蹭完拿无尘布擦得干干净净,拿指甲盖划过去,一点阻力都没有。
真正的精密抛光,根本不是为了蹭亮,是给金属表面“顺毛”。金属被切削过之后,表面会留着很多肉眼看不见的小毛刺,你要是不管这些毛刺,装到有相对运动的配合面里,没俩月这些毛刺就会被磨掉,混在润滑油里堵了油路,整个设备都得趴窝。
我刚入行的时候,师傅拿个做好的轴给我摸,我闭着眼从这头摸到那头,连一点起伏都感觉不出来,当时就傻了——这比我家那几千块买的大理石台面还滑。师傅说,这东西要是表面有个小毛刺,装到液压系统里,油液循环的时候就能把毛刺冲下来,堵在阀道里,后期维修的成本,够做一百个这样的零件。
之前有个客户反馈,说我们做的零件用了半年就卡了,寄回来拆开看,阀道里卡了个比灰尘还小的金属屑。我们顺着加工记录查,就是最后那道抛光的时候,换砂纸的间隙,没把工件上残留的磨料冲干净,就这么点小事,来回物流加维修,花了小两万。你说亏不亏?
刚才写这段的时候,手机弹了个车间的工作群消息,说今天夜班做的那批轴,首件测完尺寸,全在公差范围内。挺好。
作者|制造
排版|制造
审核|阿辰