换完三层无尘服,把头发全塞进帽子里,连口罩的边缘都按得严严实实,我跟着师傅推开加工间的厚重隔音门。
门关上的瞬间,连呼吸声都变小了。
刚跨进去那步,我那点刚在楼下吹了两分钟热风攒的燥热,瞬间被恒温系统吹得连毛孔都缩紧,连抬手捋额前碎发的动作都不敢做——不是怕弄脏衣服,是怕那点带起的风,搅了正在跑的设备。
别信“精度高就是磨得狠”的鬼话
刚入厂那会我真的傻。
看着那台磨球面镜的设备,磨头慢悠悠转着,压在工件上的力道轻得像一片叶子落下来,我私下跟同批的新人吐槽,说这设备转得这么慢,磨到猴年马月才能达到要求的精度?
师傅当时就敲我脑壳,指了指磨头边上的压力传感器给我看。那上面显示的数值,比你手里捏一张A4纸的压力还小。
超精密加工的核心从来不是“削掉多少”,而是“你连不该动的那一层原子都不能碰”。
很多人对这个行当的误解,全是从“越用力磨越光滑”来的。真不是。你要是敢把磨头的压力调大一点,别说达到要求的面型,工件表面直接会被压出细微的塑性变形,等后面你把表面的材料磨掉,那些藏在表层下面的变形会慢慢弹出来,整个面直接歪掉。
我刚学的时候试过一次,为了赶进度把压力调大了两成,磨出来的镜子看着亮得能照见人,拿到干涉仪下一测,整个面的波纹跟水波纹似的,攒了四个小时的活,全废。
车间里的“隐形敌人”,比铁屑难缠一百倍
干这行久了你就会发现,真正能把你气到跳脚的故障,从来不是设备崩了个刀,或者电路出了问题。
是那些看不见摸不着的小东西。
真的。
比如温度。
通常整个加工间的温度会控制在一个很窄的波动范围里,哪怕有人开门带进来半股热空气,飘到正在加工的工件边上,那点热胀冷缩的变形量,就够让你攒了大半天的精度差出去好几个等级。
还有静电。
上次隔壁班的小徒弟,换完工件没等静电泄放完就伸手去扶,那点从无尘服上带出来的静电,直接在镜面上烧出个针尖大的小坑。肉眼根本看不见,等拿到检测设备下一扫,半批攒了三天的件全判废。他当天蹲在车间外的台阶上抽了半包烟,谁劝都没用。
说实话,刚接触这行的时候我也觉得,至于吗?不就是个零件。直到亲眼看着一块毛坯,因为门口的风帘稍微歪了点,吹进来的气流让设备床身产生了微米级的微小振动,最后磨出来的面全是细密的振纹,我才知道那些看起来神神叨叨的规矩,全是之前的人踩过无数坑攒出来的。
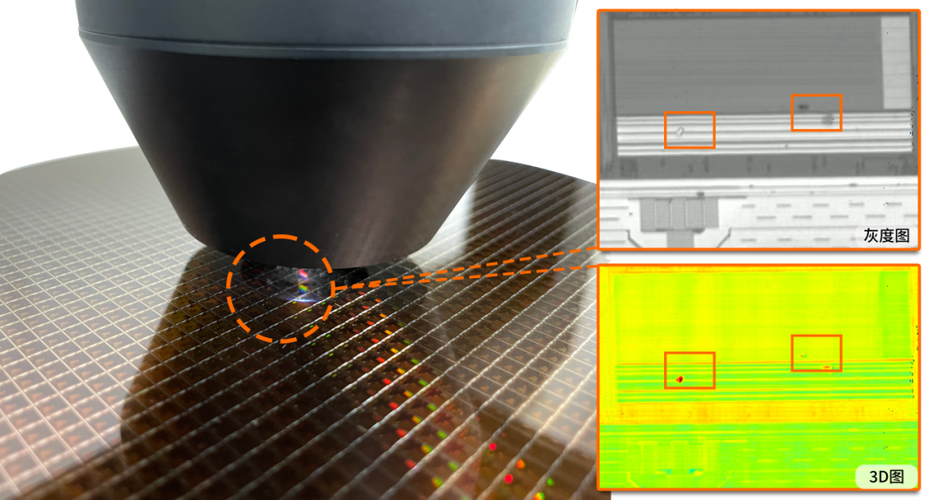
所谓的“镜面”,根本不是最后抛出来的
很多人觉得,超精密加工出来的那种能当镜子用的光滑表面,全是最后一道抛光工序抛出来的。
大错特错。
从你把工件往夹具上放的那一秒开始,所有的精度就已经在算总账了。
别不信。
装夹时的微小应力变形,是超精密加工里最容易被忽略的隐形杀手。
比如你夹工件的时候,三个顶针的压力要是有一个比别的大一点,工件被夹得稍微歪了那么一点点,哪怕只有头发丝直径的几十分之一,后面你磨再久,出来的面都是有应力残留的。等你把件从夹具上拆下来,那点应力慢慢释放,整个面就会慢慢翘起来,光打上去根本聚不成一个小点。
师傅教我的时候,从来不让我上来就开机。每次装完夹,都得把千分表架在工件边上,用指节轻轻敲敲设备的床身,听听声音是不是对的。要是声音发闷,就说明哪个连接的地方松了,得重新紧一遍。还要等工件的温度跟加工间的温度完全一致了,才能开设备。连滴在工件上的切削液,都得提前调到跟工件一模一样的温度,不然那滴凉水流上去,局部的微小变形,等你最后测的时候,根本找不着原因。
那天我站在设备边上,看着磨头慢悠悠转着,工件在冷白色的灯光下泛着匀匀的银辉。外面走廊有人走过,脚步声隔着厚厚的隔音门传进来,闷得像从很远的地方飘过来。
师傅拍了拍我肩膀,说这行干久了你会明白,我们磨的根本不是什么零件。
是跟所有看不见的小脾气较劲。
作者|制造
排版|制造
审核|安然