刚跨进热处理车间的门,热浪先扑脸。空气里飘着淬火油混着氧化皮的涩味,耳朵边是轴流风机嗡嗡的轰鸣——王师傅正攥着半米长的铁钩,把一摞烧得透红的钢轴料从箱式炉里往外扒。我凑过去问这是在干啥,他头都没抬:别挡光,正火呢。
别把正火当成随便烧红了吹凉
说真的,我刚进厂那会真觉得这是车间最没技术含量的工序——不就是把钢烧红了,拿风吹凉吗?直到我崩了那把合金车刀,才知道这里面的门道,比调机床进给量还细。
正火的核心从来不是”烧红”,而是在精准的温度区间里,把之前轧钢、锻造攒下的乱序晶粒全部揉碎了,再让它们顺着统一的方向长整齐。通常烧到钢料的晶粒组织刚好开始重组的临界温度以上就行,不能烧过——过了晶粒长粗,料就脆得像烤过了头的桃酥,敲一下都能掉渣。
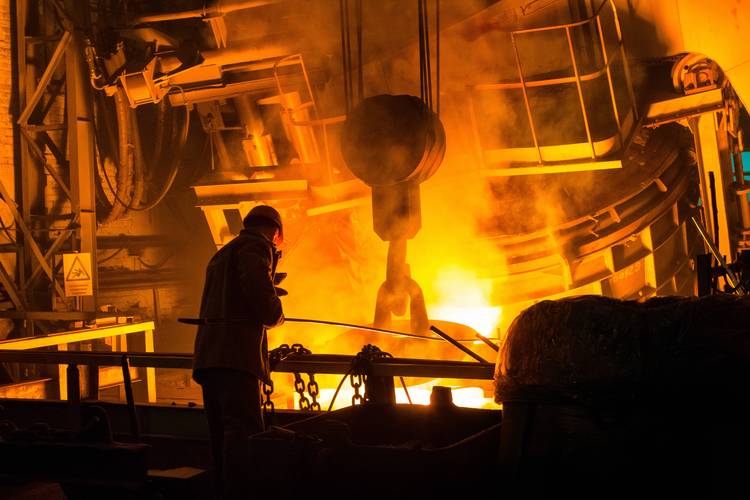
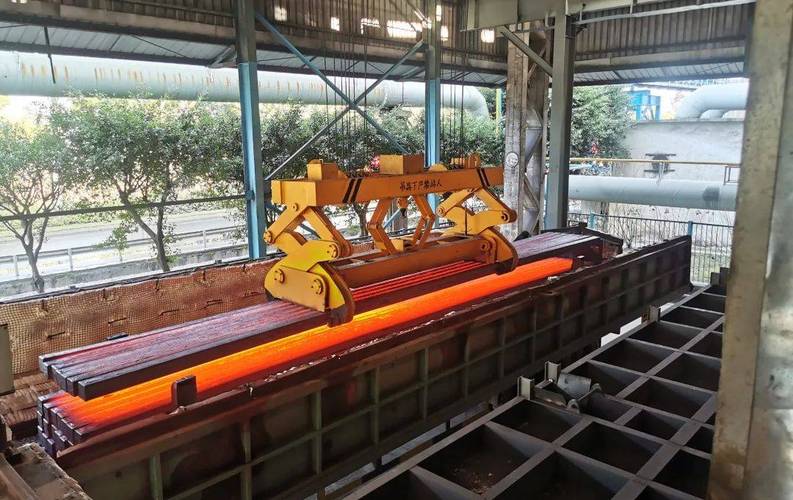
我刚进厂那会犯过傻,把刚拉出来的红钢直接堆在墙角,想着反正都是空冷,省得开风机费电。结果那批料拉去车削的时候,刀刚啃上去就崩了个豁口——王师傅拎着崩掉的刀头追了我半条走廊,说我把正火做成了”自然凉透的死面疙瘩”。那些乱转的晶粒没来得及重新排整齐,内应力全闷在料里,硬得啃不动不说,后续用不了多久就得变形。
正火吹凉的风,从来不是越大越好
很多新来的徒弟以为,正火就是烧完了开最大档的风机猛吹,越快凉越好。错得离谱。
刚从炉里出来的钢料表面是樱桃红的,内里还裹着攒了几小时的热。这时候如果开最大的风对着猛吹,表面一层先凉成硬壳,内里的热散不出来,后面冷却的时候一缩,内部全是看不见的微裂纹。这种料看着表面好好的,装到设备上跑俩月,说不定就从裂纹的地方断成两截。
老法师摸正火的节点根本不用一直盯着测温枪,盯着钢料表面的颜色变就行:从亮樱桃红,慢慢褪成暗樱红,再到完全发暗的深灰,这时候再开风机循环吹,冷却的速度刚好能让晶粒长的齐整,不会因为骤冷憋出内应力。
你就把这几个常接触的热处理工序当蒸馒头就好懂了:淬火是把刚蒸好的馒头直接塞冰水里,硬得能砸核桃,适合做需要高耐磨的齿轮表面;退火是把蒸好的馒头捂在锅里慢慢焖凉,软得好揉,适合后续要反复塑形的料;正火呢?是把馒头揭了盖,放在笼屉上让它自己透着凉风慢慢温下来,蒸出来的面筋道,不软不硬,后续切、削、钻都顺手。
那些被正火救回来的废钢,你根本看不出来
上个月隔壁班组接了一批热轧出来的连杆料,刚轧完的料摸上去硬邦邦的,内里因为轧制的时候反复弯折,攒了一堆内应力。要是直接拿去加工,钻个孔都能裂成两半,按当时的报废率算,小半个月的产能都得赔进去。
后来走了一遍正火流程,拉出来的料摸上去硬度刚好,车削的时候铁屑都是成卷卷下来的,没有那种碎成粉的糟感。
很多时候正火就是一道”兜底”的工序——前面轧钢、锻造攒的毛病,只要还没到料本身裂穿的地步,靠精准的正火把晶粒重新理整齐,把内应力放干净,大半的料都能救回来,根本不用回炉重炼。
王师傅现在带徒弟,从来不会先掏课本念定义。他就拉着徒弟站在炉边,盯着钢料的颜色从亮红慢慢变暗,听着风机的声音从大到小,伸手隔着半米感受热浪的温度变化。他说学正火最忌讳坐办公室背参数,你摸过三炉烧透的钢,吹过几轮带着温度的风,自然就知道哪一步差了点意思。
我上次下班的时候,看见他蹲在正火料堆旁边,伸手碰了碰刚凉透的钢轴表面,点了根烟。那堆刚才还红得晃眼的钢料,现在摸上去和普通的黑钢轴没什么区别。没人会知道这堆料之前在炉子里闷过几小时,被风机吹过多少轮。但后续装在机床、装在传动结构、装在各种机械上的时候,它们不会动不动就变形,不会钻个孔就裂,这就是正火最实在的用处。
作者|制造
排版|制造
审核|白杨