刚跨进热处理车间的门,那股混着机油、氨气的怪味先扑脸。徒弟小周跟在我后面,眼睛直盯着刚从炉里拉出来的一排机床主轴,伸手就要去摸,被我一巴掌拍在他手背上。
别碰。
那玩意儿刚出炉,表面看着凉得像块普通圆钢,内里的应力还没散匀,你手上的汗渍沾上去,后面磨床走两刀就能看到印子,废了都没处说理。
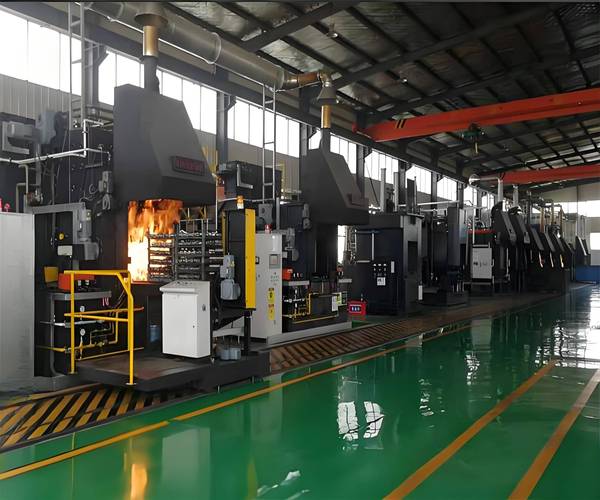
别把氮化和淬火搞混,差的不止是温度
小周之前在课本上学过热处理,张嘴就说这不就是淬火?我差点笑出声。
差远了。
淬火是把钢烧到通红,往油或者水里一扔,整个件从外到内硬得梆硬,变形大得能差出半毫米,后续得磨掉好几层余量才能用。氮化不一样,核心是往钢铁表面“喂”氮原子,不是在表面堆一层涂层,全程工件不会烧得通红,温度比淬火低一大截,拉出来还是原本的银灰色,连尺寸都不会怎么变。
很多刚入行的人以为氮化层越厚越好,我之前遇过个新来的工艺员,给客户报方案的时候特意写“加厚氮化层,更耐磨”,我当时就把报表拍他桌上——你当是刷墙刮腻子呢?
那层氮化的有效厚度,通常也就头发丝的几分之一,渗进去和钢铁基体长在一起,磨床的硬质合金砂轮蹭上去都留不下印子。真搞厚了,表层的化合物层脆得像锅巴,受点冲击就掉渣,用不了三个月就磨出沟。
见过氮化废件吗?十有八九是偷了懒
我在车间待了快二十年,见过的氮化废件没有一千也有八百。
没有哪件是因为氮原子本身不行坏的,全是人的问题。
最常见的就是前处理没做干净。工件进炉之前,表面的油污、锈迹哪怕留个指甲盖大的印子,氮原子就渗不进去,浮在表面形成一层虚的壳,装机之后转俩月,那层壳直接掉,露出底下软的基体,很快就磨出一圈凹槽。还有的是炉子里的氨气没给够,为了省点成本把通气量压得低低的,氮原子凑不够数,渗的层薄得像层纸,用手抠都能抠下来印子。
温度高了不行。低了也不行。
你要是把炉温开得比常规高个几十度,表层的氮原子刚渗进去就生成脆的化合物,跟冬天冻裂的墙皮似的,一碰就掉。温度压太低,氮原子在钢铁里跑不动,渗不进去多深,做出来的件跟没处理过的差不了多少。
不过话说回来,之前我带过个更冒失的徒弟,为了早点赶下班,把工件进炉的升温时间硬压了半小时,出来的件用硬度计一砸,软得像退火的熟铁,后来他自己蹲在打磨工位抛了三天的废件,手上的皮都磨掉一块,再也不敢瞎改参数了。
别觉得这技术离你很远
很多人觉得氮化是车间里的高端技术,跟日常用的东西不沾边。
不对。
你家里那把用了五六年都没钝的菜刀,很多就是做了氮化处理的——不用特意烧得通红,就在表面渗一层薄的氮原子,切硬骨头都不容易崩口。还有汽车发动机里的曲轴,要是没做氮化,开个几万公里就磨得晃荡,噪音大得像拖拉机。
说白了就是给钢铁穿了层看不见的薄甲,硬,韧,还不会掉。
刚才小周又凑过来,手里捏着块刚处理完的氮化试块,拿砂纸蹭了半天,连个印子都没留,眼睛亮得像发现了新玩具。我靠在炉边点了根烟,看着他蹲在地上磨那块试块,风从车间的窗吹进来,带着点氨气的味道,其实这活儿没那么玄乎,就是把每一步的小事做扎实了,那层薄壳自然就硬得能扛住十年的磨损。
作者|制造
排版|制造
审核|满满