上周三跟老周在渗碳工段蹲了仨小时,他递过来个刚出炉的传动齿轮,表面凉得扎指腹。我拿随身带的锉刀蹭了下——嚯,白印子都没留。
我当时就愣,这层壳难道是焊上去的?
老周翻个白眼,说这要是焊的,跑俩月磨损掉渣,司机在路上抛锚算谁的?
别拿渗碳当刷漆,一刮就掉的都不算数
很多外行,甚至刚进厂满三个月的学徒,都把渗碳归到普通表面处理那类,跟刷漆、喷塑似的,在零件外面糊一层东西。
扯什么呢。
渗碳从来不是在零件外面”加一层”,是让碳原子钻进钢铁本身的表层原子缝里,根本刮不下来。
钢本身是铁原子堆出来的规整格子,空隙不小。把零件加热到暗橘红的温度,再往密封的炉腔里通上能持续释放碳原子的介质,那些个头极小的碳颗粒就顺着表面的空隙往内部钻,钻个零点几到一毫米深,表层的碳含量提上去,再经过淬火处理,表层硬得能划动玻璃,芯部还保持着原来的韧劲儿。
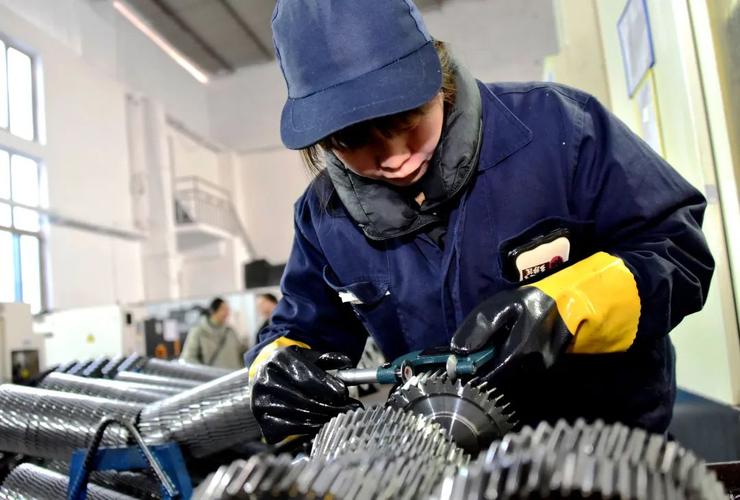
最妙的地方就是这层”内外差”。你要是把整个零件都淬成硬的,跟玻璃似的,受点冲击直接裂成八瓣,根本扛不住传动里的交变载荷。就像人穿铠甲,外壳硬得抗砍,里面的皮肉得软,不然摔一下铠甲碎了扎自己,那才叫糟。
很多人第一次见渗碳件都好奇,拿个锯条去划表面,硬得崩锯齿,拿锤子砸一下,芯部又能变形不裂,总觉得是什么黑科技。哪有那么多黑科技,全是跟原子打交道的笨办法。
炉子里的火候,差10度都能出废件
老周在这工段干了二十二年,最常挂在嘴边的话就是,参数是死的,炉子是活的。
哪有什么百分百精准的理想环境?很多产线的炉子用了快十年,密封胶条老化漏点气,温控表飘个三五度是常事,连风机循环的风量都能因为积了碳粉变弱。要是全照着工艺手册上的数值硬卡,指不定出来多少废件。
去年有个新调来的操作工,图省事把渗碳介质的浓度调得偏高,想着多渗点碳总没错。出来的齿轮磨完一检验,表层碳多的都快成白口铸铁了,脆得跟薄冰似的,装上去跑了不到一千公里,齿直接崩了半块。那批件全拆回来返工,光物流费就赔了小几万。
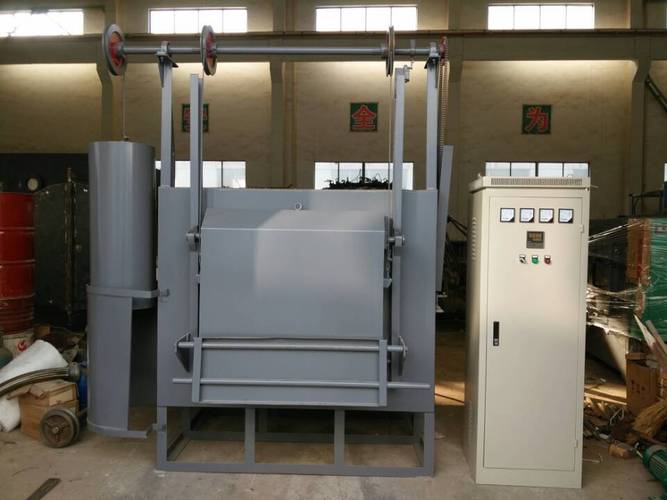
我第一次单独盯班的时候,就因为走神漏了听风机的动静。那时候风机上面积了厚碳粉,转速掉了三分之一,炉子里的循环气没顺,出来的一筐齿轮有三分之一的表层硬度不够,被检验员打回来的时候,老周在车间追着我骂了半条通道,现在想起来都脸热。
真的,这工序没有捷径。你得盯着炉壁的颜色看温度,听风机转的声音顺不顺,甚至要闻排气口出来的气味对不对——味太浓就是碳多了,味太淡就是碳不够,全是攒了几十年的直觉。
那些没人明说的渗碳”小脾气”
很多人以为渗碳的深度越深越好,恨不得渗个三五毫米,摸上去硬邦邦的多踏实。
错了。
碳渗得太深,表层碳含量太高,硬得发脆,齿受冲击的时候直接崩掉,还不如浅浅渗一层,韧乎乎的,能用的时间更长。就像咱们吃的裹糖山楂,外面那层糖壳薄点脆点刚好,要是糖壳厚得咬不动,反而没人爱吃。
还有啊,渗完的零件不能直接扔在车间地上凉,温差太大,表面会裂出肉眼看不见的细裂纹,装上去受点力直接断。很多新手图省事,开炉就把件往地上一倒,凉得快,效率高,殊不知那是在给后面的设备埋雷。
上次有个客户来车间参观,拿着个渗好的齿轮敲得当当响,说这工艺也没什么难的,不就是烧红了通点气嘛。老周当时就不乐意了,拿个同材质没渗碳的齿轮递过去,让他拿锉刀蹭。他三两下就蹭出个深印子,再转头蹭渗过的那个,脸都僵了。
说白了,很多看着没门槛的工序,全是踩了无数坑攒出来的经验。你抱着厚厚的手册把参数背得滚瓜烂熟,真站到炉边听见风机声音不对的时候,还是得挠头问旁边的老师傅,这动静是不是哪里漏了气。
作者|制造
排版|制造
审核|小北