2026-09-19 16:30:58 分类:正文
刚蹲车床边当学徒那会,我干过一件挺丢人的事。熬夜车了三根轴,拿游标卡尺千分尺量了八遍,直径全卡在公差范围内,沾沾自喜拿给质检,结果直接打回来报废。
我当时不服,拿回去反复量,尺寸一点没错啊。老师傅叼着烟过来,一脚把我踹一边,拿千分表架在V型块上一转,表针跳得快飞出去。
“尺寸对了,轴弯了,装个屁的轴承。”
那是我第一次实打实摸到形位公差的门槛,不是课本上干巴巴的定义,是废了三根料换回来的教训。
为啥尺寸全对,零件就是用不了?
很多刚入行的朋友都会犯这个错。觉得机械加工不就是卡尺寸吗?直径多大,厚度多少,对着图纸量对了不就完了。
哪有这么简单。
你要做一根传动轴,每个截面的直径都卡得死死的,误差不到一丝,可整根轴是弯的,弯个一丝多,你量直径根本量不出来。装轴承上去,转起来晃得厉害,轴承用不了半个月就烧了。
说白了,我们说的尺寸公差,管的是大小。形位公差,管的是样子和位置。
大小对了,样子不对,位置不对,照样用不了。
 机械加工弯曲轴与合格轴对比图
我之前在装配线见过更夸张的,一整箱法兰,所有尺寸都合格,就是装不上螺栓。为啥?法兰的四个孔位置歪了,孔本身大小对,位置偏了,螺栓穿不过去啊。
这不就是生活里装家具的道理吗?你买个成品衣柜,门板四个铰链孔,每个孔直径都挖对了,四个孔不在一条线上,装上去门歪歪扭扭,关都关不严,一个道理。
别把形状和位置混为一谈
很多新手学形位公差,看着十几个符号头都大,其实拆开说就两件事。
第一件是形状公差,形状公差只管零件自己长啥样,不需要基准。你一个平面,要求平,不能凸凹,就是平面度。一个孔,要求圆,不能椭圆,就是圆度。一根轴要求直,不能弯,就是直线度。全是说你这个面这个轴本身形状对不对,和别的零件没关系。
第二件是位置公差,位置公差管的是这个特征,相对于你定的基准偏不偏,必须要有基准。比如刚才说的箱体上两个平行的轴孔,每个孔本身圆度都对,但是两个孔的轴线不平行,装进去齿轮啮合就偏,磨一段时间就打齿了。这个不平行的误差,就是位置公差的问题。
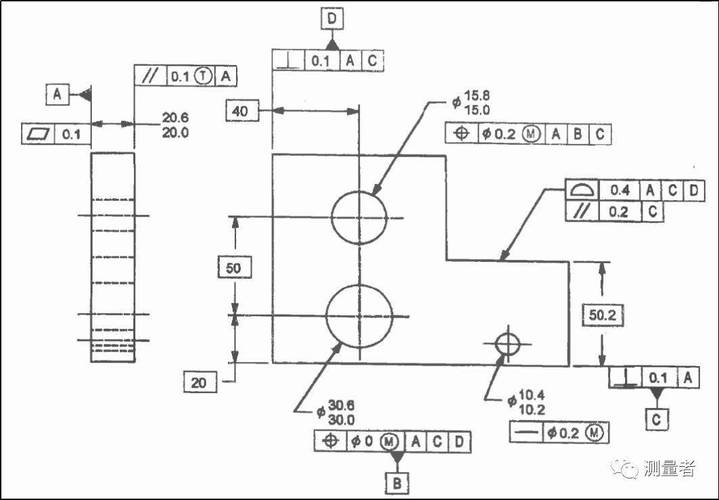 机械箱体孔平行度误差示意图
说实话,我刚学的时候,把同轴度和圆度搞混了大半年,直到废了三个柱塞才搞明白。圆度是这个柱塞自己圆不圆,同轴度是柱塞两端的轴是不是在同一条中心线上,完全两码事。
不过话说回来,也不用把那十几个符号全背下来,干得多了,见得多了,自然就记住哪个地方用哪个了。
不是越严越好,够用就好
 不是越严越好,够用就好
我见过太多新手设计师或者刚入行的车工,不管什么地方,公差往死了卡,形位公差直接给半丝,说这样精度高。
纯瞎搞。
精度是要钱的。你要求严一丝,加工成本可能翻一倍,还不一定做得出来。形位公差的核心,就是哪里重要卡哪里,不重要的地方别瞎浪费钱。
比如高速旋转的电机轴,同轴度和动平衡要求就得严,不然转起来抖得整个机器都晃,散热轴承都容易坏。反过来,机器外壳的安装面,平面度差个几丝根本不影响用,没必要卡那么死。
车间里测形位公差也不是非得搬三坐标,很多时候打个表就出来了。测平面度,把工件放在标准平板上,千分表沿着面滑一圈,表针跳多少就是误差多少。测同轴度,架在V型块上转一圈工件,立马就出数。
说白了,形位公差不是图纸上没用的符号,是从设计到加工到装配,最后到能用的第一道坎。很多人干了五六年加工,还没搞明白这个,永远都只能干最简单的活。
上次还有个小孩拿零件过来找我,说所有尺寸都对,装配就是不合格,我拿表一打,端面跳动差了两丝,装上去叶轮转起来抖得像筛子,能合格才怪。
摸得多了,你就懂了。这些卡着你的公差,其实都是前人踩坑踩出来的经验。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车床上摸出来的门道:为什么形位公差卡着很多新人过不去?
文章链接:https://m.lfdjt.com/p/zhizao/a/1086.html