刚推开车间大门,烘房散出来的热气裹着淡淡的溶剂味扑在脸上,混着点冲压件的机油味,是我最熟悉的味道。
旁边的输送链慢悠悠转着,挂具上的零件晃来晃去,顺着轨道从一头走到另一头,出来的时候就裹上了一层匀净的亮漆,摸上去硬邦邦的,连个毛刺都没有。
很多路过车间的人扒着窗户看,总说这不就是个大型喷漆房?
真不是。
被所有人忽略的第一步,根本不是喷
很多人对涂装线的印象,从喷枪按下的那一刻开始算。错得离谱。
刚下线的冲压件、焊装件,表面沾着冲压油、焊渣、浮锈,有时候还有点车间里落的灰尘,要是直接喷上漆,不出半年就得起皮掉渣。
前处理的水洗、脱脂、磷化环节,是整条线最不能偷工减料的部分。
我刚当学徒那会,赶上月底冲产能,班组里有人图省事,把脱脂槽的浸泡时间砍了三分之一,水洗的喷淋压力也调低了两成。结果那批件刚喷完漆进烘房,出来就不对——指甲随便一刮,漆连带着表面的油层一起掉下来,一片一片的,跟墙皮掉了似的。最后整批件拉到返工区,用脱漆剂把所有漆层磨掉,重新走前处理、重新喷,折腾了整整三天,所有人的当月奖金都扣了一半。
现在每次带新人走到前处理槽旁边,我都要把这事说一遍。别看着几个不锈钢池子装着点液体没什么技术含量,温度差个两度,药剂浓度差一点,出来的零件表面状态完全不一样——摸上去滑溜溜的,没有水痕,才是合格的状态;要是摸上去发涩,或者水在表面结成小水珠,那铁定是前处理没做到位。

喷枪喷的不是漆,是空气的平衡
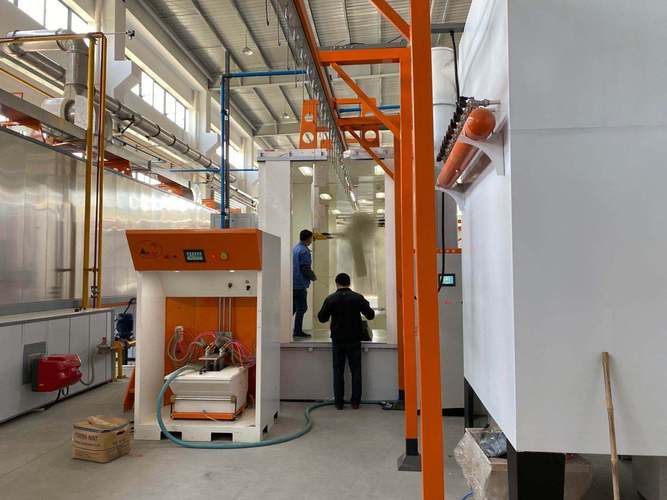
过了前处理的零件,被吹得干干净净,送进喷涂室,这才轮到喷枪上场。
别以为喷枪就是个按开关的喷雾头。现在用的静电喷涂,零件挂在接正极的挂具上,喷出来的漆雾带负电,相当于每一粒漆都被磁力拽着往零件表面贴,不是靠压力硬吹上去。
这里面的门道多了去了。
静电喷涂的核心根本不是喷得满,是让每一粒漆雾都能精准落到零件表面。压力开太大,漆雾飘得满室都是,最后全被排风抽去处理,算下来漆耗比定额高三成,月底的成本核算能把人看傻;压力开太小,漆雾散不开,喷在零件表面就会一块厚一块薄,烘完了像长了斑似的,根本没法看。
夏天梅雨季的时候最头疼。车间里湿度太高,静电的效果就打折扣,本来能牢牢吸在零件上的漆雾,飘得满墙都是,摸上去一层细得像面粉的漆渣,浪费得人心疼。我之前见过刚毕业的小孩,为了赶速度把链速开快了半米每分钟,觉得多跑点产能能拿奖励,结果出来的零件漆层薄得能看见底下的金属底色,补漆补到半夜,连打车回家的钱都不够。
烘房里的温差,最容易让人栽跟头

喷完漆的零件顺着轨道进烘房,很多人觉得这不就是个大烤箱?烤干就行。
哪有那么容易。
烘房里的热风是循环吹的,靠近循环风口的地方温度高,角落的地方温度低,有时候上下能差个十几度。烘房的温度均匀性,直接决定了最终漆膜的硬度和附着力。温度太高,漆烤得发脆,用硬币一划就掉渣;温度太低,漆烤不干,表面摸上去粘手,放两天就沾一层灰,直接成废品。
去年冬天我值班的时候,烘房的一个循环风机轴承坏了,当时报修的人说配件要等两个小时才能到,班组里有人觉得反正温度显示在正常范围,不如先跑两小时赶产能。结果等零件从烘房出来,靠风口的那几排件,漆烤得都有点发黄发脆,靠角落的那几排,表面的漆还软乎乎的,一按一个印子。整批件拉下来重喷,停线两个小时,生产调度在现场骂得整层楼都能听见。
现在每次烘房的温度曲线记录打出来,我都要逐行看一遍,哪个区温度飘了,哪个区风速不对,赶紧调。毕竟跑了十几年的老线,设备不像新线那样有自动报警,全靠人盯着,稍微偷点懒,马上就给你颜色看。
下班的时候我靠在烘房边上吹冷风,旁边的老师傅递了根烟,说现在的设备比以前好太多了,有废气处理,有自动换色,不用像以前那样,喷完一次漆就得拿稀料洗半小时喷枪。就是那些老毛病,还是没变——前处理不能偷工,喷枪不能乱开,烘房不能瞎跑,哪点没做到位,最后都要自己买单。
输送链还在慢悠悠转着,挂具上的零件晃啊晃,从亮堂堂的喷涂室出来,裹着烘房的热气,带着匀净的漆膜,等着被拉去下一个工位。
作者|制造
排版|制造
审核|知知