你以为调轴是靠手感?别骗自己了
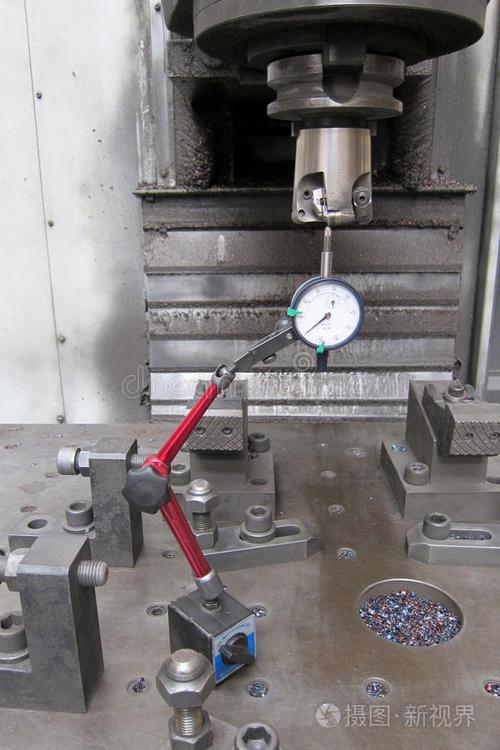
把表架在联轴器的连接螺栓上,手动盘着轴转一整圈,盯着表盘上的指针跳,径向差多少,角向偏多少,全靠眼睛凑在那盯,记在小本子上,然后算每个地脚要垫多少厚度的铜皮。
手蹭得全是黑油。
有时候垫完了重新盘表,差个两丝,就得把铜皮抽出来磨薄一点,或者再塞半张薄的进去。我最惨的一次,从下午两点调到食堂开饭,最后盘完一看,因为地脚螺栓紧的时候带歪了电机,整体偏差又超了三丝。
当时人直接蹲在地上不想说话。
总有人说老方法用了几十年,靠谱。是靠谱。就是费人。费时间。还容易因为人眼的误差、螺栓的预紧力偏差、基础的微小沉降,导致调完的轴跑不了俩月,轴承就开始响,温度蹭蹭往上冒,拆下来一看,轴承外圈磨得全是沟。
激光对中仪到底是怎么“看”出偏差的
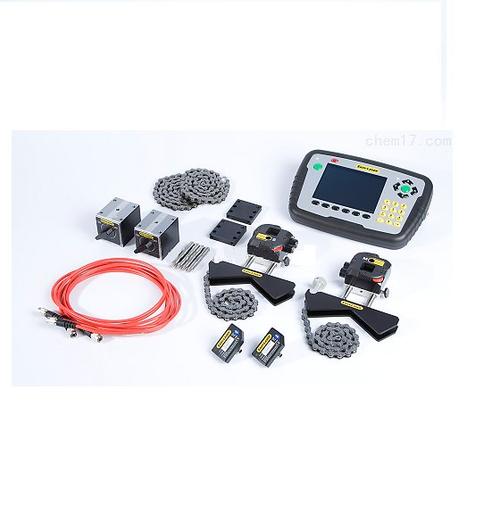
别被说明书上那些复杂的光学原理唬住。这玩意儿说白了就是两个带磁吸的小传感单元,一个装在电机轴上,一个装在泵的轴上,分别卡在联轴器的两侧。一个单元发一道细细的激光,打在对面的接收靶上,两边的轴随便转个几十度,激光落在靶上的位置变了,仪器的芯片马上就能算出两个轴的同轴度偏差——是径向上下左右偏了,还是两个轴的角度歪了,每个地脚位置该垫多少、该往哪个方向挪,屏幕上明明白白列着数。
我第一次见徒弟用这玩意儿,是去年调一台新上的冷却泵。他把两个传感单元往轴上一吸,擦了擦轴表面的锈,按了开机键,手动转了半圈轴,屏幕上直接跳出来数:前脚垫0.3毫米,后脚往右挪0.1毫米,总偏差0.02毫米。
我当时手里攥的铜皮都掉在地上。
就这?
我以前蹲仨小时磨铜皮的活,三分钟就给整完了?
很多车间一开始觉得这仪器贵,舍不得掏这个钱,真算过账就知道有多值。以前打表调完的轴,因为精度不够,轴承寿命能缩短一半都不止,换一次轴承加上停机的产能损失,大几千块打不住。用激光对中仪调出来的同轴度,精度能卡到头发丝直径的几分之一,跑个两三年都不会因为对中偏差出问题,省下来的维修钱,够买好几台仪器了。
用这玩意儿的坑,我踩过三次才摸明白
别觉得有了高科技就可以闭着眼操作,我第一次用的时候,差点因为操作错把仪器给磕了。第一次踩的坑,是把传感单元吸在联轴器的保护罩上了。那保护罩薄得跟可乐罐皮似的,磁吸一吸就凹进去一块,测出来的数飘得跟夏天的温度计似的,跳来跳去根本稳不住,我当时还以为仪器坏了,差点抱着盒子找售后。
第二次踩的坑,是调的时候没把地脚螺栓完全松开。电机本身就带着预紧力卡在基座上,就算测出来偏差是对的,等把螺栓松了重新调整位置,之前测的数全不算数,白忙活半小时。
第三次更离谱,车间里的行车从头顶过,吊着重几吨的钢卷,震得整个基座都在微微抖,仪器上的接收靶读数一直跳,我盯着屏幕琢磨了十分钟,怎么数都对不上,抬头才看见行车正从头顶过——合着是震动干扰的。
说真的,这玩意儿说到底还是个辅助工具。
你要是连轴表面的油污锈迹都不擦干净,磁吸吸不牢,转的时候滑一下,测出来的数全错。你要是调完了不把地脚螺栓按对角顺序拧紧,紧完不重新复测一遍,那之前花的时间全白费。
老周把最后一个螺栓按力矩扳手拧到规定值,按了下仪器上的复测键,屏幕上跳出来个亮绿色的对勾。他把两个传感单元拆下来,用擦机布抹了抹上面的油,塞进随身的工具包,拍了拍泵的外壳。
“成了。”
风从车间的通风口吹过来,带着点焊渣的味道。我看着旁边堆着的那堆磨得发亮的铜皮,突然觉得,那些靠手感、靠蹲一下午磨出来的“经验”,在能把精度卡到头发丝的激光对中仪面前,真的没那么玄乎。
作者|制造
排版|制造
审核|满满