上周带刚毕业的小孩进车间。
他凑到操作面板上敲了两下触控屏,转头就问这设备卖多少钱。我没接话,蹲下来指着床身侧面那两条磨得泛着幽蓝金属光泽的长条形零件——看见没,这玩意儿才是决定这台机器值多少钱的核心。
很多人对机床的认知全在看得见的地方:亮闪闪的主轴,触控流畅的系统,亮得晃眼的外壳。没人会低头看那藏在防护罩后面的两根铁条。
我刚进厂那会,师傅蹲在导轨边上,拿百分表吸在滑块上,匀速推过整个行程,表针跳了0.02毫米,转头就跟我说,这台机床的精度,已经掉了一个档次。
摸过三次导轨,才懂什么叫“精度掉渣”
别觉得这是小题大做。
去年隔壁班组接了批精密孔加工的活,连续三天打出来的孔位偏了半根头发丝的距离,班组里的人拆了主轴,调了刀补,把数控系统的参数翻来覆去改了十几遍,问题还是没解决。最后有人蹲下来拆导轨侧面的防护板,才看见导轨面的中间位置,被掉进去的铁屑磨出了一道浅沟。
就像家里用了十几年的抽屉,轨道中间磨出了凹槽,拉到那个位置就会晃、会卡。机床的滑块走到沟的位置,哪怕只是晃了几微米,打出来的孔就直接偏了。
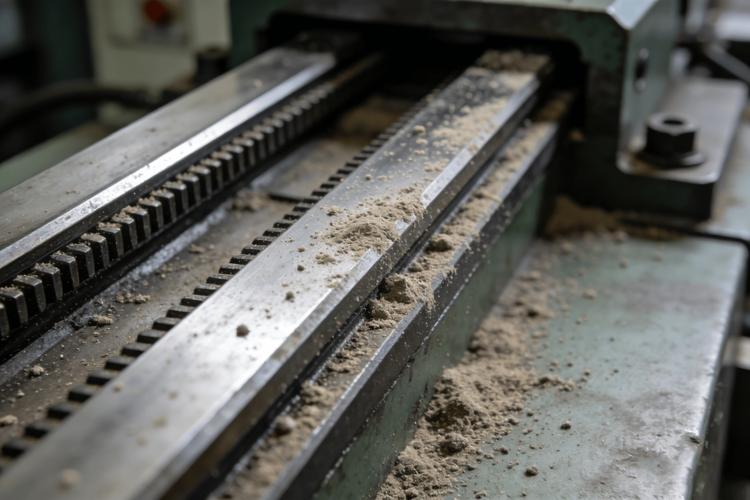
我之前碰到过个做机械加工的老板,花了大价钱给厂里的老机床换了最新款的数控系统,结果加工出来的零件精度还不如旁边那台用了十年、从来没乱拆过的老机器。为啥?他从来没给导轨打过合格的润滑油,滑块里的滚珠磨得全是小坑,导轨面的油膜厚度,直接决定了机床的重复定位精度。就算你系统反应再快,脚底下的路都坑坑洼洼的,能跑稳才怪。
导轨的“脾气”,全藏在你看不见的接触面上
你真的上手摸过两种导轨的区别,就不会再问“哪种导轨最好”这种问题。
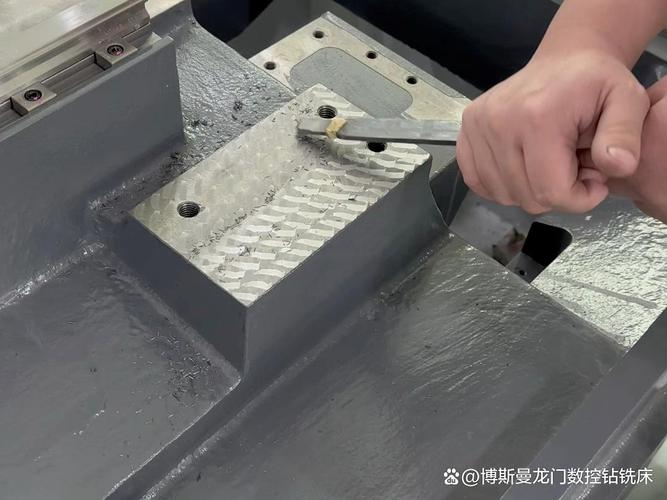
硬导轨是从整个床身上直接刨出来、磨出来的,摸上去凉冰冰的,沉得像块石头,切重切削活的时候稳得像扎了根。但是它滑起来阻力大,需要老师傅拿着带花纹的刮刀,一点一点在导轨面上刮出密密麻麻的小凹坑——这些小坑不是做样子,是专门用来存润滑油的,形成一层均匀的油膜,让滑块滑过去的时候,不是铁跟铁硬蹭,是隔着一层薄油稳稳走过去。
那种带一排滚珠的直线导轨就完全是另一个脾气。推起来轻得很,跑的速度快,适合做轻切削的精密零件加工,但是吃不住太大的冲击力。你要是拿它切硬钢板,猛的一下进给,滚珠就容易被压出永久性的小坑,用不了多久就会出现晃动。
说实话,我之前给个客户推设备,他上来就要跑的最快的直线导轨机型,说效率高。结果他是做厚钢板切割的,用了半年就急急忙忙跑回来找,说加工出来的面全是抖出来的细纹,换了硬导轨的机型之后,再没出过这问题。
没有最好的。
就像你穿软底运动鞋跑马拉松舒服,但是扛几百斤的水泥上楼梯,你还是得穿带钢头的劳保鞋。导轨的选型从来不是越贵越好,是要跟你干的活配得上才行。
别等导轨磨出沟了,才想起做保养
很多人觉得导轨是整块铁做的,结实得很,根本用不着特意照顾。
错得离谱。
你去车间里转一圈,那些提前磨坏的导轨,十有八九都是防护板破了个洞没人补的。切下来的细碎铁屑带着切削液,顺着破洞掉在导轨面上,滑块来回一推,就像拿细砂纸在导轨上反复磨,不出半年,那光滑的金属面就全是密密麻麻的划痕。防护板的密封效果,比你后期换滑块的成本重要十倍。
上个月有个操作工跟我吐槽,说他那台机床的滑块坏了,换一个大几千块,心疼得不行。我过去一看,他那导轨上的防尘刷都掉了快半个月,天天开机就干,连导轨面都没擦过,上面嵌了好多铁屑磨出来的硬印,不磨坏才怪。
真的,这东西看着是块冷硬的金属,其实娇贵得很。
你对它上心,每天开机前空跑个来回,看看油膜是不是均匀,有没有铁屑嵌在缝里,定期检查防护板有没有卡滞,它能安安稳稳给你跑个十几年。你天天当它是块不会坏的破铁,它三个月就能给你掉链子,让你整批零件报废,损失的钱够你换三个新导轨。
昨天带那个刚进厂的小孩在车间转,他蹲下来用指腹轻轻摸了摸刚换完的导轨表面,凉丝丝的,一点凹凸的痕迹都没有。他突然抬头说,原来这东西看着不起眼,居然这么重要。
我笑了笑,没说话。
车间里的机床嗡嗡转着,切削液顺着防护板的缝隙往下滴,那些藏在防护罩后面的金属条,安安静静托着每一次走刀,每一次进给,托着所有看起来光亮精致的加工零件。从来不会抢功。
但是一旦它出了问题,整台几百万的机器,就直接成了一堆搬不动的废铁。
作者|制造
排版|制造
审核|柚子