上周带刚毕业的小徒弟逛精磨工段,他蹲在机床边盯着主轴箱看了半小时,抬头跟我说,这齿轮不就是几个齿卡着转吗,有啥难的。
我当时抬手就给他脑壳敲了个轻响。
难的东西,从来都不在表面。
你以为的”齿对齿”,差半丝都能磨出黑烟
很多刚入行的人对齿轮的认知,还停留在课本上画的两个圆形带齿的图——只要齿数对、模数对,装上去就能顺顺当当转。
真在车间待过的人都知道,差半丝的调整量,能让你拆到怀疑人生。
去年有批外协送过来的传动齿轮,尺寸卡得严丝合缝,图纸上的公差全踩在中间线上。装机之后空转试机,跑了不到二十分钟,整个变速箱壳子烫得能煎鸡蛋,拆下来一看,两个互相啮合的齿面,只有三分之一的面积是贴实的,剩下的地方全是硬刮出来的亮道子。
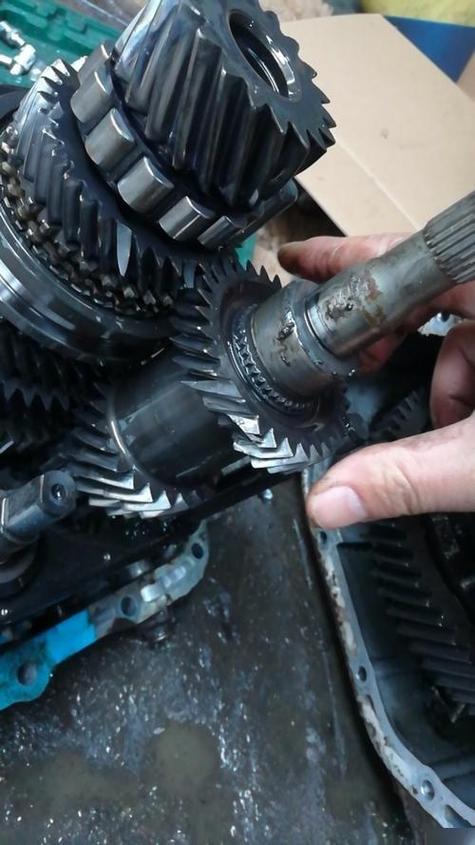
问题出在哪?大家光卡了齿隙的尺寸,忘了查齿面接触率。
老钳工调齿轮从来不是拿塞尺卡完间隙就完事,得在齿面上薄薄涂一层红丹粉,手动转两圈轴,看印子在齿面上的分布——印子偏齿顶,说明两个轴的中心距拉太远了;印子偏齿根,说明中心距压得太近;要是印子歪在齿的一侧,根本不是齿轮的问题,是装齿轮的轴歪了。
别不信。
差半丝。
真的会磨出黑烟。
我刚当学徒那会,为了调一台立车的进给齿轮,对着红丹印子磨了整整三个下午,磨到最后眼睛发花,连吃饭拿筷子都觉得眼前浮着一个个圆形的齿印。师傅站在旁边抽烟,说这活没捷径,你急着赶进度装上去,后面拆一次比调十次都麻烦。
看起来一模一样的齿,咬出来的寿命差三倍
很多人觉得,只要两个齿轮的尺寸、齿数全对上,装上去就能用,寿命也差不多。
这想法真的害了不少人。
滚齿的时候进刀量差两丝,最后齿面的粗糙度差两个等级,跑起来的噪音、负载能力、使用寿命能差出三倍都不止。更别说很多人不知道,齿轮根本不是做的越”标准”越好。
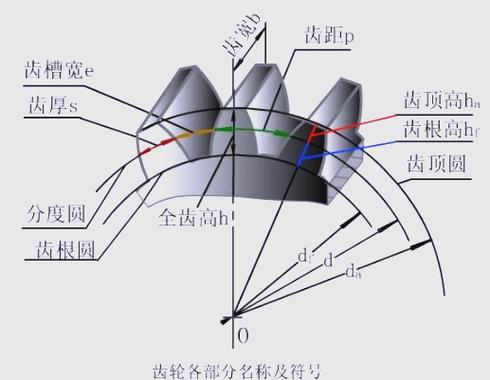
你想啊,设备跑起来,轴会因为受力产生微小的变形,箱体被温度烤得热胀冷缩,本来严丝合缝的齿面,转着转着就会偏斜,硬邦邦的按标准渐开线做出来的齿,最后就会只有齿的边角在受力,用不了多久就崩块。所以现在很多产线的齿轮,都会提前做一点调整——给齿的两端磨掉一点点厚度,就像你买新鞋的时候,鞋头留一点空隙才不挤脚,这就是齿形修形。
去年车间换了一批同尺寸的传动齿轮,采购的人说价格便宜三分之一,尺寸全对,用着肯定没问题。结果跑了三个月,齿轮就开始崩齿,拆下来一看,这批齿轮根本没做修形,硬邦邦的按标准齿形做的,轴一受力弯一点,整个齿的边缘就硬扛所有的力,不崩才怪。
说真的,我见多了为了省那点修形的加工费,最后赔进去整台设备的案例。
账算错了。
那些你听不到的异响,都是齿轮在喊疼
很多检修师傅找故障,总习惯先拆轴承——毕竟轴承坏了会响,是大家的固有印象。但实际上,至少三分之一的异响,根源全在齿轮上。
比如齿轮的内孔和轴的配合松了,转的时候内孔和轴之间会有微小的相对滑动,磨出来的铁屑掉进齿面的啮合缝里,越磨越响,到最后整个齿面都能磨成薄刀片。还有更离谱的,给齿轮加润滑脂的时候贪多,装完盖子转起来,齿轮搅着粘稠的油脂哗哗响,新手以为是齿轮磨损了,拆下来看齿面亮堂堂的一点伤都没有,把多余的油脂擦干净,异响立马消失。
上个月车间的桥式行车,每次走到跨中位置就发出”吱呀”的怪响,检修的小师傅爬上去拆了三个行走轴承,换了新的还是响,蹲在轨道边挠头。我拿了个长改锥,一头顶在变速箱壳子上,一头贴在耳朵上听了十分钟,顺着异响的位置找过去,发现是一个从动齿轮的齿面上沾了个小米粒大的铁屑,硬得像个小砂轮,转一圈就刮一下齿面。
把铁屑抠掉,异响直接没了。
小师傅当时脸都红了。
其实哪有那么多玄乎的故障。你凑过去仔细听,摸一摸壳子的温度,看一看转的时候有没有卡滞,齿轮的疼,从来不会藏着掖着。
现在很多人聊齿轮,张口就是什么精密传动、动力传输,好像这玩意离普通人特别远。
其实你每天扫的共享单车,你家楼里上上下下的电梯,你抽屉里那个按一下就出铅的自动铅笔,里面转的全是这些咬来咬去的铁疙瘩。
没有什么高大上的。
就是车间里,一齿一齿咬出来的实诚活。
作者|制造
排版|制造
审核|阿辰