2026-10-07 10:16:56
作者:
商讯
上个月去南京溧水跑了一家做汽车零部件的老厂,厂长拉着我在车间转了一下午,脚都酸了。
话倒是说满一肚子,全是改造踩过的坑。
很多老板看了行业展会,听了几场分享,就觉得改造就是买几套自动化设备,装个MES系统,就能坐等提效降本。真动起手来,才发现到处都是暗坑。
没人告诉你,第一笔钱大多花在看不见的地方
很多改造方案的报价,一开始只算看得见的硬件和软件钱,把老板勾得心动,签字进场才说,要加钱。
原来你车间用了十年的老机床,接口标准跟新系统不兼容,要加数据采集模块,一个模块大几千,十几台机器就是十几万。原来的布线是按老工艺拉的,新设备要走新网线电源线,地板要掀,线槽要重开,又是一笔。这些隐形成本,加起来往往能占到初始预算的三成以上,不少小工厂做一半就卡在这,钱花了,工程停了,不上不下最难受。
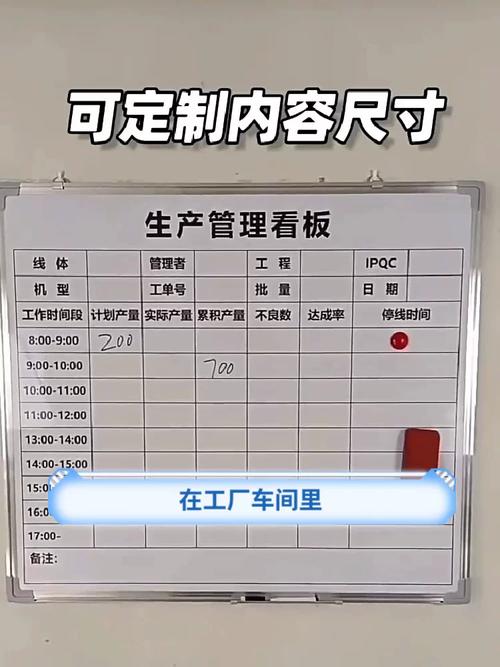 改造前传统工厂车间人工手写生产看板场景
改到一半才明白:不是全换才叫改
我接触的这个厂长,一开始心大,想把整个车间二十多台机床全换掉,一步到位做成全智能车间,预算报上去,财务直接打回来,说太冒险。后来停下来梳理,发现全厂八成的质量问题,都出在冲压和焊接两个工段,原来人工统计不良品,要等到下班盘点才知道,早一批零件出问题,已经做了几百个废品了。
最后他只改了这两个核心工段,给每台机床加了数据采集,在车间门口装了个小中控屏,实时显示每台机器的开工率、不良率,参数不对当场就能调。结果呢,不到一年,这两个工段的不良率降了快三成,省下来的材料费和工时,刚好覆盖了改造的投入。
说实话,很多老板都陷入了一个误区,觉得改造就要彻头彻尾全换掉,不然就不够高端。其实对大部分传统工厂来说,先解决最疼的那个问题,比什么都重要。你产能都不饱和,先改仓储物流干嘛?你换款一年才两三次,搞什么快速换型的全自动线?适合自己的步子,才走得稳。
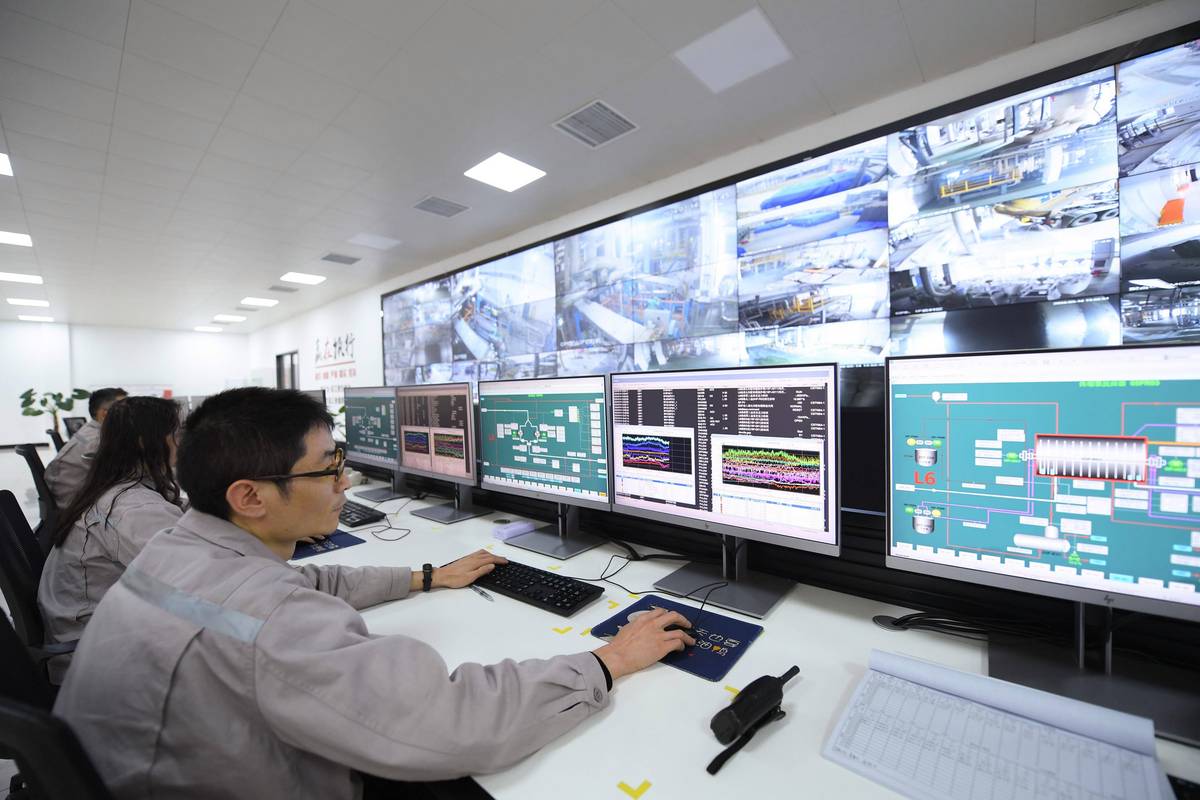 传统工厂改造后数字化车间中控室操作场景
最容易翻车的坎:工人愿不愿意用
 最容易翻车的坎:工人愿不愿意用
我见过好几个改造完的车间,系统放着落灰,老工人还是习惯拿个小本子记产量,出了问题还是靠嘴传,为什么?
因为做方案的工程师,都是坐在办公室画流程图,根本没问过天天摸机器的工人。原来开机器,开机、调参数、按启动,三个步骤完事。改造完要多开一个平板,输工单号、选产品、确认参数,多花四五分钟,工人赶产能的时候,当然嫌麻烦,能不用就不用。
靠谱的改造,从设计阶段就会找两三个老工人跟着提意见,能简化就简化,最好是不改变原来的操作习惯,只在背后把数据采走了。比如说直接把生产数据同步到原来机床的控制面板上,不用工人额外多操作一步,数据自动就上传了。这个细节,决定了改造是真能用,还是只是老板用来接待参观的面子工程。
不过话说回来,不是所有工厂都急着改造。如果你现在的订单稳定,工艺几年没大变化,产能利用率连一半都到不了,那先把现场5S理清楚,把浪费的工时省出来,比砸几百万改系统有用多了。
改造从来不是目的,解决自己的问题才是。别跟风赶时髦,砸进去的都是真金白银,得听见响才行。
对吧
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间新变:聊聊传统工厂数字化车间改造
文章链接:https://m.lfdjt.com/p/shangxun/a/7392.html